บ้าน
>
ผลิตภัณฑ์ > บริการปรับแต่งหลัก > การปั้นแบบกำหนดเอง > การขึ้นรูปชิ้นส่วนตัวถังพลาสติกแอร์คูลเลอร์
ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


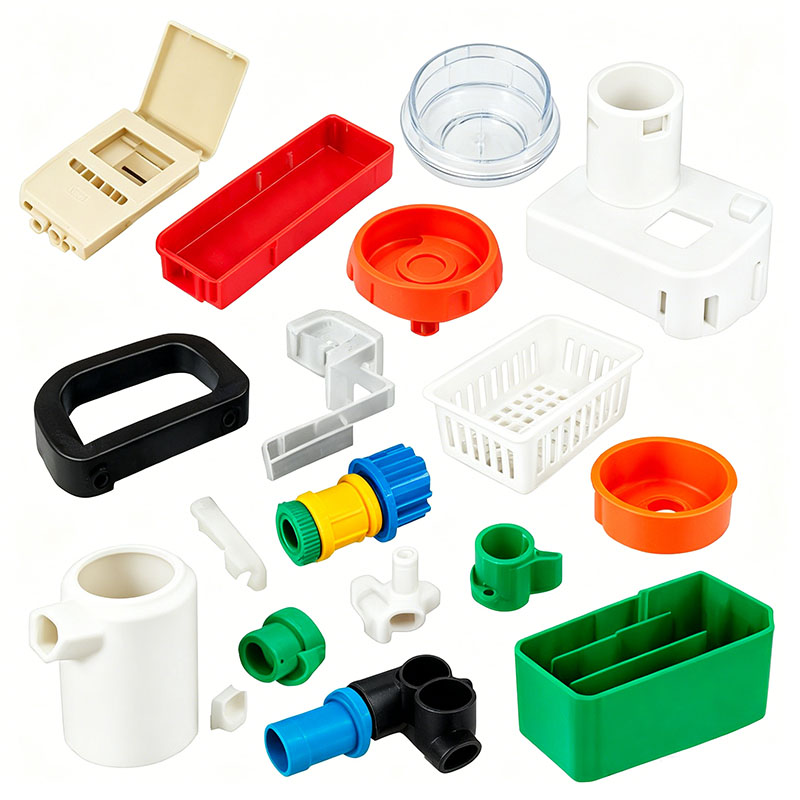
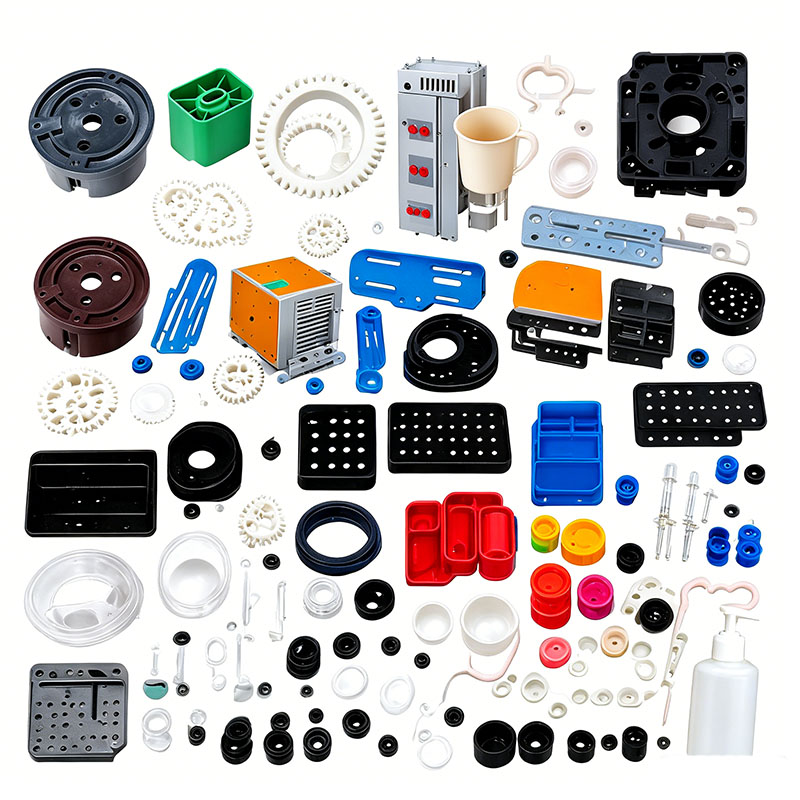
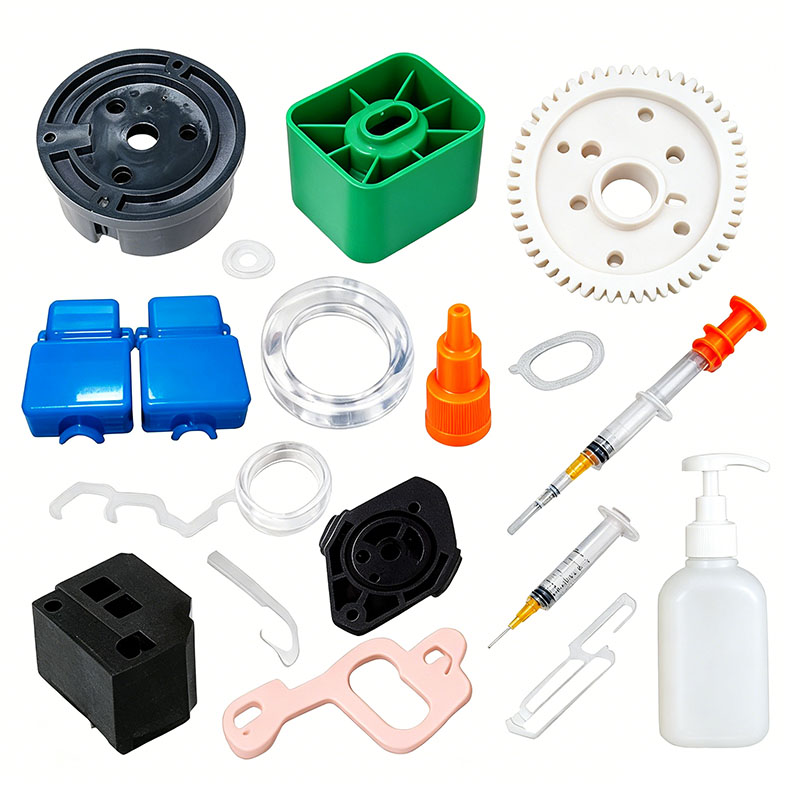
การขึ้นรูปชิ้นส่วนตัวถังพลาสติกแอร์คูลเลอร์
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนตัวถังพลาสติกแบบระบายความร้อนด้วยอากาศได้ เราให้บริการการขึ้นรูปแบบชิ้นส่วนตัวถังพลาสติกแบบระบายความร้อนด้วยอากาศแบบกำหนดเองอย่างมืออาชีพ และเราเป็นผู้ผลิตแม่พิมพ์ชิ้นส่วนตัวถังพลาสติกแบบระบายความร้อนด้วยอากาศแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนตัวถังพลาสติกแอร์คูลเลอร์ โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนตัวถังพลาสติกแบบใช้อากาศเย็น เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถจัดหาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกระบายความร้อนด้วยอากาศคุณภาพสูงตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพลาสติกสำหรับเครื่องทำความเย็นด้วยอากาศ เราสามารถผลิตชิ้นส่วนพลาสติกที่เกี่ยวข้องได้ ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
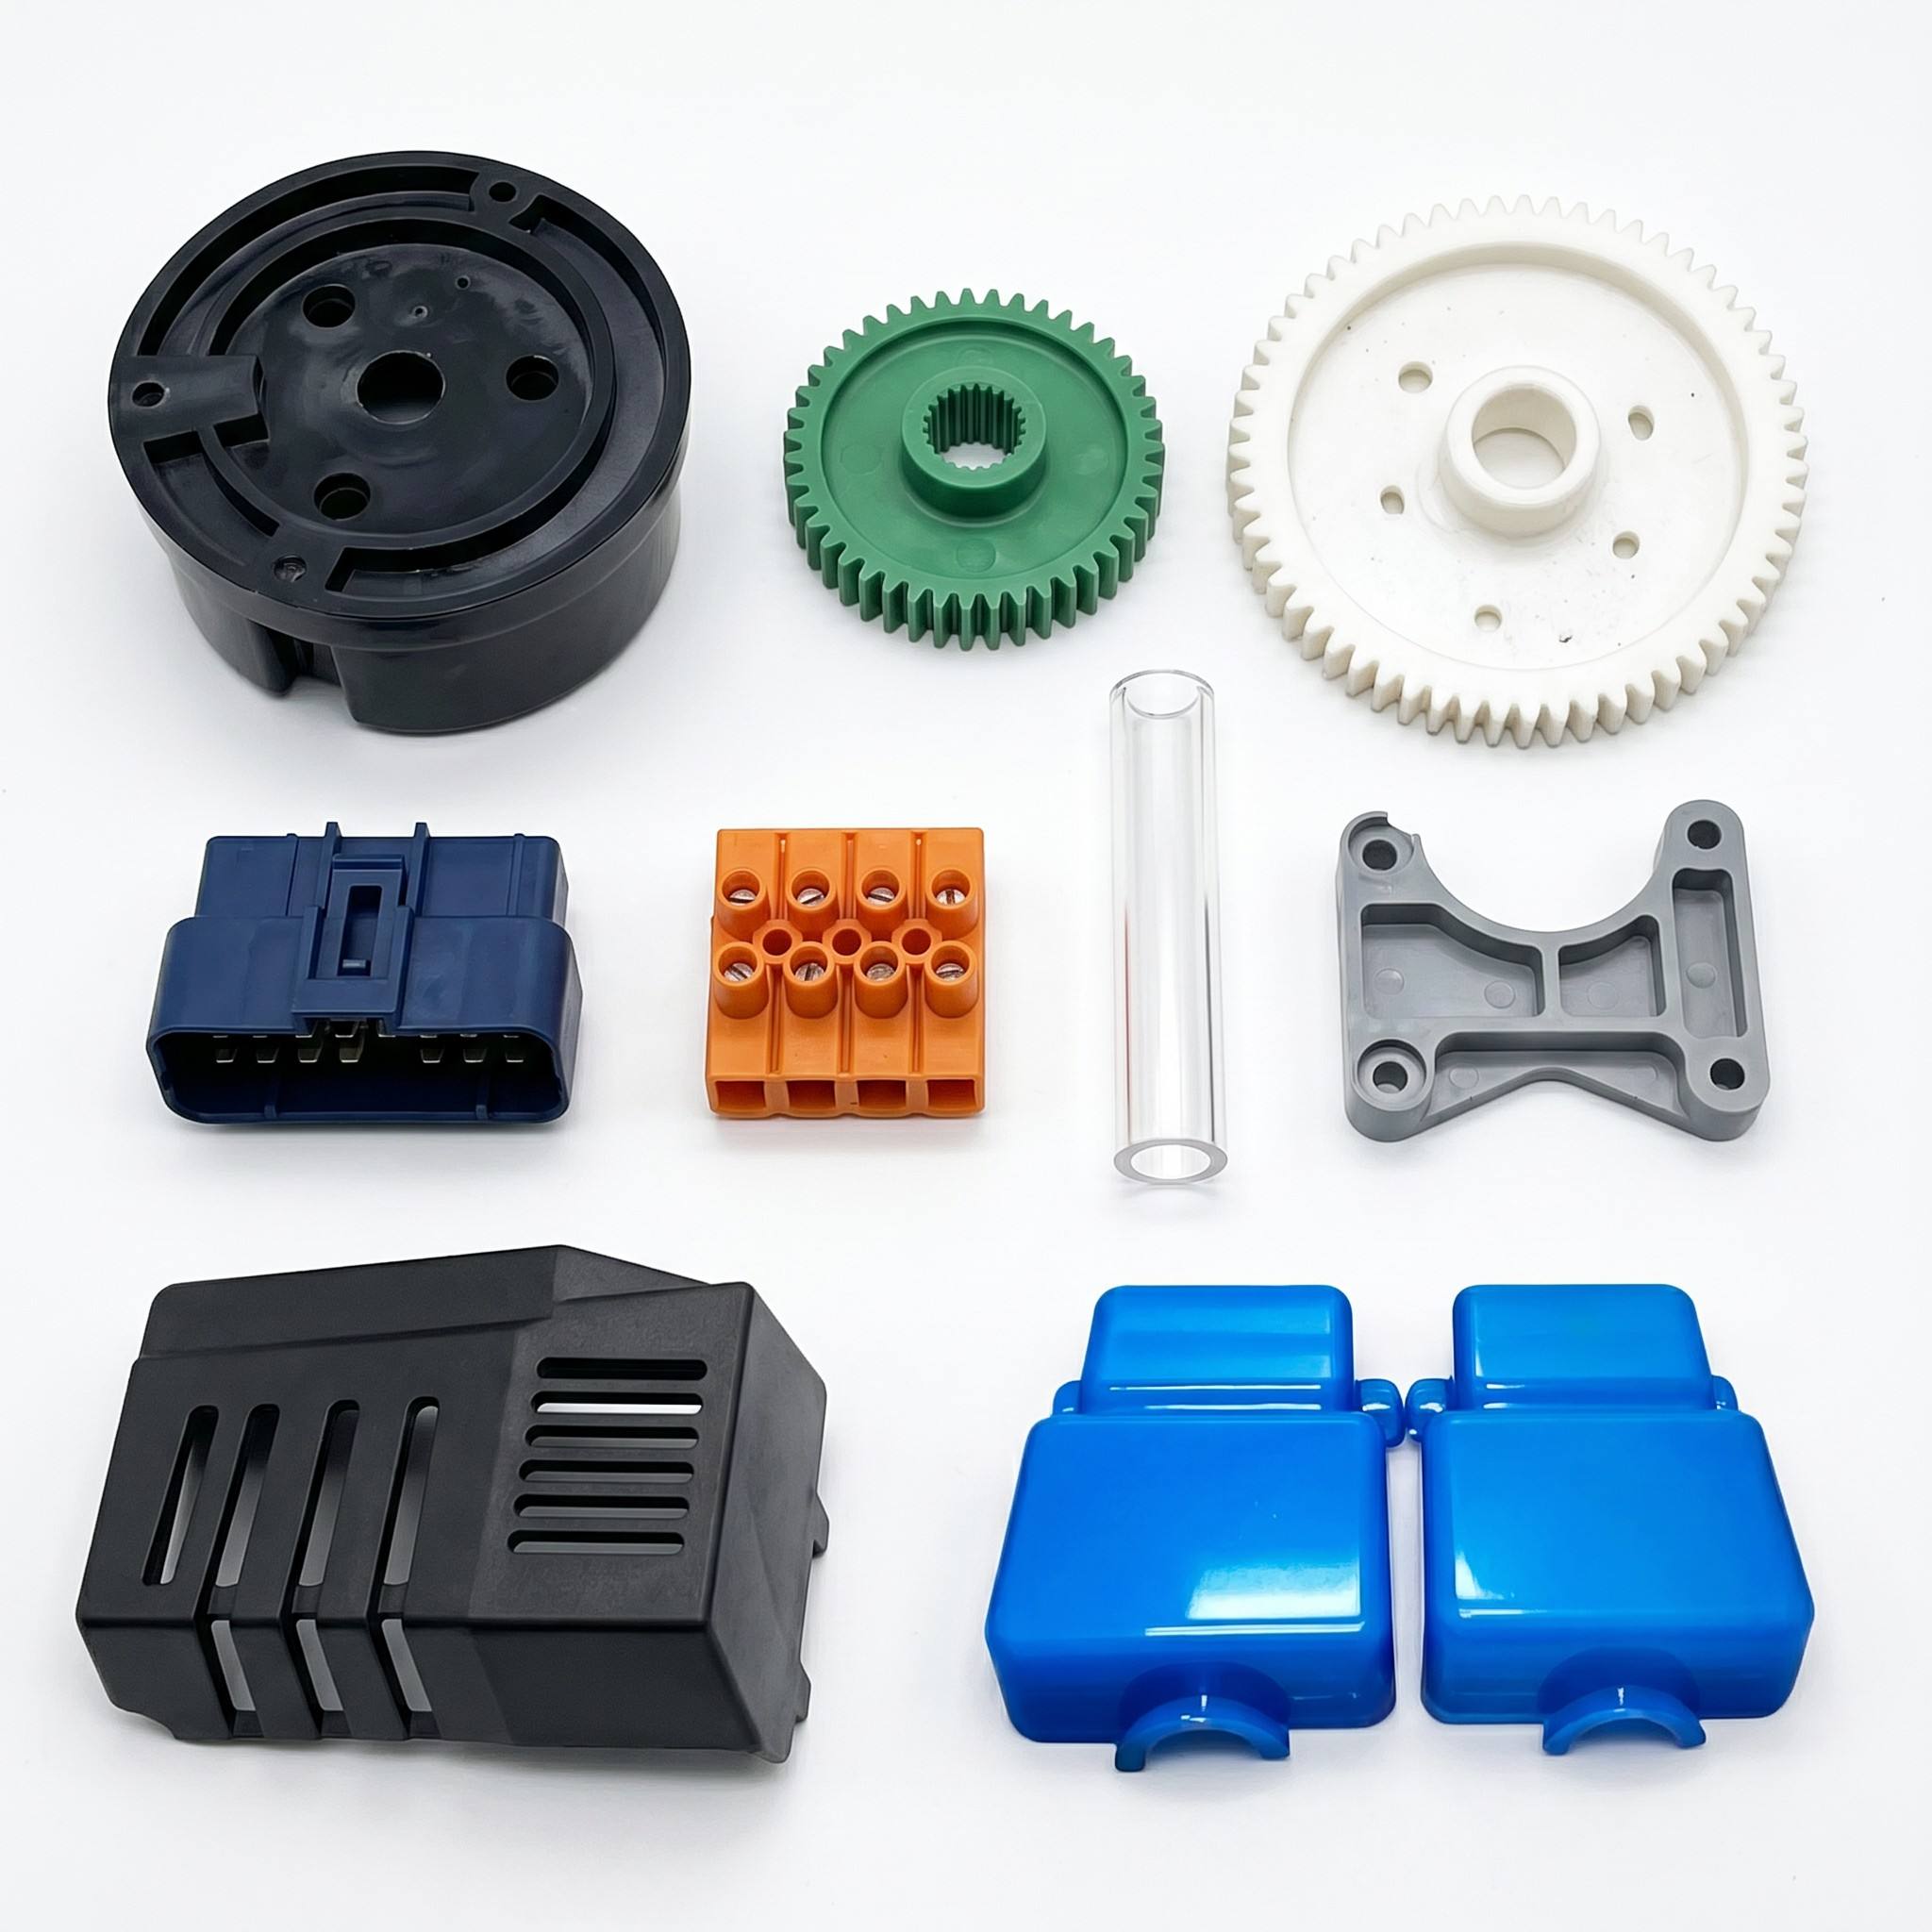
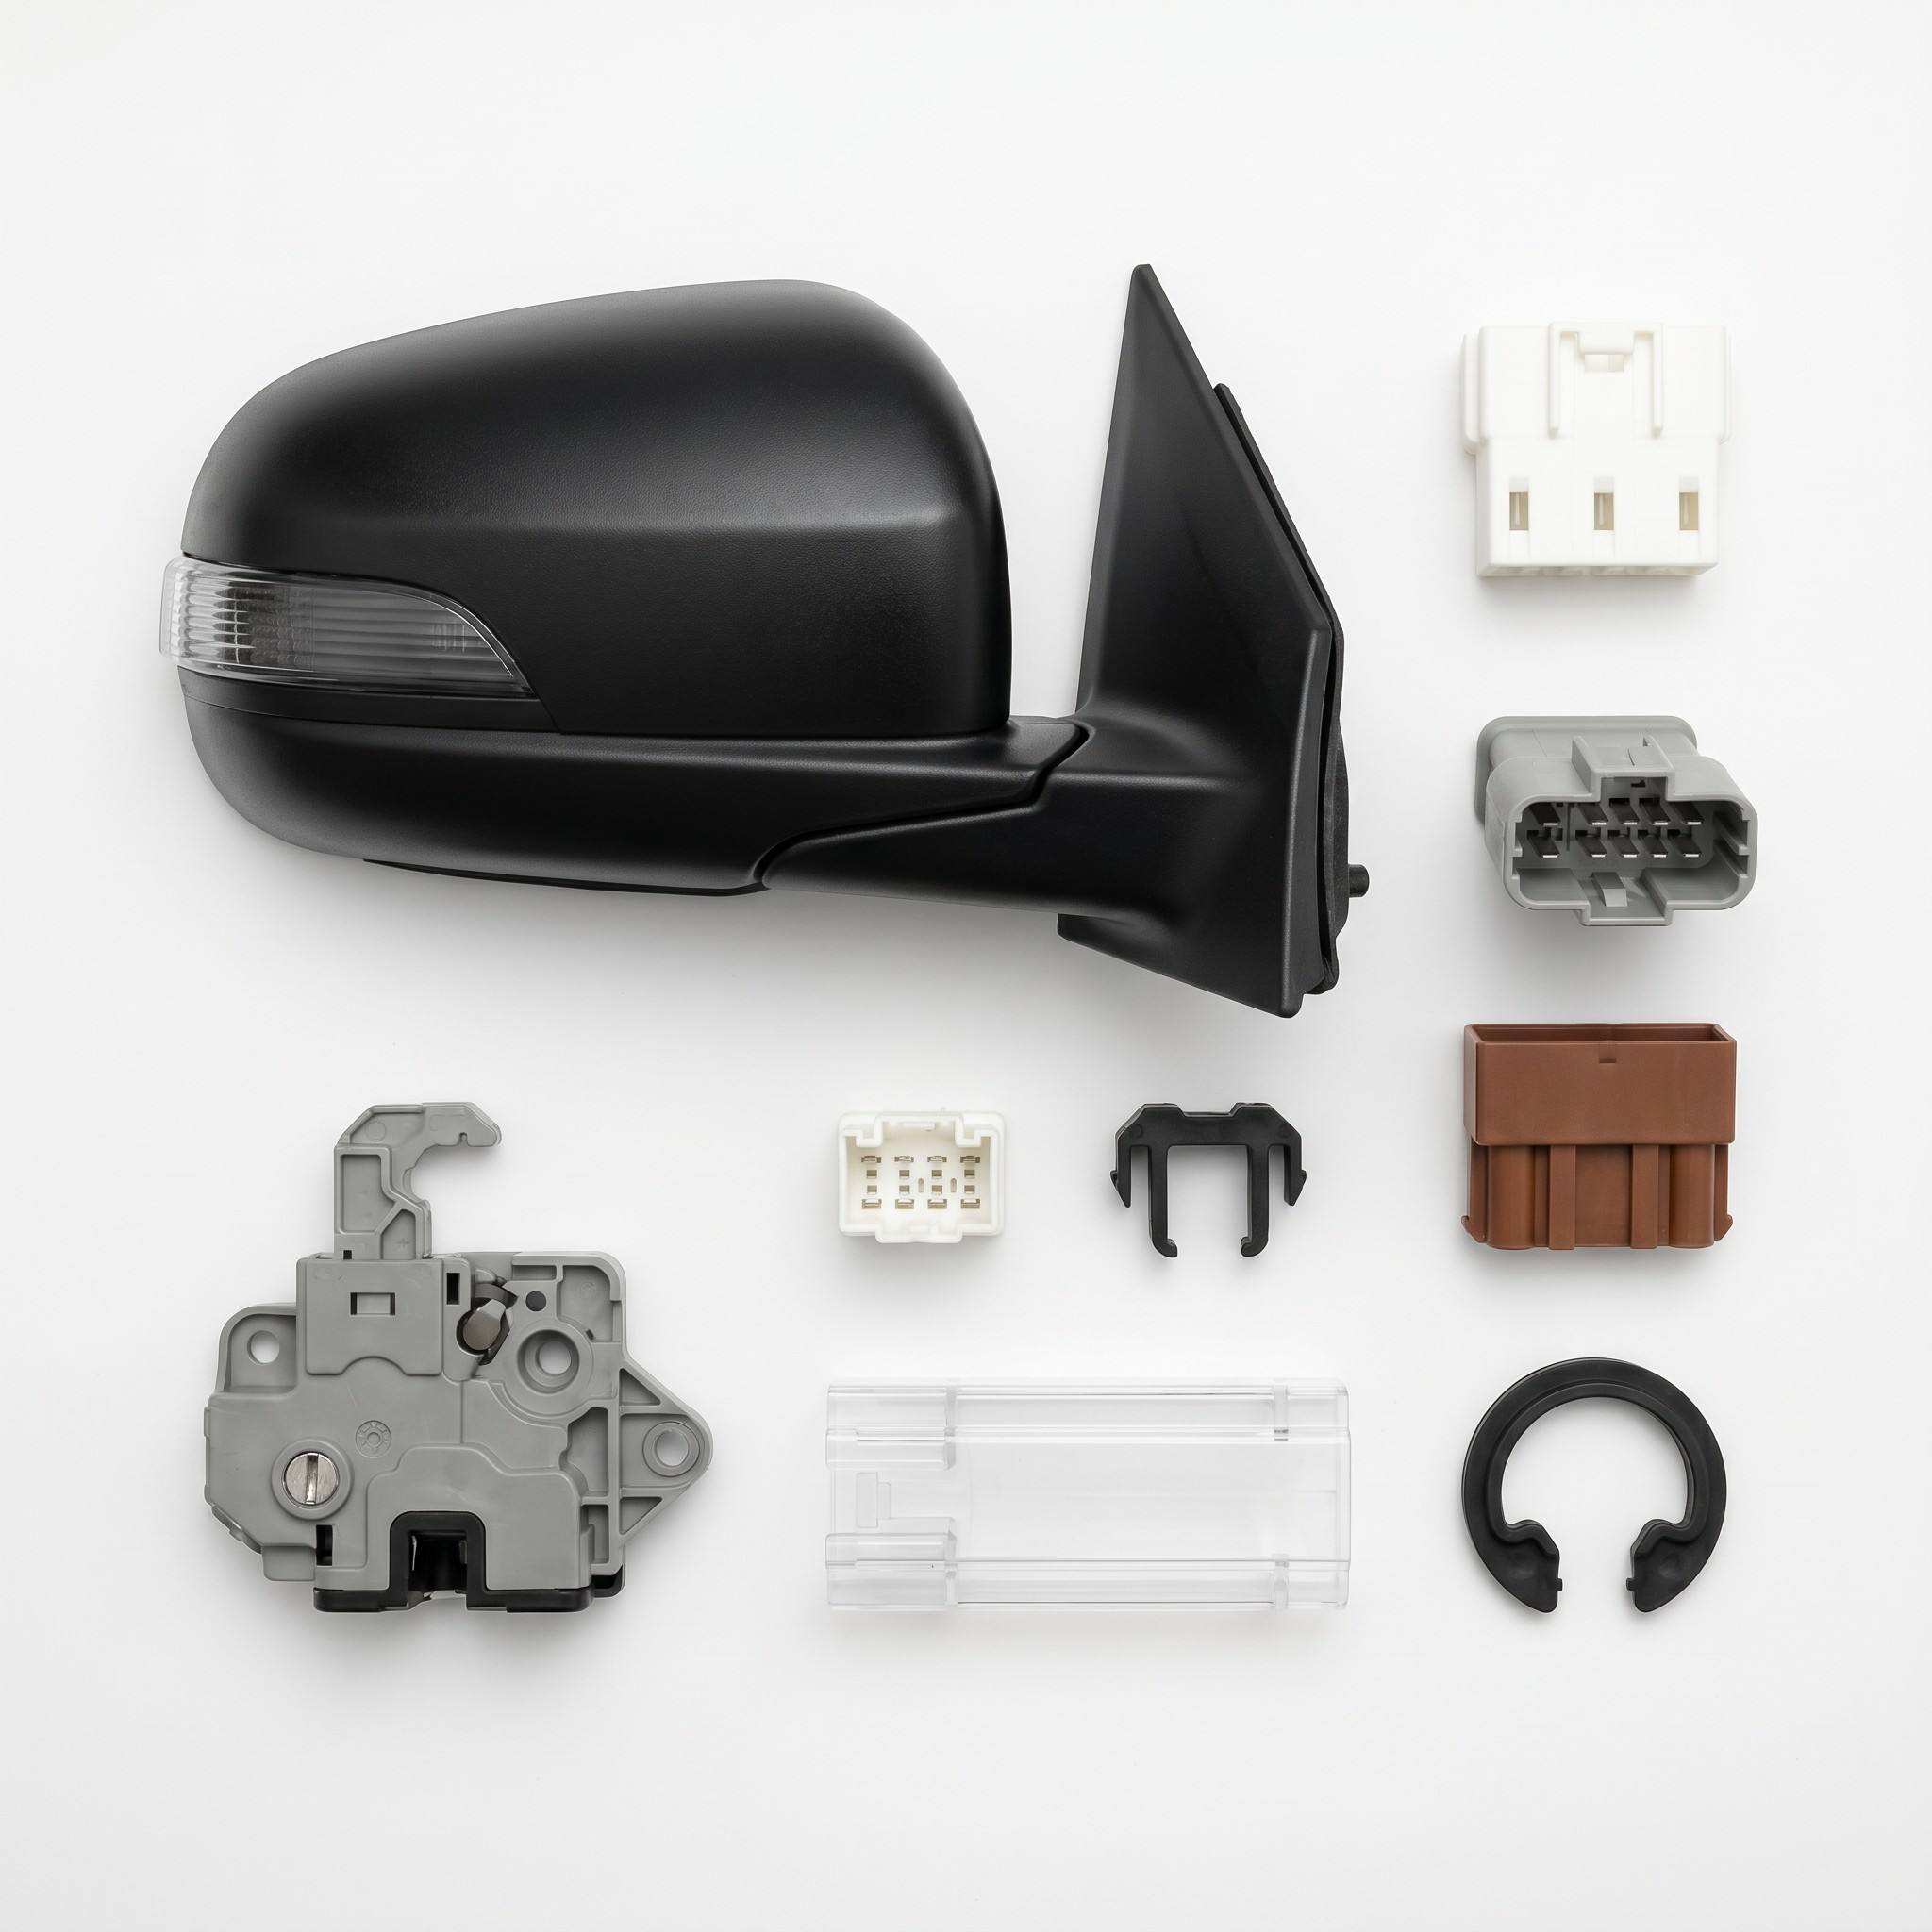
ชิ้นส่วนพลาสติกของรถจักรยานยนต์ ได้แก่ โครงตัวถัง แฟริ่งหน้า แผงด้านข้าง ฝาครอบท้าย บังโคลน กล่องเครื่องมือ การ์ดวางเท้า กล่องแบตเตอรี่ แท่นยึดแผ่นรองหมวกกันน็อค และที่ครอบแฮนด์ แบ่งออกเป็นสองประเภทหลัก ได้แก่ ตัวถังที่สวยงามและชิ้นส่วนโครงสร้างรับน้ำหนัก ส่วนประกอบเหล่านี้จะต้องทนทานต่อแรงลมที่ความเร็วสูง การสัมผัสกลางแจ้ง (แสงแดดและฝน) แรงสั่นสะเทือนของยานพาหนะ การกระแทกของหิน และความผันผวนของอุณหภูมิที่รุนแรงในระยะยาว ชิ้นส่วนรับน้ำหนักบางส่วนยังต้องเป็นไปตามข้อกำหนดเฉพาะในด้านความต้านทานแรงกระแทก ความต้านทานการกัดกร่อนของน้ำมัน และความต้านทานต่อรังสี UV ดังนั้นมาตรฐานการควบคุมการฉีดขึ้นรูปโดยรวมจึงสูงกว่ามาตรฐานของพลาสติกสกู๊ตเตอร์ไฟฟ้าอย่างมาก กระบวนการขึ้นรูปแบบสมบูรณ์ประกอบด้วยห้าขั้นตอนหลัก ได้แก่ การปรับสภาพวัตถุดิบ การประกอบและการแก้จุดบกพร่องของแม่พิมพ์ วงจรการฉีดขึ้นรูป หลังการประมวลผล/การปรับรูปร่าง และการตรวจสอบความน่าเชื่อถือแบบหลายขั้นตอน
I. คลังสินค้าวัตถุดิบและการปรับสภาพ
วัสดุหลักสำหรับตัวถังรถมอเตอร์ไซค์แบบเปลือย ได้แก่ ASA และโลหะผสม ABS+PC ที่ทนทานต่อสภาพอากาศ กล่องแบตเตอรี่และโครงสร้างช่องวางเท้ารับน้ำหนักใช้ PP หรือ PA6 ที่ดัดแปลงแล้วเสริมด้วยใยแก้ว 30% และฝาครอบเครื่องมือโปร่งใสใช้พีซีที่มีแรงกระแทกสูง วัตถุดิบที่เข้ามาทั้งหมดจะต้องมีรายงานการทดสอบที่ตรวจสอบการปฏิบัติตาม RoHS ความทนทานต่อสภาพอากาศ และความต้านทานการกัดกร่อนของสารเคมี ชิ้นส่วนที่สวยงามผลิตจากเรซินบริสุทธิ์โดยเฉพาะ โดยมีปริมาณการลับคมสูงสุด (สปรู/รันเนอร์) อยู่ที่ 10% ห้ามใช้วัสดุพื้นเรียบกับส่วนประกอบรับน้ำหนัก เช่น ตัวเชื่อมต่อเฟรมและฉากยึดโครงสร้าง โดยเด็ดขาด เพื่อป้องกันการลดแรงกระแทก
สำหรับการระบายสี มาสเตอร์แบทช์ที่ทนต่อสภาพอากาศจะใช้ร่วมกับสารเติมแต่งที่ทนต่อรังสียูวีและสารปล่อยเชื้อราที่ต้านทานการเคลื่อนตัวต่ำและทนน้ำมัน ผสมส่วนผสมในเครื่องผสมแนวตั้งด้วยความเร็วต่ำเป็นเวลา 8-12 นาที โดยมีการควบคุมความเร็วรอบอย่างระมัดระวังเพื่อป้องกันความร้อนจากการเสียดสีที่ทำให้เกิดการเกาะตัวของเม็ดสีหรือการเสื่อมสภาพของโพลีเมอร์ ไนลอนเสริมใยแก้วผสมแยกกันเพื่อลดการแตกหักของเส้นใย ซึ่งอาจส่งผลต่อความแข็งแกร่งของผลิตภัณฑ์
การอบแห้งและการลดความชื้นเป็นกระบวนการสำคัญในการควบคุมข้อบกพร่องที่พื้นผิว: ส่วนประกอบของตัวถัง ASA และ ABS+PC ผ่านการอบแห้งด้วยลมร้อนที่ 85°C เป็นเวลา 4 ชั่วโมง ในขณะที่ชิ้นส่วน PC โปร่งใสจะถูกทำให้แห้งที่ 110°C เป็นเวลา 6 ชั่วโมงโดยใช้เครื่องลดความชื้น เพื่อให้มั่นใจว่าปริมาณความชื้นยังคงอยู่ต่ำกว่า 0.02% การอบแห้งที่ไม่เพียงพออาจทำให้เกิดข้อบกพร่อง เช่น เส้นสีเงินและฟองอากาศ รวมถึงการหลุดร่อนของสีขนาดใหญ่ (การแตก) หลังกระบวนการพ่นสี ไนลอน PA6+GF30 ดูดความชื้นได้สูงและต้องทำให้แห้งด้วยการลดความชื้นที่อุณหภูมิ 110°C เป็นเวลา 4–5 ชั่วโมง หลังจากการอบแห้ง วัตถุดิบจะต้องถูกลำเลียงในระบบปิดผนึกเพื่อป้องกันการดูดซึมความชื้นซ้ำ PP ดัดแปลงมีการดูดซึมน้ำต่ำมาก การอบแห้งที่อุณหภูมิ 60°C เป็นเวลาหนึ่งชั่วโมงในสภาพแวดล้อมที่มีความชื้นเพื่อขจัดความชื้นบนพื้นผิวก็เพียงพอแล้ว โรงงานขนาดใหญ่ใช้ระบบป้อนวัตถุดิบส่วนกลางเพื่อแยกวัตถุดิบจากการปนเปื้อนของฝุ่นและน้ำมันอย่างสมบูรณ์
ครั้งที่สอง การติดตั้งและการอุ่นเครื่อง/การทดสอบการใช้งานแม่พิมพ์แผงตัวถังขนาดใหญ่
แฟริ่งและกระบังท้ายของรถจักรยานยนต์เป็นชิ้นส่วนพลาสติกผนังบางพื้นที่ขนาดใหญ่ โดยทั่วไปผลิตโดยใช้แม่พิมพ์ช่องเดียวขนาดใหญ่ โดยมีการเสริมความแข็งแรงของแม่พิมพ์เหล็ก ระบบทำความเย็น การระบายอากาศ และระบบดีดออก ช่องสำหรับพื้นผิวที่มองเห็นได้ใช้สเตนเลสสตีลขัดเงา S136 ขัดเงาให้ปราศจากหลุมหรือรอยขีดข่วนเพื่อให้เป็นไปตามข้อกำหนดในการทาสีและการเคลือบ แม่พิมพ์โครงสร้างสำหรับไนลอนเสริมใยแก้วมีโพรงไนไตรด์เพื่อทนทานต่อการกัดเซาะและการสึกหรอจากเส้นใยแก้วแข็งในระยะยาว จึงช่วยยืดอายุการใช้งานของแม่พิมพ์
เพื่อจัดการกับการกระจายความหนาของผนังที่ไม่สม่ำเสมอ แกนระบายความร้อนแบบเกลียวจะถูกติดตั้งภายในโครงที่มีผนังหนาและปุ่มยึด ในขณะที่ตัวโครงหลักใช้ช่องระบายความร้อนที่สอดคล้องเพื่อสร้างสมดุลอัตราการทำความเย็น และลดการหดตัวและการบิดเบี้ยวในตัวเครื่องที่มีพื้นที่ขนาดใหญ่ ช่องระบายอากาศละเอียดต่อเนื่อง (ลึก 0.015 มม.) ได้รับการตัดเฉือนที่เส้นแยก มุม และตำแหน่งแนวเชื่อม เพื่อระบายอากาศที่ติดอยู่อย่างรวดเร็วระหว่างการเติมด้วยความเร็วสูง ป้องกันไม่ให้ไหม้เกรียมหรือดำคล้ำที่ขอบ ส่วนประกอบที่เรียวและยาว เช่น บังโคลนและแผงด้านข้างได้รับการติดตั้งหมุดและบล็อคดีดตัวดีดที่สมดุลหลายชุด เพื่อป้องกันการโค้งงอ ความเค้นตกขาว หรือการแตกร้าวที่เกิดจากแรงดีดตัวที่ไม่สม่ำเสมอ
แม่พิมพ์ถูกยกขึ้นบนเครื่องฉีดขึ้นรูปขนาดใหญ่ (650T–1200T) โดยใช้เครนเหนือศีรษะ และแผ่นยึดจะถูกขันให้แน่นเท่าๆ กันเพื่อป้องกันการเสียรูปของแท่นวางและกะพริบระหว่างการฉีดแรงดันสูง น้ำหล่อเย็นและท่อควบคุมอุณหภูมิแม่พิมพ์เชื่อมต่อกัน ตามด้วยการทดสอบแรงดันเพื่อตรวจสอบรอยรั่วและขั้นตอนการอุ่นแม่พิมพ์เป็นเวลา 30 นาที อุณหภูมิของแม่พิมพ์จะอยู่ที่ 55–65°C สำหรับชิ้นส่วนเครื่องสำอาง ASA, 80–90°C สำหรับชิ้นส่วน PC และสูงกว่า 80°C สำหรับชิ้นส่วนไนลอนเสริมใยแก้ว มีการตั้งค่าการป้องกันเชื้อราแรงดันต่ำไว้ล่วงหน้า แม่พิมพ์จะเปิดโดยอัตโนมัติหากตรวจพบนักวิ่งที่ตกค้างหรือวัตถุแปลกปลอมบนพื้นผิวที่แยกส่วน เพื่อป้องกันความเสียหายต่อช่องที่เกิดจากแรงจับยึดของแม่พิมพ์ขนาดใหญ่
ที่สาม กระบวนการวงจรการฉีดขึ้นรูปมาตรฐาน
วงจรการขึ้นรูปที่สมบูรณ์ประกอบด้วยหกขั้นตอน: การหนีบแม่พิมพ์ การฉีดตามขั้นตอน แรงกดจับสองขั้นตอน การทำความเย็นด้วยอุณหภูมิคงที่ การเปิดและดีดแม่พิมพ์ และการถอดชิ้นส่วนโดยอัตโนมัติด้วยแขนหุ่นยนต์ แกนหลักของกระบวนการมุ่งเน้นไปที่การเติมเฉือนต่ำเพื่อลดความเครียดภายในและเพิ่มความต้านทานการแตกร้าวภายนอก
การยึดจับแม่พิมพ์เกี่ยวข้องกับการควบคุมความเร็วสี่ขั้นตอน: การปิดช้า การเลื่อนอย่างรวดเร็ว การป้องกันแรงดันต่ำ และการล็อคด้วยแรงดันสูง แผงตัวถังที่มีพื้นที่ขนาดใหญ่สร้างแรงเปิดแม่พิมพ์ที่สำคัญในระหว่างการฉีด การแคลมป์แรงดันสูงช่วยให้มั่นใจได้ว่าพื้นผิวการกลึงตัดจะแน่นพอดี ป้องกันไม่ให้เกิดแสงวาบต่อเนื่อง
มีการควบคุมอุณหภูมิแบบแบ่งโซนอย่างแม่นยำกับถัง: 170–200°C สำหรับตัวเรือน ASA, 190–260°C สำหรับ ABS+PC และ 230–260°C สำหรับไนลอน PA6+GF30 จำเป็นต้องปฏิบัติตามขีดจำกัดอุณหภูมิอย่างเข้มงวด ความร้อนที่มากเกินไปทำให้วัสดุสลายตัว (เหลือง) ความเหนียวลดลง และลดความต้านทานต่อน้ำมัน การฉีดใช้การบรรจุด้วยความเร็วหลายระดับหลายขั้นตอน: ความเร็วปานกลางถึงสูงใช้สำหรับพื้นที่ตัวเรือนที่มีผนังบาง เพื่อป้องกันการเย็นตัวของของเหลวก่อนเวลาอันควร ซึ่งอาจนำไปสู่การขาดแคลนวัสดุหรือการฉีดช็อตสั้น การฉีดความเร็วต่ำใช้สำหรับติดตั้งเสาและฐานที่มีผนังหนา เพื่อลดความเครียดจากแรงเฉือนของโมเลกุล จึงช่วยลดปัญหาการแตกร้าวในระหว่างการทาสีในภายหลังหรือการหมุนเวียนด้วยความร้อน แรงดันการฉีดอยู่ระหว่าง 90 ถึง 130 บาร์ แรงดันที่มากเกินไปจะทำให้เกิดวาบไฟอย่างรุนแรงและความเครียดภายในเพิ่มขึ้น ในขณะที่แรงดันที่ไม่เพียงพอส่งผลให้เกิดรอยเชื่อมที่โดดเด่น และลดความต้านทานต่อแรงกระแทกลงอย่างมาก
เมื่อโพรงเต็มแล้ว กระบวนการจะเปลี่ยนไปใช้แรงกดสองระดับเพื่อชดเชยการหดตัวของพลาสติกระหว่างการทำความเย็น ระยะเวลาในการถือครองคือ 15–22 วินาทีสำหรับกล่องแบตเตอรี่ที่มีผนังหนา และ 6–10 วินาทีสำหรับแผงที่มีผนังบาง ซึ่งช่วยขจัดรอยจมที่พื้นผิว ในระหว่างขั้นตอนการจับยึด สกรูจะเตรียมวัสดุสำหรับรอบถัดไปไปพร้อมๆ กัน จึงช่วยลดระยะเวลาในการขึ้นรูปโดยรวมได้
เวลาในการทำความเย็นเป็นไปตามแนวทาง 3-5 วินาทีต่อความหนาของผนัง 1 มม. แผงมาตรฐานขนาด 2 มม. ใช้เวลาทำความเย็นประมาณ 10 วินาที การไหลเวียนของน้ำหล่อเย็นอย่างต่อเนื่องจะช่วยขจัดความร้อนและรักษาอุณหภูมิของแม่พิมพ์ให้คงที่ ป้องกันการบิดเบี้ยวหรือการวางแนวที่ผิดพลาดของการประกอบที่เกิดจากการระบายความร้อนที่ไม่สม่ำเสมอที่ด้านหนึ่งของตัวเครื่อง หลังจากเย็นลง แม่พิมพ์จะเปิดขึ้นโดยใช้กระบวนการชะลอความเร็วสามขั้นตอน และกลไกการดีดออกจะค่อยๆ ปล่อยชิ้นส่วนพลาสติกออก แขนหุ่นยนต์ที่ขับเคลื่อนด้วยเซอร์โวจะจับตัวเครื่องเพื่อตัดของเสียที่ประตูโดยอัตโนมัติ และผลิตภัณฑ์สำเร็จรูปจะถูกถ่ายโอนไปยังสายการประกอบ ห้ามใช้การสัมผัสพื้นผิวที่มองเห็นด้วยตนเองโดยเด็ดขาดตลอดกระบวนการ เพื่อป้องกันรอยนิ้วมือหรือน้ำมันจากการเกาะติดของสี
IV. กระบวนการหลังการปั้น การหลอม และการตกแต่งพื้นผิว
ชิ้นส่วนที่ถอดออกใหม่มักมีรอยเกตและเสี้ยนเป็นเส้นแยกส่วน ในขณะที่บังโคลนทรงเรียวมีแนวโน้มที่จะโค้งงอเล็กน้อย ซึ่งจำเป็นต้องมีขั้นตอนหลังการประมวลผลที่ได้มาตรฐาน
การตัดขอบประตูและเสี้ยน: มีการใช้กรรไกรไฮดรอลิกเพื่อขจัดประตูทางเข้าเย็นขนาดใหญ่ออกอย่างนุ่มนวล ในขณะที่ส่วนที่ยื่นออกมาเล็กน้อยจากประตูทางวิ่งร้อนจะต้องกราวด์ด้วยมืออย่างแม่นยำ หัวเจียรละเอียดแบบนิวแมติกและกระดาษทรายละเอียดใช้ในการขัดเส้นและมุมที่แยกออกเล็กน้อยเพื่อขจัดแฟลชขนาดเล็ก หลังจากฝุ่นถูกเป่าออกไป พื้นผิวตัวเรือนจะเรียบและไม่มีขอบแหลมคม หัวเจียรเพชรใช้เพื่อขจัดเสี้ยนออกจากขายึดไนลอนเสริมใยแก้วที่มีความแข็งสูง
การหลอมเพื่อบรรเทาความเครียด: ชิ้นส่วนทั้งหมดที่ต้องทาสีหรือเคลือบต้องผ่านการอบอ่อน ตัวเรือน ASA และ ABS อบที่อุณหภูมิคงที่ 60°C เป็นเวลา 2 ชั่วโมง ในขณะที่ชิ้นส่วนโลหะผสม ABS+PC อบที่อุณหภูมิ 70°C เป็นเวลา 3 ชั่วโมง การระบายความร้อนตามธรรมชาติอย่างช้าๆ ช่วยให้แน่ใจว่าสามารถขจัดความเครียดจากการขึ้นรูปภายในได้อย่างสมบูรณ์ ป้องกันรอยแตกที่เกิดจากการอบที่อุณหภูมิสูงหรือความผันผวนของอุณหภูมิภายนอก
การแก้ไขรูปร่างด้วยความร้อน: บังโคลนและตัวป้องกันด้านข้างที่บิดเบี้ยวถูกยึดไว้ด้วยอุปกรณ์โลหะสำหรับการขึ้นรูปที่อุณหภูมิต่ำ พวกมันจะถูกปล่อยออกมาหลังจากการระบายความร้อนเพื่อแก้ไขการบิดเบี้ยวและให้แน่ใจว่ามีช่องว่างในการประกอบที่สม่ำเสมอทั่วทั้งยานพาหนะ
การปรับสภาพพื้นผิว: ชิ้นส่วนที่กำหนดไว้สำหรับการพ่นสีจะต้องผ่านการกำจัดฝุ่นด้วยไฟฟ้าสถิตและการขจัดคราบไขมันเพื่อกำจัดสารลอกคราบเชื้อราและฝุ่นบนพื้นผิว จึงช่วยเพิ่มการยึดเกาะของสี ฝาครอบเครื่องมือ PC แบบโปร่งใสได้รับการบ่มด้วยรังสียูวีเพื่อปรับปรุงความต้านทานการสึกหรอและป้องกันเศษหิน ชิ้นส่วนขนาดเล็กที่ใช้งานได้จริงต้องการเพียงการกำจัดเศษเสี้ยนก่อนดำเนินการตรวจสอบคุณภาพ
V. การตรวจสอบคุณภาพแบบหลายขั้นตอนและการจัดเก็บผลิตภัณฑ์สำเร็จรูป
เนื่องจากชิ้นส่วนพลาสติกของรถจักรยานยนต์มีความสำคัญต่อทั้งความสวยงามและความปลอดภัย จึงมีการใช้ระบบการตรวจสอบสามชั้น ได้แก่ การตรวจสอบผลิตภัณฑ์ชิ้นแรก การตรวจสอบโดยเจ้าหน้าที่ลาดตระเวนทุกๆ 30 นาที และการตรวจสอบผลิตภัณฑ์สำเร็จรูปอย่างครอบคลุม หลังจากการเปลี่ยนแปลงแม่พิมพ์ การเปลี่ยนวัสดุ หรือการปรับเปลี่ยนกระบวนการ ชิ้นส่วนที่ขึ้นรูป 10 ชิ้นแรกจะถูกกำหนดให้เป็นตัวอย่าง "ผลิตภัณฑ์ชิ้นแรก" ผู้ตรวจสอบคุณภาพใช้คาลิปเปอร์ในการวัดรูยึดและขนาดที่พอดี และดำเนินการตรวจสอบข้อบกพร่องด้วยสายตา เช่น เส้นสีเงิน ฟองอากาศ รอยไหม้ รอยยุบ และรอยเชื่อม ชิ้นส่วนตัวอย่างผ่านการทดสอบการตกกระแทกที่ความสูง 1.8 เมตร และการผลิตจำนวนมากจะดำเนินการเฉพาะในกรณีที่ตัวเรือนไม่แตกร้าวหรือแตกหัก
ในระหว่างการผลิตจำนวนมาก การตรวจสอบในกระบวนการมุ่งเน้นไปที่การตรวจสอบการบิดเบี้ยวของตัวเรือน แสงแฟลช และการเบี่ยงเบนของสี ขนาดการประกอบที่สำคัญจะถูกวัดใหม่ทุกๆ สองชั่วโมงเพื่อติดตามความเสถียรของกระบวนการ สำหรับส่วนประกอบโครงสร้างเสริมใยแก้ว การตรวจสอบจะกำหนดเป้าหมายไปที่ข้อบกพร่องโดยเฉพาะ เช่น เส้นใยที่โผล่ออกมาและรอยแตกภายใน ผลิตภัณฑ์สำเร็จรูปได้รับการตรวจสอบขอบและมุมทั้งหมดโดยการสัมผัสเพื่อให้แน่ใจว่าไม่มีเสี้ยนแหลมคม ตัวอย่างจะต้องผ่านการทดสอบสภาพอากาศด้วยรังสียูวี การแช่น้ำมัน และการทดสอบการปั่นจักรยานที่อุณหภูมิสูง/ต่ำ เพื่อจำลองสภาพการขับขี่กลางแจ้งที่มีความต้องการสูง ชิ้นส่วนพลาสติกที่มีข้อบกพร่องจะถูกแยกออกและกราวด์แยกกัน ห้ามทำซ้ำหรือผสมกับผลิตภัณฑ์ที่สอดคล้องโดยเด็ดขาด
แผงตัวถังที่เข้ารูปจะถูกห่อแยกกันด้วยโฟม EPE และจัดเก็บไว้ในกล่องปิดผนึกและกันแสง เพื่อป้องกันการเกิดสีเหลืองหรือการเสื่อมสภาพของวัสดุ ASA และ ABS ที่เกิดจากการสัมผัสกับแสงเป็นเวลานาน ในขณะเดียวกัน บันทึกของแบทช์วัตถุดิบ เครื่องขึ้นรูป และพารามิเตอร์ของกระบวนการจะได้รับการเก็บรักษาไว้เพื่อสร้างบันทึกการตรวจสอบย้อนกลับการผลิตที่ครอบคลุม
เราเป็นผู้ผลิตแม่พิมพ์ชิ้นส่วนพลาสติกระบายความร้อนด้วยอากาศ โดยให้บริการการผลิตแม่พิมพ์ชิ้นส่วนพลาสติกระบายความร้อนด้วยอากาศคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกแบบระบายความร้อนด้วยอากาศ คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณทั้งในด้านคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

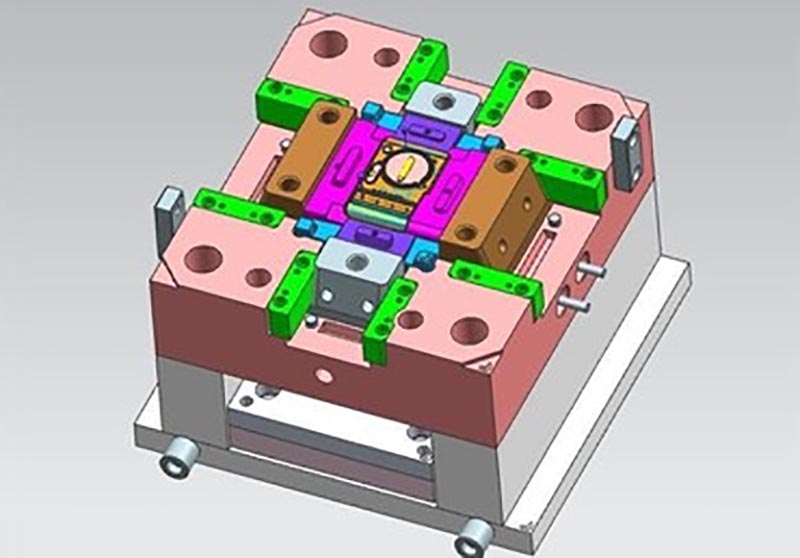
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: แม่พิมพ์ชิ้นส่วนพลาสติกระบายความร้อนด้วยอากาศ, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง