บ้าน
>
ผลิตภัณฑ์ > บริการปรับแต่งหลัก > การปั้นแบบกำหนดเอง > การปั้นชิ้นส่วนตัวถังรถยนต์ด้วยพลาสติก Aoto
ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


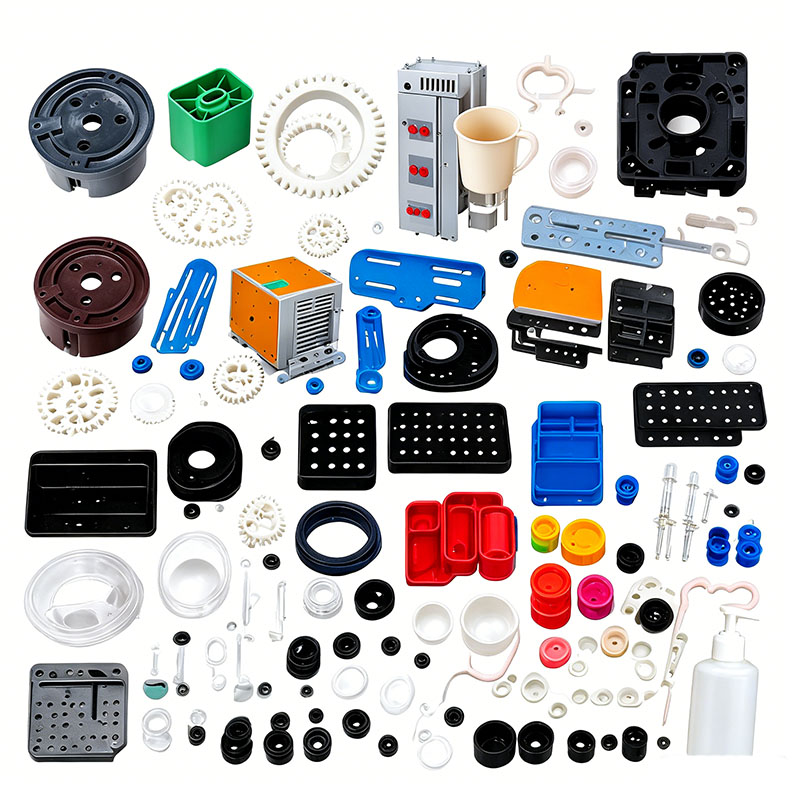
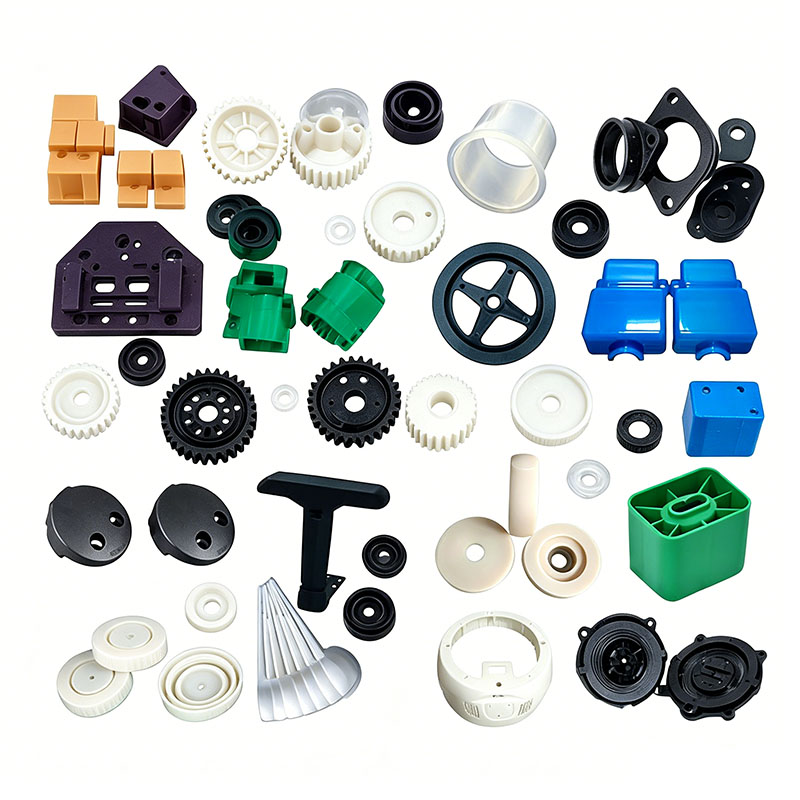
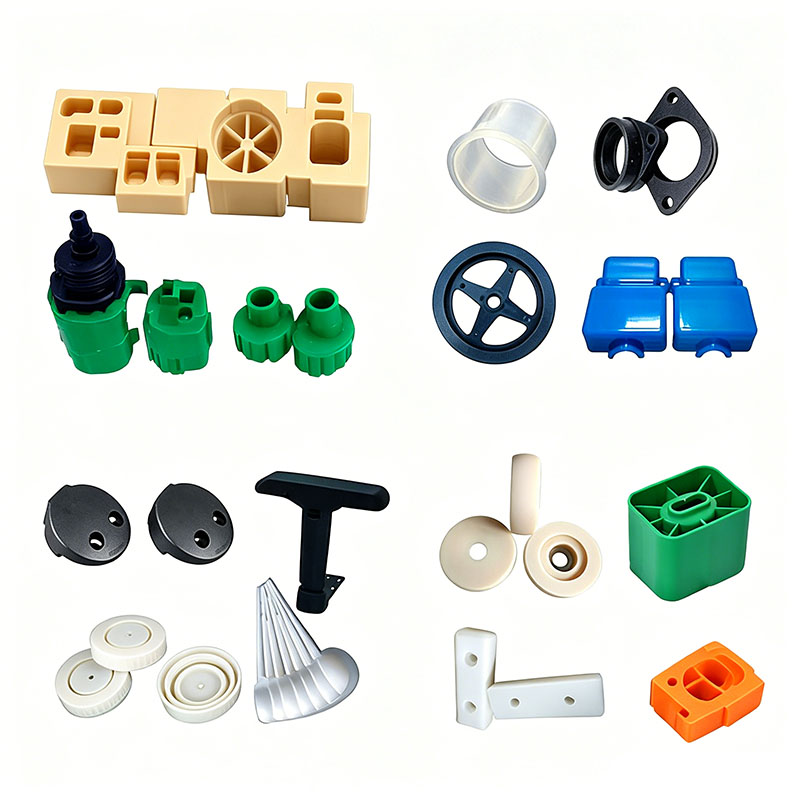
การปั้นชิ้นส่วนตัวถังรถยนต์ด้วยพลาสติก Aoto
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนตัวถังพลาสติกของรถยนต์ aoto ได้ เราให้บริการการปั้นชิ้นส่วนตัวถังพลาสติกรถยนต์ aoto แบบกำหนดเองอย่างมืออาชีพ และเราเป็นผู้ผลิตแม่พิมพ์ชิ้นส่วนตัวถังพลาสติกรถยนต์ aoto มืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการปั้นชิ้นส่วนตัวถังพลาสติกรถยนต์ aoto โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนตัวถังพลาสติกของรถยนต์ aoto เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกรถยนต์ aoto คุณภาพสูงที่ปรับแต่งตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกของรถยนต์ Aoto เราสามารถผลิตชิ้นส่วนพลาสติกที่เกี่ยวข้องได้ ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
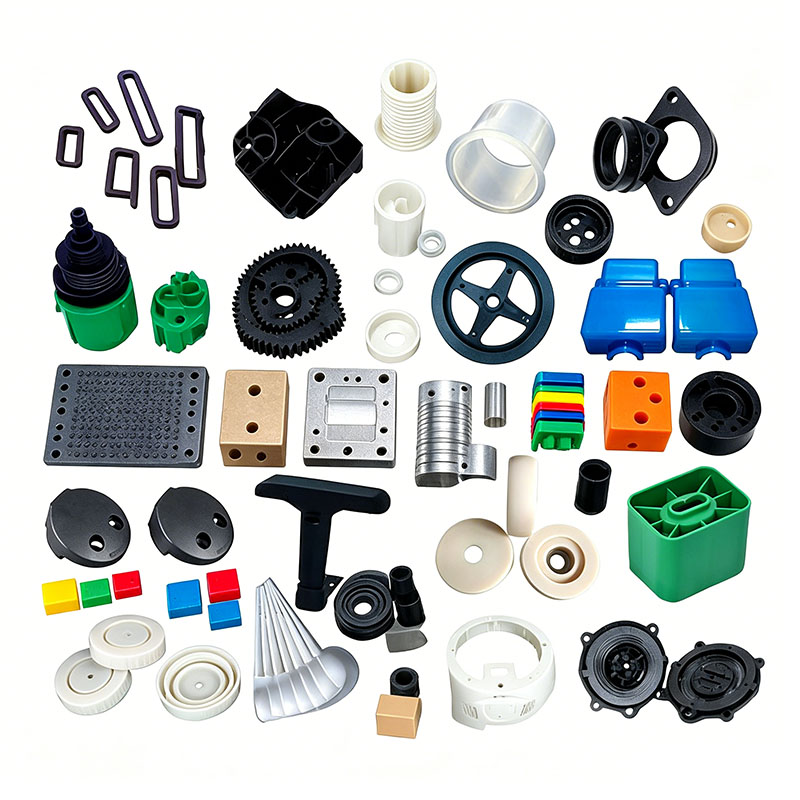
ชิ้นส่วนพลาสติกสำหรับยานพาหนะไฟฟ้าแบ่งออกเป็นสามประเภท: แผงตัวถังภายนอก ชิ้นส่วนโครงสร้างตามหน้าที่ และส่วนประกอบป้องกันไฟฟ้า ตัวอย่าง ได้แก่ การ์ดหน้าและหลัง บังลมหน้า บังโคลน ฝาครอบช่องวางเท้า ตัวเรือนช่องใส่แบตเตอรี่ เรือนแผงหน้าปัด แท่นยึดไฟ ฝาครอบสายไฟ และช่องเก็บของ ผลิตภัณฑ์เหล่านี้ต้องเผชิญกับการสัมผัสกลางแจ้งเป็นเวลานาน (แสงแดด ฝน และความผันผวนของอุณหภูมิ) รวมถึงการสั่นสะเทือนอย่างต่อเนื่องและการกระแทกของหินระหว่างการทำงาน นอกจากนี้ แบตเตอรี่และส่วนประกอบควบคุมอิเล็กทรอนิกส์จำเป็นต้องมีฉนวนไฟฟ้าและสารหน่วงไฟ ชิ้นส่วนภายนอกต้องทนต่อการทาสีโดยไม่แตกร้าวหรือเหลือง (ทนต่อสภาพอากาศ) และชิ้นส่วนรับน้ำหนักจะต้องต้านทานแรงกระแทกโดยไม่เสียรูป วัตถุดิบทั่วไป ได้แก่ ASA และ ABS/PC สำหรับชิ้นส่วนภายนอกที่ทนทานต่อสภาพอากาศ PP ดัดแปลงและ PP เสริมใยแก้วสำหรับชิ้นส่วนรับน้ำหนักโครงสร้าง พีซีสำหรับตัวเรือนแสงโปร่งใส และ ABS ทนไฟสำหรับฝาครอบควบคุมอิเล็กทรอนิกส์ จุดควบคุมการขึ้นรูปที่สำคัญมุ่งเน้นไปที่ความต้านทานต่อสภาพอากาศและการป้องกันการแตกร้าว ความเค้นภายในต่ำ ความคงตัวของขนาด การปล่อย VOC ต่ำ และสารหน่วงไฟที่เชื่อถือได้ ตามรายละเอียดด้านล่าง
I. การเลือกวัตถุดิบและการบำบัดเบื้องต้น
การจัดเกรดวัตถุดิบและการจัดการการบด
ชิ้นส่วนที่เผยให้เห็น เช่น ตัวถังรถและบังโคลนใช้ ASA บริสุทธิ์หรือ ABS/PC โดยอนุญาตให้บดใหม่ให้สะอาดด้วยวัสดุชนิดเดียวกันได้เพียงเล็กน้อย (≤10%) ห้ามใช้การลับคมโดยเด็ดขาดสำหรับช่องใส่แบตเตอรี่ ชิ้นส่วนรับน้ำหนักที่เชื่อมต่อกับเฟรม และตัวเรือนไฟฟ้าที่ทนไฟ การลับคมสามารถลดความแข็งแรงของแรงกระแทกและทำให้ระบบหน่วงการติดไฟลดลง ซึ่งนำไปสู่การแตกร้าวเมื่อกระแทกและความเสี่ยงของการลัดวงจรหรือไฟไหม้
การผสมวัสดุประกอบด้วยมาสเตอร์แบทช์ที่ป้องกันรังสียูวี/ทนต่อสภาพอากาศ และสารกำจัดเชื้อราที่มีการโยกย้ายต่ำและเป็นมิตรกับสิ่งแวดล้อม เพื่อลดการแพร่กระจายของพื้นผิวภายนอกและกลิ่นภายใน วัสดุที่ทนไฟและเสริมใยแก้วจะถูกผสมและเก็บไว้ในไซโลที่แยกจากกัน ห้ามผสมกับ PP หรือ ABS มาตรฐานเพื่อป้องกันการเสื่อมประสิทธิภาพ วัสดุดัดแปลงใยแก้วผ่านการผสมด้วยความเร็วต่ำเพื่อป้องกันการแตกหักของเส้นใย มิฉะนั้นจะลดความแข็งแรงและทำให้เกิดการสัมผัสกับเส้นใยบนพื้นผิว
มาตรฐานการอบแห้งและการลดความชื้นที่เข้มงวด
ASA, ABS/PC และ PC มีความไวสูงต่อการดูดซับความชื้น ปริมาณความชื้นที่ติดตามได้อาจทำให้เกิด "เส้นสีเงิน" และรูขุมขนขนาดเล็กภายใน ทำให้เกิดข้อบกพร่องของสี (เช่น การหลุดร่อน) และความล้มเหลวที่เปราะภายใต้แรงกระแทก วัสดุ ASA และ ABS+PC ผ่านการอบแห้งด้วยลมร้อนที่อุณหภูมิ 85°C เป็นเวลา 4 ชั่วโมง; โครงสร้างหลอดไฟ PC ผ่านการอบแห้งแบบลดความชื้นที่อุณหภูมิ 110°C เป็นเวลา 4-6 ชั่วโมง PP ดัดแปลงมีการดูดซึมน้ำต่ำมาก ความชื้นบนพื้นผิวจะถูกกำจัดออกไปโดยการทำให้แห้งที่อุณหภูมิ 60°C เพียง 1 ชั่วโมงในช่วงฤดูฝน หลังจากการอบแห้ง วัตถุดิบจะถูกลำเลียงผ่านท่อที่ปิดสนิทเพื่อป้องกันการดูดซึมความชื้นในโรงงานอีกครั้ง
ครั้งที่สอง ประเด็นสำคัญสำหรับการออกแบบแม่พิมพ์และการทดสอบการทำงานของเครื่องจักร
โดยทั่วไปแล้ว ตัวเรือนของรถยนต์ไฟฟ้า (EV) จะเป็นชิ้นส่วนที่มีพื้นที่ขนาดใหญ่ ผนังบาง (หนา 1.8–2.5 มม.) โดยมีโครงภายในและปุ่มยึดที่มีความหนาของผนัง 3–6 มม. ความหนาที่แปรผันอย่างมีนัยสำคัญนี้ทำให้มีแนวโน้มที่จะเกิดรอยจมและการบิดเบี้ยว ดังนั้นการออกแบบแม่พิมพ์จึงมุ่งเน้นไปที่การระบายความร้อนที่สมดุล การระบายอากาศที่เพียงพอ และการดีดออกที่สมดุล
เหล็กแม่พิมพ์และการเพิ่มประสิทธิภาพโครงสร้าง
ช่องสำหรับชิ้นส่วนเครื่องสำอางใช้เหล็กเคลือบกระจก S136 เพื่อให้มั่นใจว่าพื้นผิวปราศจากรอยขีดข่วนและหลุมหลังจากการขัดเงา ซึ่งเหมาะสำหรับกระบวนการพ่นสี ช่องสำหรับชิ้นส่วนที่เสริมใยแก้วหรือสารหน่วงไฟจะผ่านกระบวนการไนไตรด์เพื่อต้านทานการกัดกร่อนจากตัวเติมและยืดอายุการใช้งาน มุมทั้งหมดมีรัศมี (R-fillets) เพื่อขจัดความเข้มข้นของความเครียด ป้องกันการแตกร้าวที่เกิดจากการหมุนเวียนด้วยความร้อนหรือการสั่นสะเทือน การตัดเฉือนเส้นแยกส่วนที่มีความแม่นยำสูงช่วยลดการกะพริบที่ละเอียด ป้องกันอันตรายจากการประกอบ (เช่น นิ้วถูกหนีบ) และช่องว่างที่มากเกินไป
ระบบระบายความร้อนที่สมดุล (สำคัญในการป้องกันการบิดเบี้ยว)
แผงป้องกันและตัวเรือนด้านหน้าใช้ช่องระบายความร้อนที่สมมาตรและสอดคล้องกันซึ่งพันรอบชิ้นส่วน ในขณะที่บอสที่มีผนังหนารวมแกนระบายความร้อนแบบเกลียวภายในเพื่อลดความแตกต่างของอุณหภูมิระหว่างส่วนที่หนาและบาง อุณหภูมิของแม่พิมพ์ถูกควบคุมโดยโซน: 55–65°C สำหรับชิ้นส่วนภายนอกของ ASA; 70–80°C สำหรับชิ้นส่วน ABS/PC; และ 30–45°C สำหรับชิ้นส่วน PP ที่ดัดแปลง อุณหภูมิแม่พิมพ์ PP ที่มากเกินไปทำให้เกิดการหดตัวของการตกผลึกที่เพิ่มขึ้นและช่องว่างของการประกอบที่ไม่สม่ำเสมอ ในขณะที่อุณหภูมิที่ต่ำเกินไปส่งผลให้เกิดความเครียดภายในที่ตกค้างสูง ทำให้เกิดการบิดเบี้ยวและการเสียรูปช้าในระหว่างการใช้งานกลางแจ้ง
การระบายอากาศและการดีดออกที่สมดุล
ตัวเรือนในพื้นที่ขนาดใหญ่เกี่ยวข้องกับเส้นทางการไหลของของเหลวที่ยาว ช่องระบายอากาศแบบต่อเนื่อง (ลึก 0.012–0.015 มม.) ได้รับการกลึงตามแนวยาวของแนวแยกส่วน ที่แนวเชื่อม และที่ปลายของโครงเพื่อระบายก๊าซที่สลายตัวอย่างรวดเร็ว ดังนั้นจึงป้องกันการเผาไหม้และรับประกันความแข็งแรงของแนวเชื่อมที่เพียงพอ สำหรับชิ้นส่วนขนาดใหญ่ ระบบดีดตัวออกที่สมดุลซึ่งรวมหมุดดีดตัวออกหลายตัวและบล็อกตัวดีดออก ถูกนำมาใช้เพื่อป้องกันการตกขาวของความเครียดเฉพาะจุดหรือการเสียรูปของตัวเรือน มีการเพิ่มบล็อกดีดตัวช่วยสำหรับส่วนประกอบบังโคลนเรียว
โปรโตคอลการติดตั้งและการตั้งค่าแม่พิมพ์
แม่พิมพ์ตัวถังรถขนาดใหญ่จับคู่กับเครื่องฉีดขึ้นรูป 500T–1200T ต้องขันแผ่นยึดให้แน่นสม่ำเสมอเพื่อทนต่อแรงฉีดแรงดันสูง และป้องกันการเปิดของแม่พิมพ์หรือการเกิดแฟลช วงจรน้ำมีการติดตั้งเครื่องตรวจจับการไหลเพื่อตรวจสอบว่าแต่ละท่อไม่มีการอุดตันหรือการรั่วไหล มีการสอบเทียบการป้องกันแม่พิมพ์ด้วยแรงดันต่ำเพื่อกระตุ้นการเปิดอัตโนมัติหากตรวจพบสารตกค้างที่เกต จึงเป็นการปกป้องโพรงแม่พิมพ์ที่มีราคาแพง ก่อนที่จะผลิตชิ้นส่วนที่ทนไฟ กระบอกจะถูกไล่ออกอย่างทั่วถึงเพื่อกำจัดพลาสติกที่เข้ากันไม่ได้ที่เหลืออยู่
ที่สาม จุดควบคุมที่สำคัญสำหรับการฉีดขึ้นรูป
แกนกระบวนการ: การเติมแบบขั้นแรงเฉือนต่ำ การกักเก็บแรงดันต่ำสองขั้นตอน และการระบายความร้อนที่เพียงพอและสมดุล เพื่อลดความเครียดภายใน และเพิ่มความต้านทานแรงกระแทกกลางแจ้งและสภาพอากาศ
การควบคุมอุณหภูมิถังแบบแบ่งโซน
โครงสร้างตัวถัง ASA: 175–205°C (หัวฉีด ≤210°C); ความร้อนที่มากเกินไปจะทำให้สารเติมแต่งที่ทนต่อรังสียูวีเสื่อมสภาพ ส่งผลให้เกิดสีเหลืองในอนาคต
โครงสร้างแผงหน้าปัด ABS/PC: 190–250°C (สูงสุด 260°C); ความร้อนสูงเกินไปจะปล่อยสารระเหย ทำให้เกิดกลิ่นรุนแรงภายในรถยนต์
ช่องใส่แบตเตอรี่ PP ดัดแปลง: 190–220°C; ตัวเรือนควบคุมอิเล็กทรอนิกส์ ABS ทนไฟ: ≤225°C (ความร้อนที่มากเกินไปส่งผลให้ระบบหน่วงไฟลดลง)
การเติมความเร็วแบบแปรผันตามขั้นตอน
แผงป้องกันขนาดใหญ่ใช้โปรไฟล์ความเร็วสามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่ประตู ความเร็วปานกลางถึงสูงสำหรับขั้นตอนการเติมขั้นกลาง และลดความเร็วสำหรับการระบายอากาศที่แนวเชื่อมที่ห่างไกลเพื่อลดความเครียดภายในที่เกิดจากแรงเฉือน ชิ้นส่วนเสริมใยแก้วได้รับการขึ้นรูปด้วยความเร็วปานกลางถึงต่ำตลอดทั้งชิ้น เพื่อลดข้อบกพร่อง "การลอยตัวของเส้นใย" แรงดันการฉีดตั้งไว้ที่ 90–120 บาร์ แรงดันที่ไม่เพียงพอส่งผลให้แนวเชื่อมอ่อนมีแนวโน้มที่จะแตกหักจากการสั่นสะเทือนของยานพาหนะ ในขณะที่แรงดันที่มากเกินไปทำให้เกิดการสะสมของวาบไฟและความเครียดภายใน นำไปสู่การแตกร้าวระหว่างการหมุนเวียนด้วยความร้อน
แรงกดดันในการถือครองสองขั้นตอน
PP และ PP เสริมใยแก้วเป็นวัสดุกึ่งผลึกที่มีอัตราการหดตัวสูง ดังนั้นจึงมีการใช้โปรไฟล์แรงกดค้างสองขั้นตอนเพื่อให้แน่ใจว่ามีการชดเชยวัสดุที่เพียงพอ ระยะเวลาในการจับตั้งไว้ที่ 6–10 วินาทีสำหรับชิ้นส่วนเครื่องสำอางที่มีผนังบาง และ 15–20 วินาทีสำหรับฉากยึดช่องใส่แบตเตอรี่ที่มีผนังหนา เพื่อขจัดรอยจมที่พื้นผิว การยึดเกาะและการทำให้เป็นพลาสติกของวัสดุเกิดขึ้นพร้อมกันเพื่อลดระยะเวลาการขึ้นรูป
โปรโตคอลการทำความเย็นและการกำจัดชิ้นส่วน
เวลาในการทำความเย็นคำนวณที่ 3–5 วินาทีต่อความหนาของผนัง 1 มม. (เช่น 9–14 วินาทีสำหรับตัวเรือนหนา 2 มม.) การระบายความร้อนที่ไม่เพียงพอจะส่งผลต่อความเรียบของชิ้นส่วนเมื่อทำการถอดประกอบ ซึ่งนำไปสู่การหดตัวและการเสียรูปอย่างต่อเนื่องระหว่างการจัดเก็บหรือการใช้งานกลางแจ้ง ซึ่งทำให้เกิดการวางแนวที่ไม่ตรงระหว่างการประกอบยานพาหนะ การเปิดและการดีดออกของแม่พิมพ์จะดำเนินการด้วยความเร็วต่ำและคงที่ แขนหุ่นยนต์จะจัดการกับการถอดชิ้นส่วน และห้ามสัมผัสด้วยมือกับพื้นผิวเครื่องสำอางโดยเด็ดขาด เพื่อป้องกันไม่ให้การปนเปื้อนของน้ำมันส่งผลต่อการยึดเกาะของสี หลังจากการถอดออก ชิ้นส่วนจะถูกวางราบกับอุปกรณ์ติดตั้ง ห้ามซ้อนหรือบีบอัดเรือนร้อน
IV. หลังการประมวลผล: การสร้างรูปร่างและการบรรเทาความเครียด
การตัดเลนซ์เกตอย่างแม่นยำ
ประตูวิ่งเย็นขนาดใหญ่จะถูกถอดออกได้อย่างราบรื่นโดยใช้เครื่องตัดไฮดรอลิก ในขณะที่แฟลชละเอียดบนเส้นแยกจะกราวด์ลงด้วยหัวเจียรที่มีความแม่นยำแบบนิวแมติก หัวเจียรเพชรใช้สำหรับชิ้นส่วนที่เสริมใยแก้วที่มีความแข็ง เพื่อให้มั่นใจว่าการประกอบจะปราศจากเสี้ยนและแน่นหนา และป้องกันการแตกร้าวที่เกิดจากความเครียดที่เกิดจากการสั่นสะเทือนของยานพาหนะ
การหลอมเพื่อบรรเทาความเครียด (จำเป็นสำหรับชิ้นส่วนที่ทาสีแล้ว)
ตัวเรือน ASA และ ABS/PC ทั้งหมดมีไว้สำหรับการพ่นสีหรือการอบ ผ่านการอบอ่อนด้วยอุณหภูมิคงที่ในเตาอบที่อุณหภูมิ 60–70°C เป็นเวลา 2–3 ชั่วโมง การระบายความร้อนช้าจะคลายความเครียดภายใน ป้องกันรอยแตกร้าวระหว่างกระบวนการพ่นสี/อบ หรือเนื่องจากความผันผวนของอุณหภูมิภายนอก การ์ดและบังโคลนที่บิดเบี้ยวเล็กน้อยผ่านการขึ้นรูปด้วยความร้อนที่อุณหภูมิต่ำในอุปกรณ์โลหะเฉพาะเพื่อให้แน่ใจว่ามีช่องว่างที่สม่ำเสมอทั่วทั้งยานพาหนะ
การรักษาพื้นผิวล่วงหน้า
ชิ้นส่วนที่ทาสีจะถูกกำจัดฝุ่นด้วยไฟฟ้าสถิตและการล้างไขมันด้วยพลาสมาเพื่อกำจัดสารกำจัดเชื้อราที่ตกค้างและเพิ่มการยึดเกาะของฟิล์มสี ตัวเรือนไฟ PC แบบโปร่งใสได้รับการชุบแข็งด้วยรังสียูวีเพื่อต้านทานรอยขีดข่วนจากหิน ส่วนประกอบควบคุมไฟฟ้าสารหน่วงไฟผ่านการสุ่มตัวอย่างสำหรับการทดสอบฉนวนและสารหน่วงไฟ ก่อนที่จะได้รับอนุมัติสำหรับคลังสินค้า
เราคือผู้ผลิตแม่พิมพ์ฉีดชิ้นส่วนตัวถังพลาสติกสำหรับรถยนต์ Aoto โดยให้บริการการผลิตแม่พิมพ์ฉีดพลาสติกชิ้นส่วนตัวถังรถยนต์คุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกของรถยนต์ aoto คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

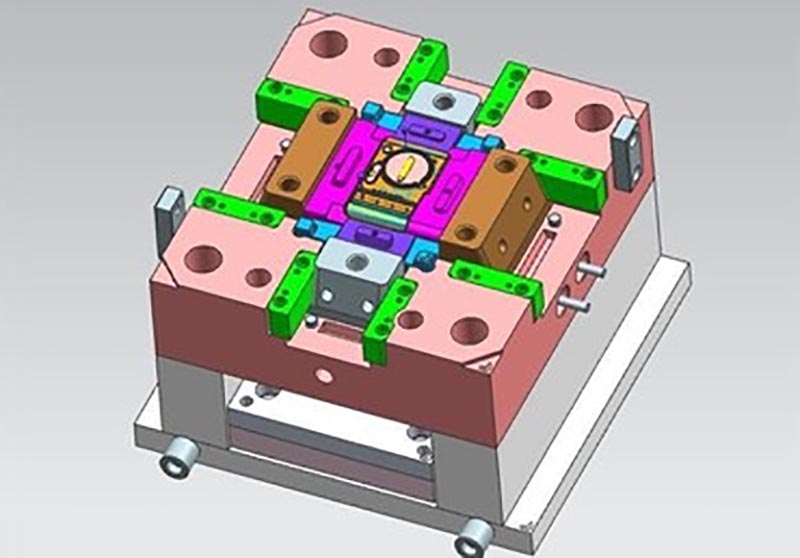
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: แม่พิมพ์ชิ้นส่วนพลาสติกรถยนต์ Aoto, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง