บ้าน
>
ผลิตภัณฑ์ > บริการปรับแต่งหลัก > การปั้นแบบกำหนดเอง > การขึ้นรูปชิ้นส่วนพลาสติกด้วยคอมพิวเตอร์
ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


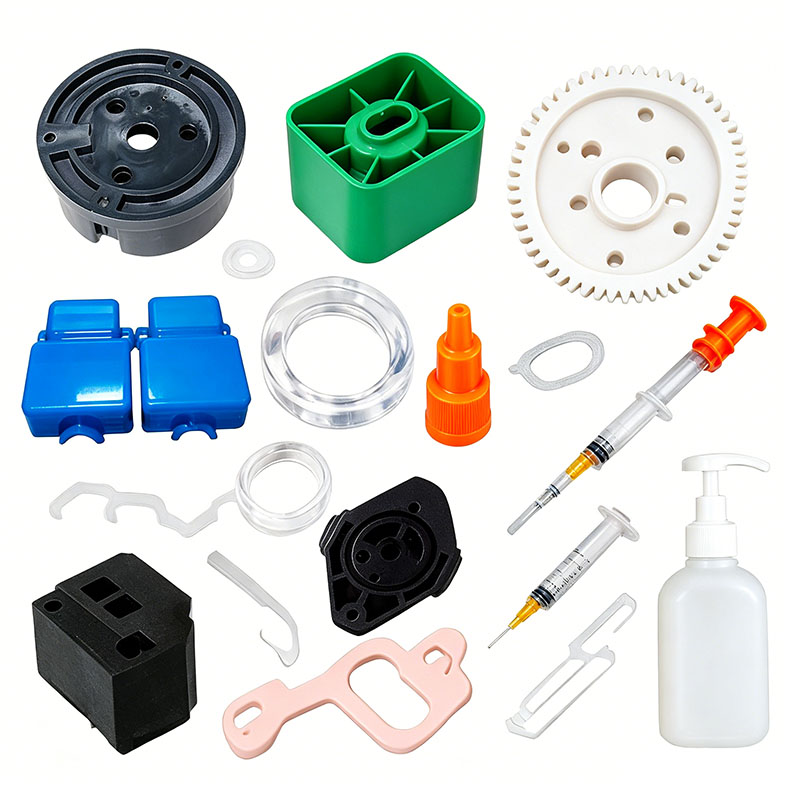
การขึ้นรูปชิ้นส่วนพลาสติกด้วยคอมพิวเตอร์
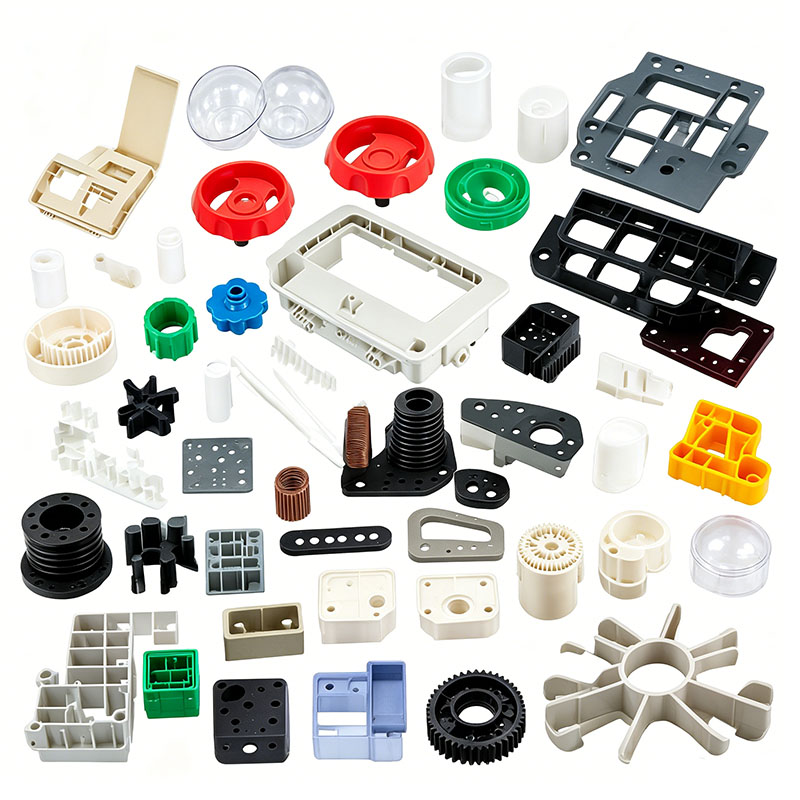
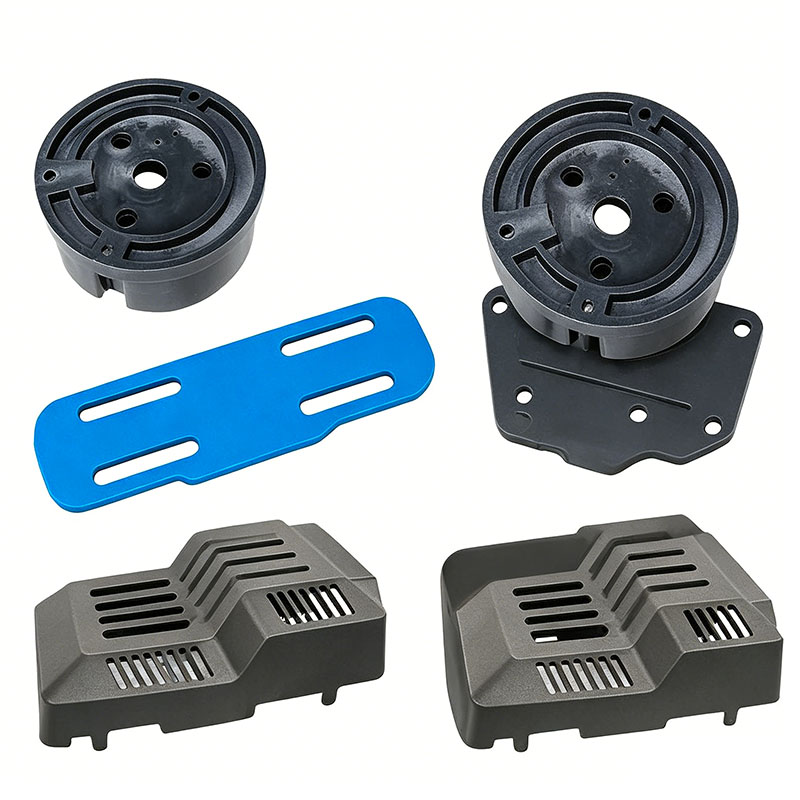
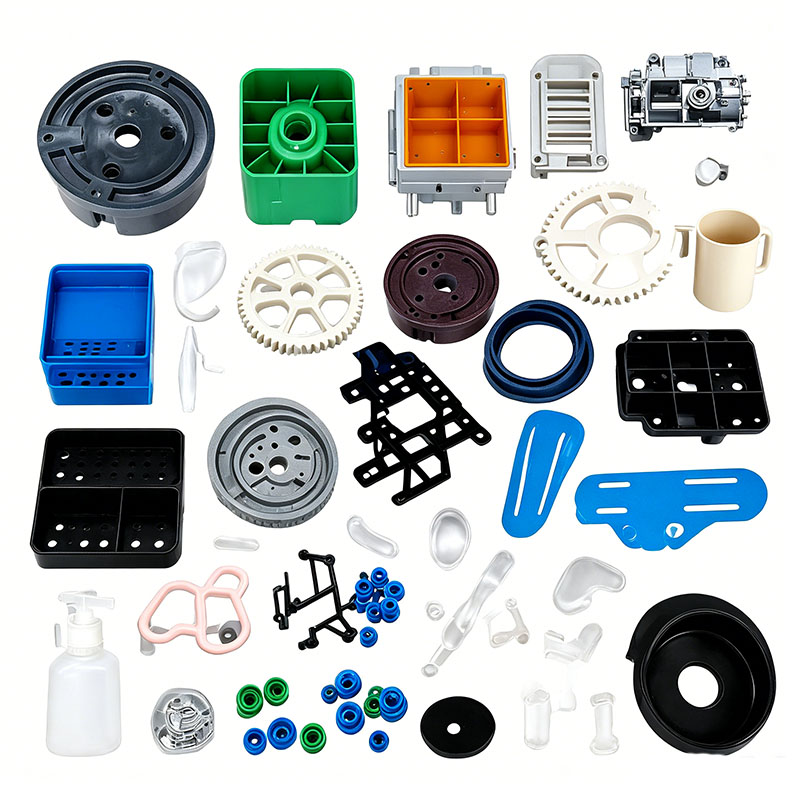
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์ 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนพลาสติกด้วยคอมพิวเตอร์ได้ เราให้บริการการขึ้นรูปแบบชิ้นส่วนพลาสติกคอมพิวเตอร์แบบกำหนดเองอย่างมืออาชีพ และเราเป็นผู้ผลิตการขึ้นรูปแบบชิ้นส่วนพลาสติกคอมพิวเตอร์แบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนพลาสติกคอมพิวเตอร์ โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนพลาสติกด้วยคอมพิวเตอร์ เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนพลาสติกคอมพิวเตอร์แบบกำหนดเองคุณภาพสูง เพื่อตอบสนองความต้องการเฉพาะของพวกเขา ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพลาสติกด้วยคอมพิวเตอร์ เราสามารถผลิตชิ้นส่วนพลาสติกที่เกี่ยวข้องได้ ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
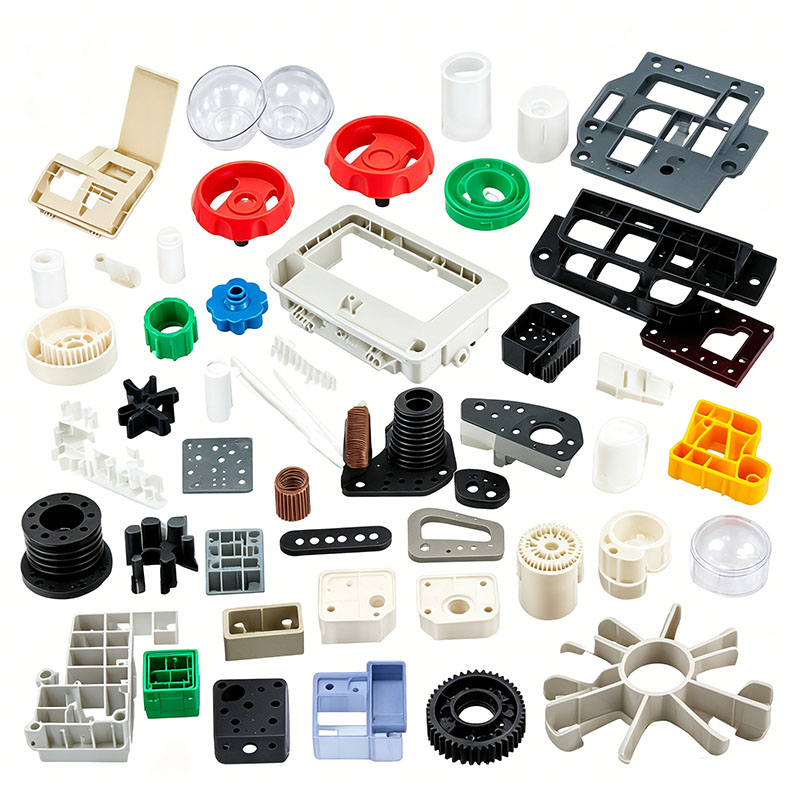
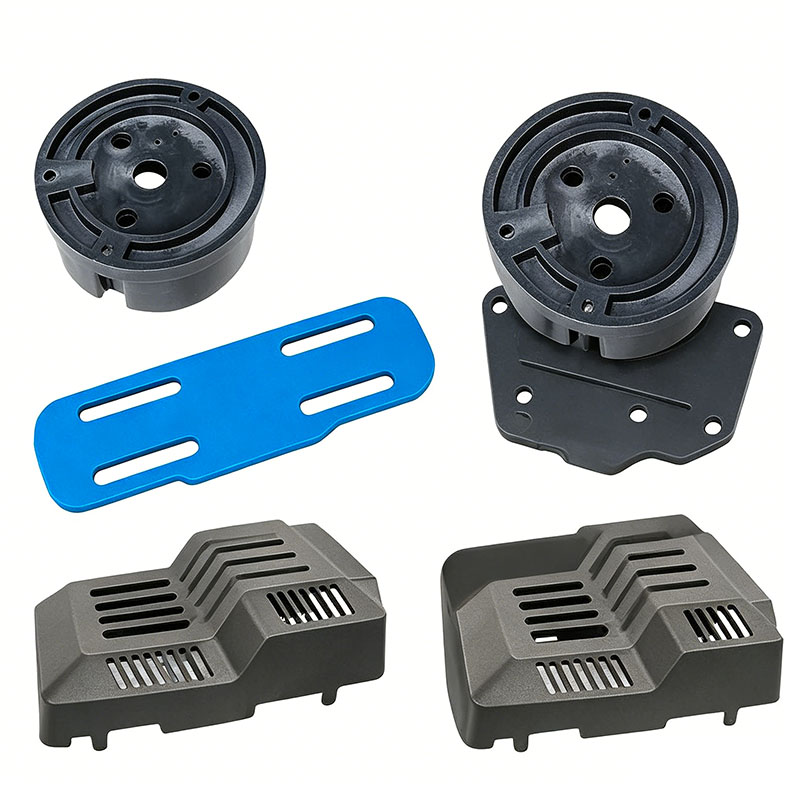
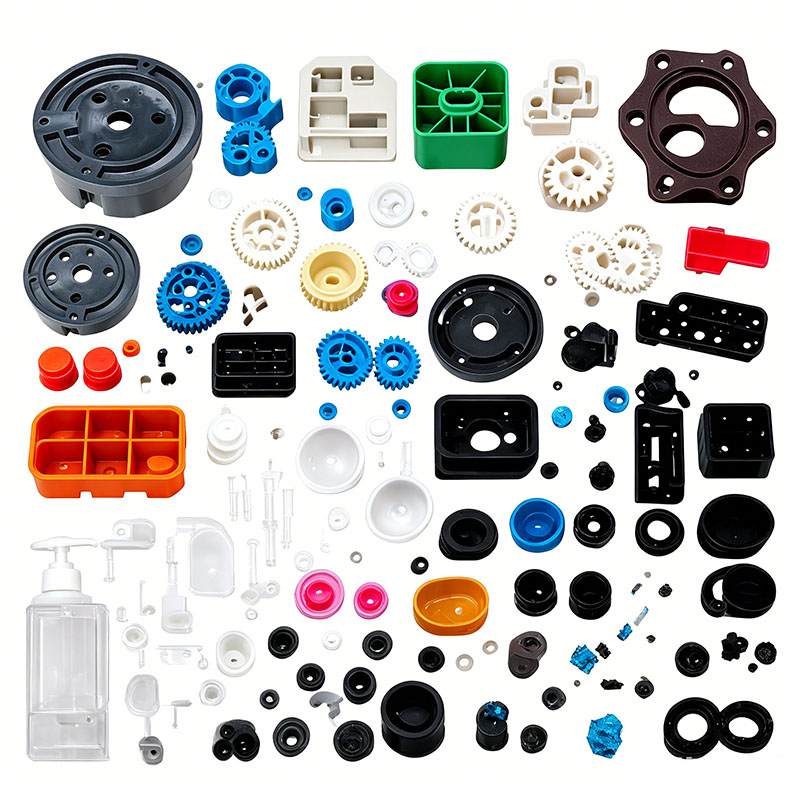
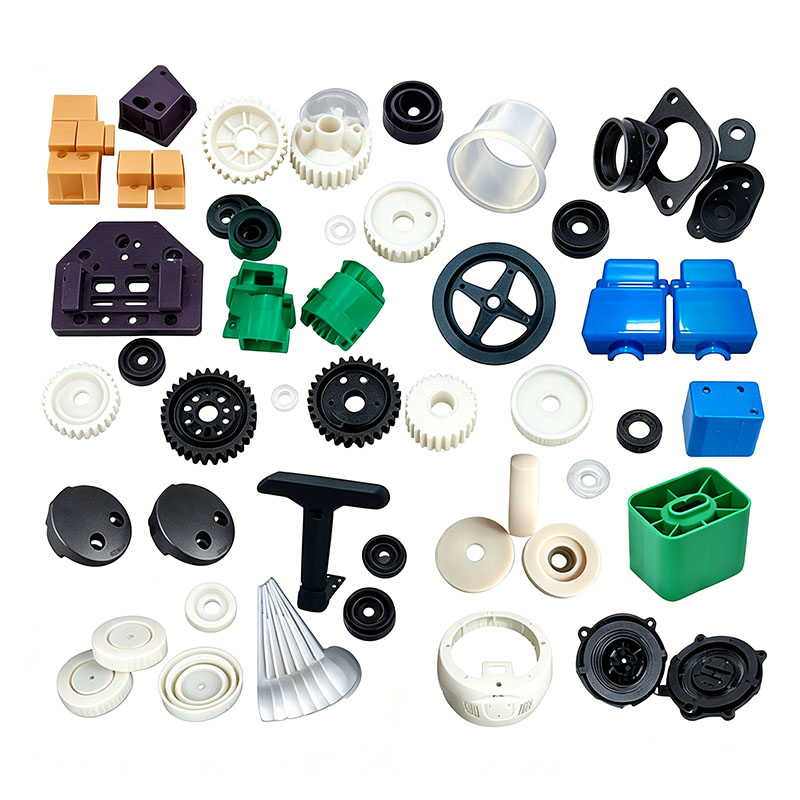
ชิ้นส่วนพลาสติกสำหรับคอมพิวเตอร์ รวมถึงฝาครอบ A/B/C/D ของแล็ปท็อป กรอบจอภาพ แผงแชสซี ฝาครอบคีย์บอร์ด กรอบพัดลมระบายความร้อน ฝาครอบพอร์ต เคสแบตเตอรี่ ตัวยึดกราฟิกการ์ด และถาดฮาร์ดไดรฟ์ แบ่งออกเป็นสี่ประเภท: ชิ้นส่วนเพื่อความสวยงาม/ตกแต่ง ชิ้นส่วนรับน้ำหนักตามโครงสร้าง ชิ้นส่วนทนความร้อน/การจัดการความร้อน และชิ้นส่วนอิเล็กทรอนิกส์ที่มีความแม่นยำ ผลิตภัณฑ์เหล่านี้ได้รับการออกแบบสำหรับการใช้งานภายในอาคารในระยะยาว โดยต้องมีโครงสร้างผนังบางน้ำหนักเบา การประกอบที่มีความแม่นยำสูง ความเค้นภายในต่ำ กลิ่นต่ำ ความต้านทานการตกหล่น และฉนวนไฟฟ้า/สารหน่วงไฟ นอกจากนี้ ส่วนประกอบด้านความร้อนบางอย่างต้องทนต่ออุณหภูมิสูงเป็นเวลานาน ในขณะที่กล่องแบตเตอรี่ต้องเป็นไปตามมาตรฐานการป้องกันการระเบิดและทนต่อแรงกระแทก วัสดุหลัก ได้แก่ ABS, โลหะผสม ABS+PC, PC เสริมใยแก้ว, PP ทนไฟ, POM และ HIPS ที่มีความแข็งแกร่งสูง กระบวนการขึ้นรูปมุ่งเน้นไปที่ตัวชี้วัดประสิทธิภาพหลัก 5 ประการ ได้แก่ ความสวยงามที่ปราศจากข้อบกพร่อง ความแม่นยำของมิติ ความเค้นต่ำ (เพื่อป้องกันการแตกร้าว) การหน่วงไฟที่เสถียร และความต้านทานความร้อน (เพื่อป้องกันการเสียรูป) ข้อควรพิจารณาในการขึ้นรูปที่สำคัญได้รับการแก้ไขอย่างเป็นระบบในการปรับสภาพวัตถุดิบ การออกแบบแม่พิมพ์ กระบวนการฉีดขึ้นรูป หลังการประมวลผล และการป้องกันข้อบกพร่อง
I. การเลือกวัตถุดิบและการปรับสภาพสำหรับการขึ้นรูป
1. การจำแนกประเภทและการจับคู่วัสดุ
โครงสร้างแล็ปท็อปและกรอบจอภาพ: โลหะผสม ABS+PC (ทนทานต่อแรงกระแทก ทนความร้อน และเหมาะสำหรับการพ่นสี/อโนไดซ์ ช่วยให้มั่นใจได้ว่าเคสที่มีผนังบางจะไม่เปราะหรือแตกร้าว)
โครงแชสซีและฝาครอบตกแต่ง: ABS มันวาวสูงและ HIPS แบบดัดแปลง (เคลือบเงาดีเยี่ยมและราคาปานกลาง)
เคสแบตเตอรี่ ขายึดการ์ดกราฟิก และถาดฮาร์ดไดรฟ์: พีซีที่ทนไฟและพีซีที่เสริมใยแก้ว (คุณสมบัติหน่วงการติดไฟ V-0 ทนต่อการกระแทก และป้องกันการระเบิด)
โครงพัดลมระบายความร้อนและแผ่นปิดช่องระบายอากาศ: PP ดัดแปลงทนความร้อน (ต้านทานการเสียรูปในระหว่างการสัมผัสกับอุณหภูมิสูงเป็นเวลานาน)
ปุ่มกดและคลิปเลื่อนที่มีความแม่นยำ: POM และ ABS แรงกระแทกสูง (ความต้านทานการสึกหรอและความต้านทานต่อความเครียดไวท์เทนนิ่งภายใต้การกดซ้ำ ๆ )
การควบคุมที่เข้มงวดในการรีไซเคิลวัสดุ: ห้ามใช้การลับคม (วัสดุบดรีไซเคิล) สำหรับเคสที่สวยงามของแล็ปท็อปและตัวเรือนแบตเตอรี่ทนไฟ เนื่องจากวัสดุรีไซเคิลลดความแข็งแรงของแรงกระแทกและทำให้ระบบหน่วงไฟลดลง สำหรับชิ้นส่วนตกแต่งแชสซีแบบมาตรฐาน อัตราส่วนการเติมเศษรันเนอร์ (สปรู) ถูกจำกัดไว้ที่ ≤10% และวัสดุต้องเป็นชนิดเดียวกัน บด และร่อนก่อนผสม เมื่อผสมวัสดุ ให้รวมมาสเตอร์แบทช์ที่เป็นมิตรกับสิ่งแวดล้อมที่มี VOC ต่ำและสารกำจัดเชื้อราที่มีการโยกย้ายต่ำเพื่อป้องกันการสะสมกลิ่นภายในสภาพแวดล้อมแชสซีที่ปิดล้อม เก็บใยแก้วและวัสดุหน่วงไฟแยกกัน และอย่าผสมกับ ABS มาตรฐานเพื่อหลีกเลี่ยงการเสื่อมประสิทธิภาพ
2. โปรโตคอลการผสมวัสดุ
ใช้เครื่องผสมความเร็วต่ำแบบปิดผนึกซึ่งทำงานที่ 260–300 รอบต่อนาทีเป็นระยะเวลาการผสม 6–10 นาที ห้ามมิให้ผสมด้วยความเร็วสูงและเป็นเวลานานสำหรับพีซีที่เสริมใยแก้วอย่างเคร่งครัด เพื่อป้องกันการแตกหักของไฟเบอร์และลดความแข็งแกร่งของตัวเรือน ผสมชิ้นส่วนเครื่องสำอางในสภาพแวดล้อมที่ปิดสนิทเพื่อลดการเกาะติดของฝุ่น ซึ่งอาจทำให้เกิดรูพรุนที่พื้นผิวได้ จัดเก็บวัสดุที่มีรหัสสีต่างกันและเกรดที่หน่วงไฟ/ไม่หน่วงไฟในโซนที่แยกจากกัน เพื่อกำจัดข้อบกพร่องแบบแบตช์ที่เกิดจากการผสมวัสดุ
3. มาตรฐานการอบแห้งและการลดความชื้นภาคบังคับ
ABS, PC และ ABS+PC มีความสามารถในการดูดความชื้นสูง ปริมาณความชื้นที่ติดตามอาจทำให้เกิด "เส้นสีเงิน" และช่องว่างขนาดเล็กภายใน ซึ่งนำไปสู่การแตกร้าวตามช่องว่างเหล่านี้ระหว่างการทดสอบการตกกระแทก และลดความต้านทานต่อแรงกดของส่วนประกอบที่หน่วงไฟ
ตัวเครื่อง ABS+PC: ลดความชื้น/ทำให้แห้งที่ 90°C เป็นเวลา 4–6 ชั่วโมง; รักษาความชื้นให้ต่ำกว่า 0.04%
โครงสร้างแบตเตอรี่ PC ทนไฟ: ลดความชื้นที่อุณหภูมิคงที่ 110°C เป็นเวลา 5 ชั่วโมง; อบแห้งวัตถุดิบอีกครั้งหากเครื่องไม่ได้ใช้งานนานกว่า 1 ชั่วโมง
ชิ้นส่วนแชสซี ABS มาตรฐาน: เป่าลมร้อนที่ 80°C เป็นเวลา 3 ชั่วโมง
PP และ POM มีอัตราการดูดซึมน้ำต่ำมาก แห้งที่อุณหภูมิ 60°C เป็นเวลา 1 ชั่วโมงเฉพาะช่วงฤดูฝนเพื่อขจัดความชื้นบนพื้นผิว หลังจากการอบแห้ง ให้ขนส่งวัตถุดิบไปยังเครื่องจักรผ่านกรวยที่ปิดสนิทเพื่อป้องกันการดูดซึมความชื้นในโรงงานอีกครั้ง
ครั้งที่สอง ประเด็นสำคัญสำหรับการออกแบบแม่พิมพ์และการตั้งค่าเครื่องจักร
ชิ้นส่วนพลาสติกสำหรับคอมพิวเตอร์มีตั้งแต่ตัวเรือนบางเฉียบที่มีพื้นผิวขนาดใหญ่ไปจนถึงชิ้นส่วนขนาดเล็กที่มีความแม่นยำสูงหลายช่อง การออกแบบแม่พิมพ์มุ่งเน้นไปที่การขัดเงาแบบกระจก การระบายความร้อนที่สมดุล การดีดออกที่สมดุล และการระบายอากาศที่เป็นอิสระ **การเลือกเหล็กแม่พิมพ์**
สำหรับช่องของเคสโน้ตบุ๊กและจอภาพ ให้เลือกเหล็กเคลือบกระจก S136 หรือ STAVAX ที่ทนทานต่อการกัดกร่อน ช่วยให้สามารถขัดเงาเหมือนกระจก ปราศจากรอยขีดข่วนหรือรูพรุน ซึ่งเป็นไปตามข้อกำหนดสำหรับการเคลือบสเปรย์และการตกแต่งพื้นผิว ช่องสำหรับพีซีเสริมใยแก้วและส่วนประกอบที่หน่วงไฟผ่านการบำบัดไนไตรด์อย่างครอบคลุม เพื่อทนทานต่อการสึกหรอจากการเสียดสีที่เกิดจากเส้นใยแก้วและสารเติมแต่งที่หน่วงไฟ เหล็กชุบแข็งล่วงหน้า 718H ใช้สำหรับคีย์แคปและส่วนประกอบขนาดเล็กที่ติดแน่น มุมทั้งหมดมีรัศมีโค้งมน (R-fillets) เพื่อขจัดความเข้มข้นของความเครียดและป้องกันการแตกร้าวในระหว่างการทดสอบการตกกระแทก
**ระบบระบายความร้อนที่สมดุล (กุญแจสำคัญในการควบคุมการโก่งงอและการดริฟท์ของมิติ)**
เคสโน้ตบุ๊กมีความหนาของผนังเพียง 1.2–1.8 มม. ในขณะที่โครงภายในและปุ่มยึดมีความหนา 3–5 มม. ความแตกต่างนี้นำไปสู่การหดตัวที่ไม่สม่ำเสมอและมีช่องว่างในการประกอบมากเกินไป แม่พิมพ์ใช้ช่องระบายความร้อนตามรูปแบบ โดยมีแกนระบายความร้อนแบบเกลียวฝังอยู่ในปุ่มที่มีผนังหนา และวงจรระบายความร้อนทางด้านซ้ายและด้านขวาของตัวเครื่องมีความสมมาตรอย่างสมบูรณ์แบบ อุณหภูมิของแม่พิมพ์จะถูกควบคุมอย่างแม่นยำตามโซน: 70–80°C สำหรับตัวเรือน ABS+PC, 50–60°C สำหรับแชสซี ABS และ 80–90°C สำหรับชิ้นส่วนพีซีที่เสริมใยแก้วและหน่วงไฟ อุณหภูมิแม่พิมพ์สูงช่วยลดแรงเฉือนของโมเลกุล ป้องกันรอยแตกหลังการเคลือบ
**การระบายอากาศและการดีดออกที่สมดุล**
ด้วยเส้นทางการไหลของของเหลวที่ยาวในตัวเรือนที่มีพื้นที่ขนาดใหญ่ ช่องระบายอากาศต่อเนื่อง (ลึก 0.012 มม.) จะถูกตัดตามแนวเส้นรอบวงของเส้นแยก และวางเม็ดมีดระบายอากาศเพิ่มเติมที่แนวเชื่อมและจุดเติมส่วนปลายเพื่อป้องกันการไหม้และความแข็งแรงของการเชื่อมที่ไม่เพียงพอ สำหรับเคสโน้ตบุ๊กที่บางเฉียบ ระบบดีดออกที่สมดุลซึ่งรวมหมุดดีดตัวและบล็อกดีดออกหลายตัว ช่วยให้มั่นใจถึงแรงที่สม่ำเสมอ ขจัดเครื่องหมายความเครียด ("ไวท์เทนนิ่ง") และรอยกดเฉพาะที่ ในแม่พิมพ์ฝาครอบปุ่มกดแบบหลายช่อง แต่ละช่องจะถูกระบายอากาศอย่างอิสระเพื่อป้องกันการยิงช็อตและแสงแฟลช
**มาตรฐานการติดตั้งและการใช้งานแม่พิมพ์**
แม่พิมพ์เคสโน้ตบุ๊กขนาดใหญ่จับคู่กับเครื่องฉีดขึ้นรูป 500T–900T แผ่นยึดจะถูกขันให้แน่นอย่างสม่ำเสมอเพื่อป้องกันการเปิดของเชื้อรา (การหายใจของเชื้อรา) และการเกิดแฟลชในระหว่างการฉีดแรงดันสูง ติดตั้งเครื่องตรวจจับการไหลของน้ำในวงจรทำความเย็นเพื่อให้แน่ใจว่าการไหลไม่มีสิ่งกีดขวาง ปรับเทียบการป้องกันการปิดแม่พิมพ์ด้วยแรงดันต่ำ เพื่อป้องกันวัสดุป่วงที่ตกค้างจากการทำลายช่องแม่พิมพ์ที่เคลือบด้วยกระจก ทำความสะอาดกระบอกสูบอย่างทั่วถึงก่อนแปรรูปพีซีที่ทนไฟเพื่อกำจัดเศษพลาสติกอื่น ๆ ที่ตกค้าง
ที่สาม ประเด็นสำคัญของการควบคุมกระบวนการฉีดขึ้นรูป
กลยุทธ์กระบวนการหลัก: การบรรจุอย่างอ่อนโยนด้วยแรงเฉือนต่ำ การยึดเกาะด้วยแรงดันต่ำแบบสองขั้นตอน และการระบายความร้อนที่สมดุลและเพียงพอเพื่อลดความเครียดภายใน และรับประกันความเสถียรของขนาดและการต้านทานการหล่นสำหรับตัวเรือนที่มีผนังบาง
การควบคุมอุณหภูมิถังแบ่งโซนที่แม่นยำ
โครงสร้างแล็ปท็อป ABS+PC: 190–250°C (หัวฉีด ≤ 260°C); ความร้อนที่มากเกินไปทำให้เกิดการเสื่อมสภาพของวัสดุและลดความต้านทานต่อแรงกระแทกได้อย่างมาก
โครงสร้างแบตเตอรี่ PC ทนไฟ: 260–290°C (ขีดจำกัดบน ≤ 300°C); อุณหภูมิสูงอาจทำให้ระบบหน่วงไฟเสียหายได้
แผงแชสซี ABS: 170–200°C
ปุ่มกด POM: 180–210°C; ความร้อนที่มากเกินไปทำให้เกิดการสลายตัวและปล่อยก๊าซที่ระคายเคือง
กระบวนการบรรจุแบบปรับความเร็วได้แบบแบ่งโซน
เคสแล็ปท็อปบางเฉียบใช้การบรรจุด้วยความเร็วหลายระดับสามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่เกต ความเร็วปานกลางถึงสูงสำหรับการบรรจุแม่พิมพ์อย่างรวดเร็ว และลดความเร็วที่บริเวณแนวเชื่อม (ปลายของช่อง) เพื่อลดความเครียดภายในที่เกิดจากแรงเฉือน ชิ้นส่วนพีซีเสริมใยแก้วจะถูกเติมด้วยความเร็วปานกลางถึงต่ำตลอดกระบวนการเพื่อลดการสัมผัสของไฟเบอร์และรับประกันรูปลักษณ์ที่สม่ำเสมอ แรงดันฉีด: 85–120 บาร์; แรงกดที่ไม่เพียงพอส่งผลให้เกิดรอยเชื่อมที่อ่อนแอและการแตกหักเมื่อตกหล่น ในขณะที่แรงกดที่มากเกินไปทำให้เกิดประกายไฟและความเครียดภายในเพิ่มขึ้น
แรงกดค้างไว้สองระดับ
วัสดุอสัณฐานเช่น PC และ ABS+PC มีการหดตัวต่ำ กลยุทธ์การยึดแรงดันต่ำสองขั้นตอนใช้เพื่อชดเชยการหดตัวเล็กน้อยและกำจัดรอยยุบที่ปุ่มยึด เวลาในการถือครองคือ 5–10 วินาทีสำหรับตัวเรือนเครื่องสำอางบางเฉียบและ 12–18 วินาทีสำหรับฉากยึดแบตเตอรี่ที่มีผนังหนา การยึดเกาะและการทำให้เป็นพลาสติก (การชาร์จวัสดุ) เกิดขึ้นพร้อมกันเพื่อลดระยะเวลาการขึ้นรูป
ข้อกำหนดการทำความเย็นและการดีดชิ้นส่วน
เวลาในการทำความเย็นคำนวณที่ 3–4 วินาทีต่อความหนาของผนัง 1 มม. เคสแล็ปท็อปขนาด 1.5 มม. ต้องการการระบายความร้อน 6–9 วินาที หากตัวเรือนระบายความร้อนไม่เพียงพอ จะเกิดการหดตัวอย่างต่อเนื่องหลังการขึ้นรูป ทำให้เกิดช่องว่างหรือข้อต่อหลวมระหว่างการประกอบ กระบวนการเปิดและการดีดออกของแม่พิมพ์จะดำเนินการด้วยความเร็วต่ำอย่างสม่ำเสมอและมีการเคลื่อนไหวที่ราบรื่น แขนหุ่นยนต์ในการถอดชิ้นส่วนของด้ามจับไลน์อัตโนมัติ และห้ามสัมผัสด้วยมือกับพื้นผิวเครื่องสำอางโดยเด็ดขาด เพื่อป้องกันการปนเปื้อนของน้ำมันจากการลดการยึดเกาะของสารเคลือบ หลังจากการถอดออก ชิ้นส่วนจะถูกวางราบกับอุปกรณ์ติดตั้งแบบพิเศษ ห้ามซ้อนหรือบีบอัดตัวเรือนในขณะที่ยังร้อนอยู่
IV. ประเด็นสำคัญสำหรับการประมวลผลภายหลัง การปรับรูปร่างใหม่ และการตกแต่งพื้นผิว
เคสคอมพิวเตอร์มักต้องมีการทาสี การสร้างพื้นผิว และการบ่มด้วยรังสียูวี ปัญหาต่างๆ เช่น ความเค้นภายใน รอยขรุขระ หรือการบิดงอเล็กน้อยสามารถทำให้เกิดความล้มเหลวในการประกอบหรือข้อบกพร่องด้านความสวยงามได้โดยตรง ทำให้ขั้นตอนหลังการประมวลผลมีความสำคัญ
การตัดขอบประตูและเสี้ยน
สำหรับชิ้นส่วนที่มีพินเกตหรือระบบฮอทรันเนอร์ วัสดุเกตที่เหลือจะมีน้อยที่สุดและจะถูกกำจัดออกโดยการบดอัลตราโซนิกแบบแบตช์ ประตูขนาดใหญ่จากระบบวิ่งเย็นจะถูกตัดแต่งให้เรียบโดยใช้เครื่องตัดไฮดรอลิก ในขณะที่แฟลชละเอียดตามแนวการแยกส่วนจะถูกเอาออกอย่างอ่อนโยนด้วยหัวเจียรแบบนิวแมติกละเอียด เพื่อให้มั่นใจว่าพื้นผิวผสมพันธุ์ที่ปราศจากเสี้ยนเพื่อการประกอบที่ราบรื่น หัวเจียรเพชรใช้เพื่อขจัดครีบแข็งออกจากชิ้นส่วน PC ที่เสริมใยแก้ว
การหลอมเพื่อบรรเทาความเครียด
ตัวเรือน ABS+PC และ PC ทั้งหมดมีไว้สำหรับการพ่นสีหรือการบำบัดด้วยรังสียูวี ผ่านการอบอ่อนด้วยอุณหภูมิคงที่ในเตาอบที่อุณหภูมิ 70°C เป็นเวลา 2-3 ชั่วโมง ตามด้วยการระบายความร้อนตามธรรมชาติอย่างช้าๆ ซึ่งช่วยลดความเครียดในการขึ้นรูปภายในได้อย่างทั่วถึง ป้องกันการแตกร้าวระหว่างกระบวนการพ่นสี/การบ่ม หรือเนื่องจากการหมุนเวียนด้วยความร้อน กรอบจอภาพหรือกรอบกระจายความร้อนที่มีการบิดเบี้ยวเล็กน้อยจะถูกวางไว้ในอุปกรณ์จับยึดที่เป็นโลหะเพื่อการปรับรูปร่างด้วยความร้อนที่อุณหภูมิต่ำเพื่อให้แน่ใจว่ามิติมีความสม่ำเสมอทั่วทั้งชุด
การตกแต่งพื้นผิว
ก่อนที่จะทาสี ตัวเครื่องแล็ปท็อปจะต้องผ่านการกำจัดฝุ่นด้วยไฟฟ้าสถิตและการล้างไขมันด้วยพลาสมา เพื่อกำจัดสารลอกเชื้อราและเพิ่มการยึดเกาะของสี ฝาครอบพีซีแบบโปร่งใสได้รับการบ่มด้วยรังสี UV เพื่อป้องกันรอยขีดข่วนและการสึกหรอ เคสแบตเตอรี่ทนไฟผ่านการทดสอบสุ่มตัวอย่างสำหรับฉนวนและสารหน่วงไฟ ปุ่มกดมีอักขระที่พิมพ์บนหน้าจอพร้อมการยึดเกาะของหมึกที่ได้มาตรฐาน ทำให้มั่นใจได้ว่าการพิมพ์จะไม่หลุดลอกระหว่างการใช้งานเป็นเวลานาน V. การป้องกันและควบคุมข้อบกพร่องที่เกิดขึ้นบ่อยครั้งแบบกำหนดเป้าหมาย
การแตกร้าวหลังจากการฉีดพ่นที่ตัวเรือน: ความเครียดจากการขึ้นรูปภายในมากเกินไป เพิ่มอุณหภูมิแม่พิมพ์ เพิ่มขั้นตอนการหลอม และลดความเร็วในการฉีด
ความล้มเหลวในการหน่วงไฟของตัวเรือนแบตเตอรี่: สารหน่วงไฟที่ผสมลงในเครื่องบดบดหรือความร้อนสูงเกินไปของถัง; ประมวลผลวัสดุหน่วงไฟแยกกันและควบคุมขีดจำกัดบนของอุณหภูมิถังอย่างเคร่งครัด
การบิดเบี้ยวของตัวเรือนบางเฉียบและช่องว่างในการประกอบขนาดใหญ่: ช่องระบายความร้อนไม่สมมาตรหรือพารามิเตอร์แรงดันจับยึดที่ไม่สมดุล ปรับให้เหมาะสมสำหรับช่องระบายความร้อนแบบสมมาตร และดำเนินการสร้างรูปร่างด้วยความร้อนหลังการปั้น
เส้นสีเงินและฟองขนาดเล็กบนตัวเครื่อง: PC/ABS ทำให้แห้งไม่เพียงพอ ยืดเวลาการลดความชื้นและให้แน่ใจว่าถังบรรจุถูกปิดผนึกจากความชื้น
ปุ่มกดเปลี่ยนเป็นสีขาวหรือสึกหรอง่ายเมื่อกด: ใช้ ABS มาตรฐานแทน POM; ลดความเร็วในการดีดออกและเพิ่มประสิทธิภาพการระบายแม่พิมพ์
เราคือผู้ผลิตแม่พิมพ์ฉีดชิ้นส่วนพลาสติกด้วยคอมพิวเตอร์ โดยให้บริการผลิตแม่พิมพ์ฉีดพลาสติกคุณภาพสูงด้วยคอมพิวเตอร์ ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนพลาสติกคอมพิวเตอร์ คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

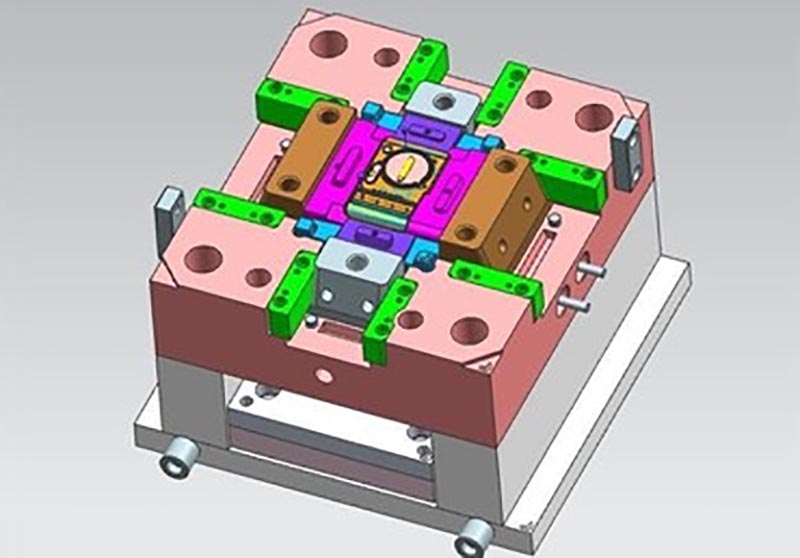
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: การปั้นชิ้นส่วนพลาสติกคอมพิวเตอร์, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง