บ้าน
>
ผลิตภัณฑ์ > บริการปรับแต่งหลัก > การปั้นแบบกำหนดเอง > สกู๊ตเตอร์ไฟฟ้าพลาสติกขึ้นรูปชิ้นส่วนของร่างกาย
ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


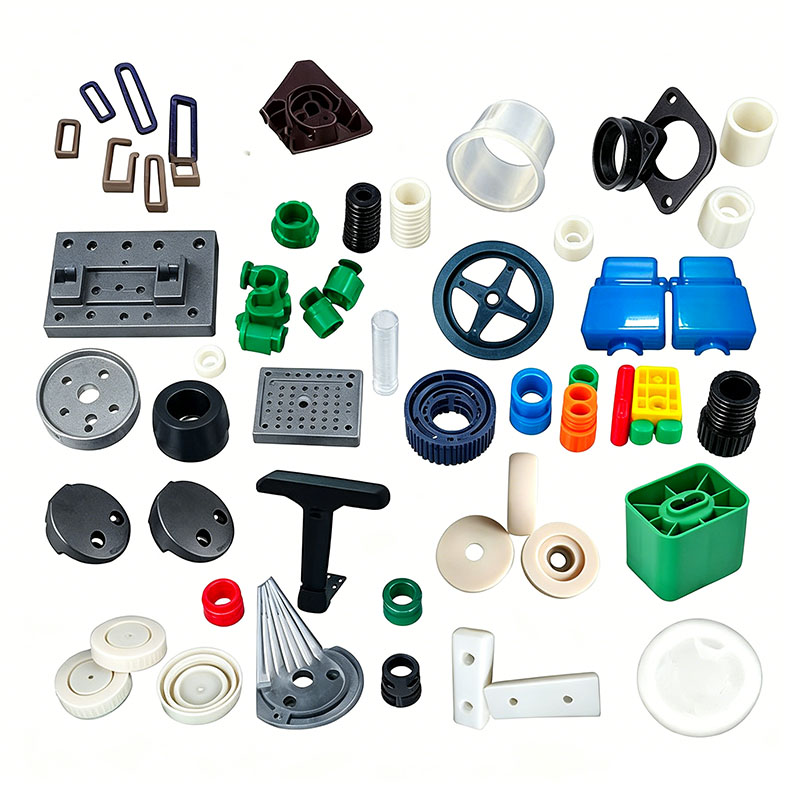
สกู๊ตเตอร์ไฟฟ้าพลาสติกขึ้นรูปชิ้นส่วนของร่างกาย
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มาเป็นเวลา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนตัวถังพลาสติกของสกู๊ตเตอร์ไฟฟ้าได้ เราให้บริการปั้นชิ้นส่วนตัวถังพลาสติกสำหรับสกู๊ตเตอร์ไฟฟ้าแบบมืออาชีพ และเราเป็นผู้ผลิตแม่พิมพ์ชิ้นส่วนตัวถังพลาสติกสำหรับสกู๊ตเตอร์ไฟฟ้าแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการปั้นชิ้นส่วนพลาสติกของร่างกายสกู๊ตเตอร์ไฟฟ้า โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนตัวถังพลาสติกของสกู๊ตเตอร์ไฟฟ้า เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกของสกู๊ตเตอร์ไฟฟ้าแบบกำหนดเองคุณภาพสูง เพื่อตอบสนองความต้องการเฉพาะของพวกเขา ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนตัวถังพลาสติกของสกู๊ตเตอร์ไฟฟ้า เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
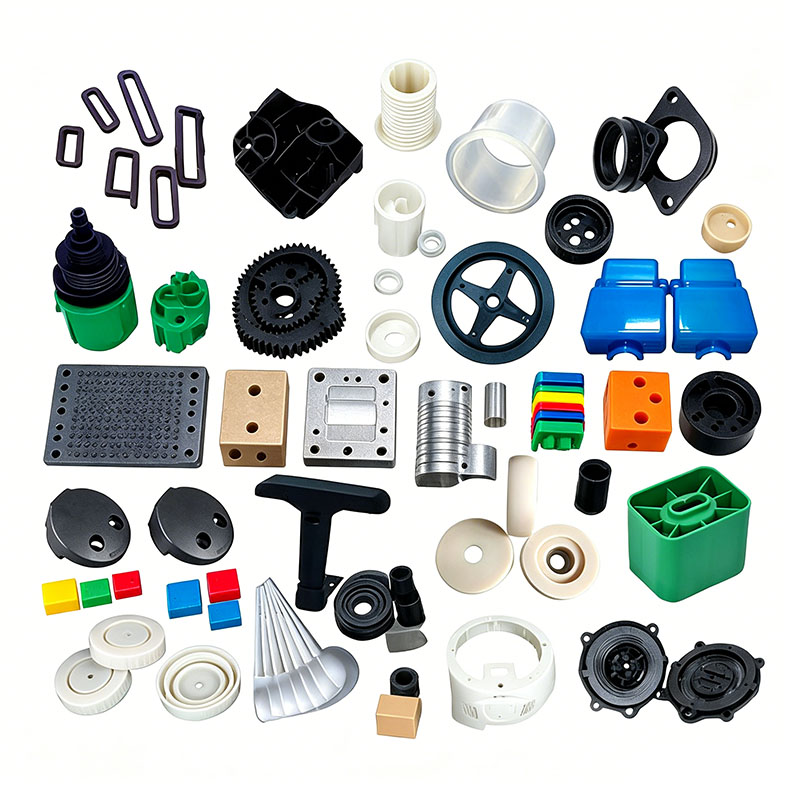
ส่วนประกอบตัวถังพลาสติกสำหรับสกู๊ตเตอร์ไฟฟ้า ได้แก่ บังโคลนหน้าและหลัง แผงด้านข้าง แผงดาดฟ้า กล่องแสดงแฮนด์รถ เปลือกช่องใส่แบตเตอรี่ ฝาครอบคอพวงมาลัย และการ์ดล้อหลัง โดยทั่วไปแล้วจะเป็นชิ้นส่วนขนาดใหญ่ ผนังบาง โค้ง และบูรณาการตามโครงสร้าง ผลิตภัณฑ์เหล่านี้ต้องทนทานต่อแสงแดดและฝนกลางแจ้งเป็นเวลานาน ความผันผวนของอุณหภูมิ การกระแทกกรวดระหว่างขี่ และการสั่นสะเทือนอย่างต่อเนื่อง ช่องใส่แบตเตอรี่ต้องมีความสามารถในการรับน้ำหนักและความสามารถในการป้องกันการระเบิด ชิ้นส่วนภายนอกจะต้องต้านทานการแตกร้าวหลังจากการทาสีและหลีกเลี่ยงไม่ให้เหลืองเนื่องจากสภาพอากาศ และส่วนประกอบโครงสร้างจำเป็นต้องมีความต้านทานแรงกระแทก ความสม่ำเสมอของมิติ และช่องว่างในการประกอบที่สม่ำเสมอ วัตถุดิบหลักแบ่งออกเป็นสามประเภท: ASA หรือ ABS+PC สำหรับชิ้นส่วนภายนอกแบบเปลือย; PP ที่แกร่งและดัดแปลงสำหรับช่องใส่แบตเตอรี่และบังโคลนที่รับน้ำหนัก และพีซีที่มีความโปร่งใสสูงสำหรับฝาครอบแสงโปร่งใสและเลนส์อุปกรณ์ ในส่วนต่อไปนี้ให้รายละเอียดเกี่ยวกับกระบวนการขึ้นรูปที่สมบูรณ์ ครอบคลุมการปรับสภาพวัตถุดิบ การติดตั้งและการแก้จุดบกพร่องของแม่พิมพ์ วงจรการฉีดขึ้นรูป การสร้างรูปร่างหลังการขึ้นรูป การป้องกันข้อบกพร่อง และการตรวจสอบคุณภาพ
I. กระบวนการปรับสภาพวัตถุดิบ
การเลือกวัตถุดิบและการจัดการการบด
Virgin ASA หรือ ABS+PC ถูกเลือกสำหรับแผงตัวถังภายนอกและเรือนแฮนด์ เนื่องจากทนต่อรังสียูวีและทนทานต่ออุณหภูมิต่ำได้ดี PP ที่เติมความแกร่งแล้วใช้สำหรับช่องใส่แบตเตอรี่และบังโคลนเพื่อการต้านทานแรงกระแทกและต้นทุนปานกลาง และพีซีใช้สำหรับฝาครอบเครื่องมือแบบโปร่งใส
สำหรับชิ้นส่วนภายนอกของตัวถัง จะใช้เฉพาะการลับคมแบบสะอาด (เดือย/รางเลื่อน) ของวัสดุชนิดเดียวกันเท่านั้น โดยมีอัตราส่วนการเติมอยู่ที่ ≤8% ห้ามผสมเศษขยะรีไซเคิลลงในช่องใส่แบตเตอรี่หรือเรือนเชื่อมต่อที่รองรับน้ำหนักโดยเด็ดขาด วัสดุรีไซเคิลช่วยลดความต้านทานต่อแรงกระแทก ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกร้าวจากการกระแทกหรือการกระแทก และสร้างความเสี่ยงด้านความปลอดภัยเกี่ยวกับความเสียหายของแบตเตอรี่
ในระหว่างการผสม มาสเตอร์แบทช์ที่ทนทานต่อรังสียูวี/ทนต่อสภาพอากาศ และสารกำจัดเชื้อราที่ทนทานต่อไฮโดรไลซิสและการโยกย้ายต่ำจะถูกเพิ่มเข้าไป เพื่อป้องกัน "การบาน" (การทำให้ขาวขึ้น) ที่เกิดจากการสัมผัสฝนกลางแจ้ง วัสดุหน่วงไฟและวัสดุเสริมใยแก้วจะถูกผสมและจัดเก็บแยกต่างหากจากวัสดุเกรดภายนอกเพื่อกำจัดการปนเปื้อนข้าม เครื่องผสมความเร็วต่ำจะใช้เวลา 8-12 นาทีที่ความเร็ว ≤300 รอบต่อนาที เพื่อป้องกันการเสียดสีที่ความเร็วสูงจากการย่อยสลายสารเติมแต่งต่อต้านริ้วรอย
มาตรฐานการอบแห้งและการลดความชื้นที่เข้มงวด
ASA, ABS+PC และ PC มีความสามารถในการดูดความชื้นสูง ปริมาณความชื้นที่ติดตามสามารถทำให้เกิดฟองอากาศขนาดเล็กภายใน ซึ่งนำไปสู่การแยกสีขนาดใหญ่หลังการเคลือบ และการแพร่กระจายการแตกหักตามบริเวณที่เกิดฟองเมื่อถูกกระแทก ASA: การอบแห้งด้วยลมร้อนที่ 85°C เป็นเวลา 4 ชั่วโมง; ABS+PC: การทำให้แห้งที่ 90°C เป็นเวลา 5–6 ชั่วโมง; ฝาครอบแผงหน้าปัด PC: อบแห้งแบบลดความชื้นที่ 110°C เป็นเวลา 5 ชั่วโมง;
PP ดัดแปลง: แห้งที่ 60°C เป็นเวลา 1 ชั่วโมงเฉพาะในช่วงฤดูฝนที่มีความชื้นสูงเพื่อขจัดความชื้นบนพื้นผิว หลังจากการอบแห้ง วัตถุดิบจะถูกลำเลียงไปยังฮอปเปอร์ผ่านท่อที่ปิดสนิทเพื่อป้องกันการดูดซับความชื้นและการปนเปื้อนทุติยภูมิจากละอองน้ำมันในโรงงาน
การล้างถัง
ก่อนที่จะเปลี่ยนวัตถุดิบหรือสี สารประกอบชะล้างแบบพิเศษจะถูกใช้เพื่อเทวัสดุที่ตกค้างออกจากถัง เพื่อป้องกันปัญหาต่างๆ เช่น การผสมวัสดุ การเบี่ยงเบนของสี การแยกชั้น และความเหนียวที่ลดลง
ครั้งที่สอง สิ่งจำเป็นสำหรับการติดตั้งและการออกแบบแม่พิมพ์ขนาดใหญ่
ส่วนประกอบของตัวรถสกู๊ตเตอร์เป็นชิ้นส่วนที่มีผนังบางและมีส่วนโค้งที่ซับซ้อน ความหนาของผนังเล็กน้อยคือ 1.8–2.3 มม. ในขณะที่ซี่โครงเสริมแรงภายในและปุ่มยึดมีความหนา 4–6 มม. ความหนาที่เปลี่ยนแปลงอย่างมีนัยสำคัญนี้ทำให้ชิ้นส่วนไวต่อการหดตัว การบิดงอ และช่องว่างการประกอบที่ไม่สอดคล้องกันระหว่างแผงด้านซ้ายและด้านขวา
การเลือกเหล็กแม่พิมพ์
สำหรับชิ้นส่วนภายนอกของ ASA และ ABS+PC โพรงแม่พิมพ์ใช้เหล็กเคลือบกระจกที่ทนต่อการกัดกร่อน S136 ขัดเงาอย่างประณีตเพื่อไม่ให้เป็นหลุมหรือรอยขีดข่วน ทำให้มั่นใจได้ว่าสีจะยึดเกาะได้อย่างมั่นคง สำหรับชิ้นส่วน PP ที่เติมไว้ โพรงแม่พิมพ์จะผ่านการบำบัดด้วยไนไตรด์โดยรวมเพื่อทนทานต่อการสึกหรอจากการเสียดสีจากสารตัวเติมทัลก์ในระยะยาว มุมภายในและภายนอกทั้งหมดมีรัศมี R1.5 หรือมากกว่า เพื่อขจัดความเข้มข้นของความเค้น และป้องกันการแตกร้าวที่เกิดจากการสั่นสะเทือนหรือการหมุนเวียนของความร้อน ความแม่นยำในการตัดเฉือนไลน์การตัดจะคงไว้ภายใน 0.01 มม. เพื่อลดแฟลชและป้องกันอันตรายจากการประกอบ เช่น จุดหนีบหรือช่องว่างที่มากเกินไป
ระบบระบายความร้อนที่สมดุล (กุญแจสำคัญในการควบคุมการโก่งงอ)
แม่พิมพ์ใช้ช่องระบายความร้อนที่สมมาตรตามความโค้งของผลิตภัณฑ์ ทำให้มั่นใจได้ถึงความสมมาตรที่สมบูรณ์แบบระหว่างด้านยาวและด้านสั้น และระหว่างพื้นผิวด้านในและด้านนอก เม็ดมีดระบายความร้อนแบบเกลียวได้รับการติดตั้งภายในบอสยึดที่มีผนังหนาเพื่อช่วยให้การกระจายความร้อนที่สมดุลและซิงโครไนซ์กัน จึงช่วยลดความแตกต่างของอุณหภูมิระหว่างส่วนที่หนาและบาง
การควบคุมอุณหภูมิแม่พิมพ์แบบแบ่งโซน: แผงด้านข้าง ASA: 55–65°C; โครงสร้างแผงหน้าปัด ABS+PC: 70–80°C; ช่องใส่แบตเตอรี่ PP ดัดแปลง: 30–40°C อุณหภูมิแม่พิมพ์ที่มากเกินไปทำให้เกิดการหดตัวของการตกผลึกที่รุนแรงขึ้น ทำให้เกิดการเบี่ยงเบนมิติในแผ่นป้องกันด้านซ้ายและขวา และช่องว่างของการประกอบที่ไม่สม่ำเสมอ ในทางกลับกัน อุณหภูมิแม่พิมพ์ที่ต่ำเกินไปส่งผลให้เกิดความเครียดภายในที่ตกค้างสูง ส่งผลให้ตัวเรือนบิดเบี้ยวหรือเสียรูปภายใต้ความผันผวนของอุณหภูมิตามฤดูกาล
การเพิ่มประสิทธิภาพของการระบายอากาศและการดีดออกที่สมดุล
ด้วยเส้นทางการไหลของของเหลวที่ยาวของส่วนประกอบตัวถัง ช่องระบายอากาศละเอียดต่อเนื่อง (ลึก 0.012–0.015 มม.) จะถูกรวมไว้ที่ปลายของพื้นผิวโค้ง ตามแนวซี่โครง และที่ตำแหน่งของแนวเชื่อม เพื่อระบายก๊าซอย่างรวดเร็วที่เกิดจากการหลอมละลายสลายตัว ดังนั้น จึงป้องกันจุดดำและการแตกหักที่เปราะที่แนวเชื่อม การรวมกันของหมุดดีดตัวแบบสมมาตรและแผ่นดีดตัวแบนถูกนำมาใช้ที่ด้านในของชิ้นส่วนเพื่อให้แน่ใจว่ามีแรงดีดออกที่สม่ำเสมอ ขจัดเครื่องหมายความเค้นเฉพาะจุด (การฟอกสีฟัน) และการเสียรูปของพื้นผิว นอกจากนี้ยังมีการติดตั้งบล็อกดีดตัวขนาดเล็กเฉพาะสำหรับแถบแบบ snap-fit เพื่อป้องกันการแตกหักซึ่งอาจทำให้เกิดช่องว่างในการประกอบ
การทดสอบการใช้งานแม่พิมพ์และโปรโตคอลการตั้งค่า
แม่พิมพ์แบบช่องเดียวจับคู่กับเครื่องฉีดขึ้นรูป 500T–1000T โดยมีแผ่นยึดยึดแน่นเท่าๆ กันเพื่อทนต่อแรงกดฉีดสูงและป้องกันแฟลชขนาดใหญ่ที่เกิดจากการเปิดของแม่พิมพ์ (การแยกเส้นแยก) มีการติดตั้งเครื่องตรวจจับการไหลของน้ำในวงจรทำความเย็นเพื่อตรวจสอบไม่มีการอุดตันหรือการรั่วไหล ระบบป้องกันการหนีบแม่พิมพ์แรงดันต่ำถูกเปิดใช้งานเพื่อกระตุ้นการเปิดแม่พิมพ์อัตโนมัติในกรณีที่มีสิ่งกีดขวาง (เช่น นักวิ่งหรือวัตถุแปลกปลอม) ดังนั้นจึงช่วยปกป้องช่องเคลือบกระจก แม่พิมพ์จะถูกอุ่นไว้เป็นเวลา 30 นาทีเพื่อให้แน่ใจว่าอุณหภูมิของโพรงจะสม่ำเสมอและคงที่ ก่อนที่จะทำการทดสอบช็อตด้วยแรงดันต่ำและความเร็วต่ำ พารามิเตอร์การฉีด รวมถึงแรงดัน ความเร็ว และแรงกดค้างไว้ ได้รับการปรับซ้ำแล้วซ้ำอีก การผลิตจำนวนมากจะเริ่มหลังจากบทความแรกผ่านการตรวจสอบคุณภาพในด้านขนาด ลักษณะ และความเหนียวเท่านั้น ที่สาม กระบวนการวงจรการฉีดขึ้นรูปมาตรฐาน
วงจรแม่พิมพ์เดี่ยวที่สมบูรณ์: การปิดแม่พิมพ์ → การทำให้เป็นพลาสติกล่วงหน้า/การสะสมวัสดุ → การฉีดแบบหลายขั้นตอน → แรงดันในการจับสองขั้นตอน → การทำความเย็น/การตั้งค่าอุณหภูมิคงที่ → การเปิดแม่พิมพ์แบบชะลอความเร็วสามขั้นตอน → การดีดออกด้วยความเร็วต่ำแบบหลายขั้นตอน → การกำจัดชิ้นส่วนโดยอัตโนมัติด้วยแขนหุ่นยนต์
การควบคุมอุณหภูมิแบบแบ่งโซนอย่างแม่นยำสำหรับถัง
แผงตัวถัง ASA: 170–200°C; อุณหภูมิหัวฉีดต้องไม่เกิน 210°C (ความร้อนที่มากเกินไปทำให้สารเติมแต่งที่ต้านทานรังสียูวีสลายตัว ส่งผลให้เกิดสีเหลืองในระยะสั้นระหว่างการสัมผัสกลางแจ้ง)
โครงสร้างแผงหน้าปัด ABS+PC: 190–250°C; ขีดจำกัดบนต้องไม่เกิน 260°C (อุณหภูมิสูงจะช่วยลดความเหนียวที่อุณหภูมิต่ำ ทำให้ชิ้นส่วนแตกหักง่ายเมื่อกระแทกในฤดูหนาว)
ช่องใส่แบตเตอรี่ PP แบบแกร่งและบังโคลน: 190–220°C (ความร้อนที่มากเกินไปทำให้ผงฟิลเลอร์ตกตะกอน ส่งผลให้พื้นผิวมีจุดสีขาวหรือ "บานสะพรั่ง")
ฝาครอบพีซีแบบโปร่งใส: 270–290°C
กระบวนการบรรจุแบบหลายขั้นตอนแบบปรับความเร็วได้
ชิ้นส่วนส่วนโค้งใช้กระบวนการเติมด้วยความเร็วหลายระดับสามขั้นตอน ได้แก่ การบัฟเฟอร์ความเร็วต่ำที่เกต การเติมด้วยความเร็วปานกลางถึงสูงสำหรับส่วนโค้งหลัก และลดความเร็วสำหรับการระบายที่บริเวณรอยเชื่อมที่ห่างไกล เพื่อลดความเครียดภายในที่เกิดจากแรงเฉือนของโมเลกุล แรงดันฉีด: 85–110 บาร์; แรงดันต่ำมากเกินไปส่งผลให้เกิดการหลอมรวมและการแตกหักของแนวเชื่อมที่ไม่ดีเนื่องจากแรงสั่นสะเทือน ในขณะที่แรงดันที่สูงเกินไปนำไปสู่การสะสมของวาบไฟและความเครียดภายในที่เพิ่มขึ้น ทำให้เกิดสีซีดขาวหรือแตกร้าวเมื่อสัมผัสกับฝนหรือความผันผวนของอุณหภูมิ
แรงกดค้างไว้สองระดับ
PP มีการหดตัวจากการตกผลึกอย่างมีนัยสำคัญ ดังนั้นจึงตั้งค่าโปรไฟล์แรงดันจับสองขั้นตอนเพื่อชดเชยการหดตัว ASA และ ABS+PC มีการหดตัวต่ำกว่า ดังนั้นจึงใช้การยึดเกาะระยะสั้นด้วยแรงดันต่ำ เวลาในการถือครองคือ 6–10 วินาทีสำหรับตัวเรือนโค้งผนังบาง และ 12–20 วินาทีสำหรับช่องใส่แบตเตอรี่ที่มีผนังหนา และปุ่มยึด/คลิปยึดเพื่อกำจัดรอยจมที่โครงและเสายึด แรงกดและการสะสมของวัสดุเกิดขึ้นพร้อมกันเพื่อลดระยะเวลาการขึ้นรูป
ข้อกำหนดการทำความเย็นและการถอดชิ้นส่วน
เวลาในการทำความเย็นคำนวณที่ 3–4 วินาทีต่อความหนาของผนัง 1 มม. โครงสร้างตัวถังมาตรฐานขนาด 2 มม. ต้องการการระบายความร้อน 9–13 วินาที ชิ้นส่วนพลาสติกที่ระบายความร้อนไม่เพียงพออาจดูแบนราบเมื่อทำการถอดประกอบ แต่จะมีการหดตัวและการเสียรูปอย่างต่อเนื่องหลังจากผ่านไป 24 ชั่วโมง ส่งผลให้การประกอบไม่ตรงแนวและมีช่องว่างที่ไม่สอดคล้องกันทั่วทั้งยานพาหนะ กระบวนการเปิดและดีดออกแม่พิมพ์จะต้องราบรื่นและช้า อุปกรณ์จับยึดแบบหุ่นยนต์ใช้สำหรับจับชิ้นส่วนเครื่องสำอาง โดยห้ามใช้การสัมผัสด้วยมือบนพื้นผิวโค้งโดยเด็ดขาด เพื่อป้องกันรอยนิ้วมือหรือน้ำมันที่อาจส่งผลต่อการยึดเกาะของสี หลังจากการถอดออก ชิ้นส่วนจะต้องวางราบกับอุปกรณ์จับยึดแบบโค้งพิเศษ ห้ามซ้อนหรือบีบอัดชิ้นส่วนที่ร้อนโดยเด็ดขาดเพื่อหลีกเลี่ยงการบิดงอของพื้นผิวโค้งอย่างถาวร
เราคือผู้ผลิตแม่พิมพ์ชิ้นส่วนตัวถังพลาสติกสำหรับสกู๊ตเตอร์ไฟฟ้า โดยให้บริการการผลิตแม่พิมพ์ชิ้นส่วนตัวถังพลาสติกสำหรับสกู๊ตเตอร์ไฟฟ้าคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ฉีดขึ้นรูปชิ้นส่วนพลาสติกของสกู๊ตเตอร์ไฟฟ้า คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

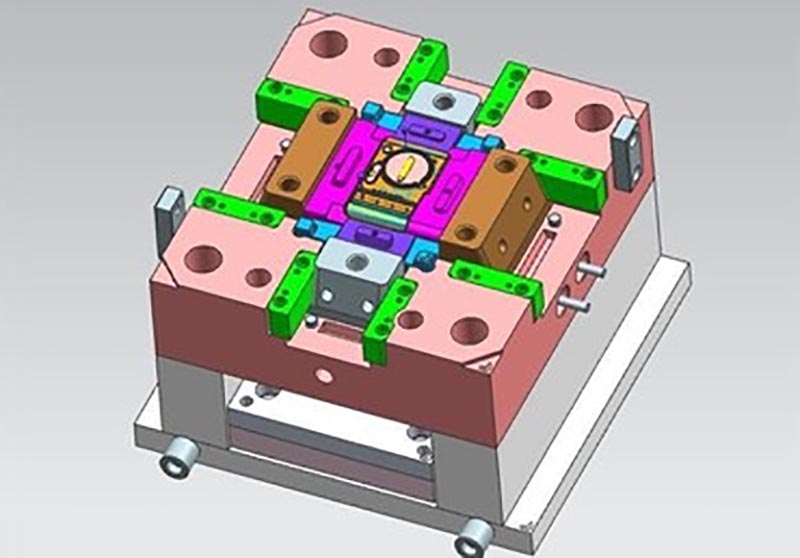
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: สกู๊ตเตอร์ไฟฟ้าชิ้นส่วนร่างกายพลาสติกปั้น, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง