บ้าน
>
ผลิตภัณฑ์ > บริการปรับแต่งหลัก > การปั้นแบบกำหนดเอง > พลาสติก ABS PP PC PA6 การขึ้นรูปชิ้นส่วน
ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


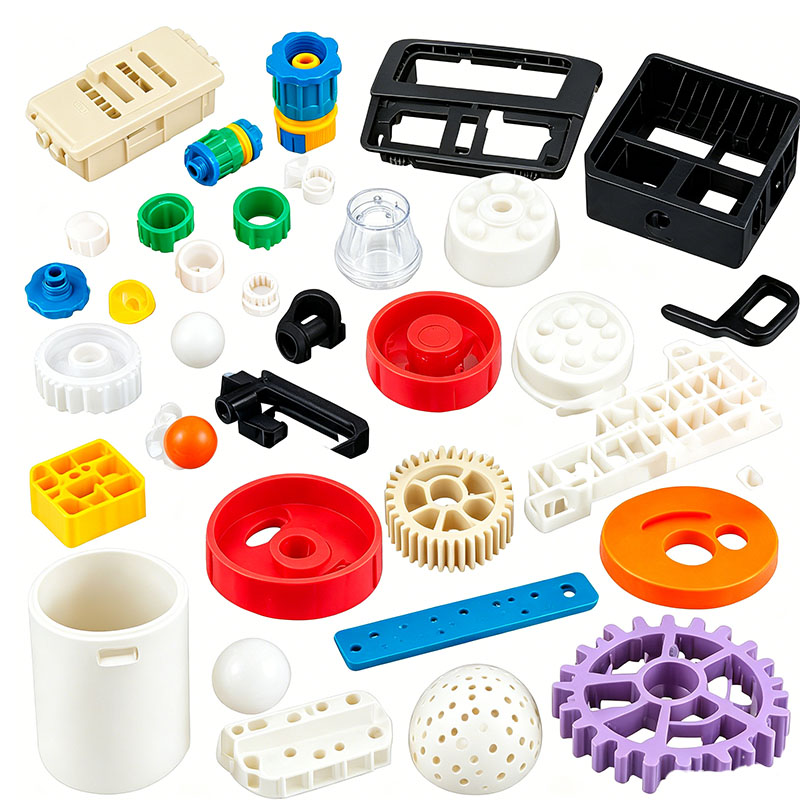
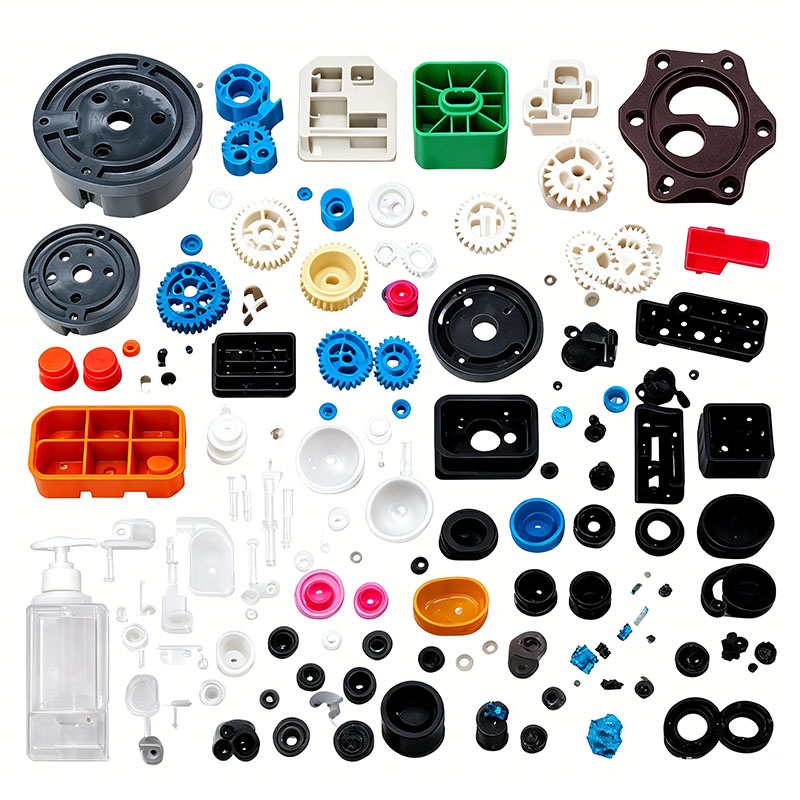
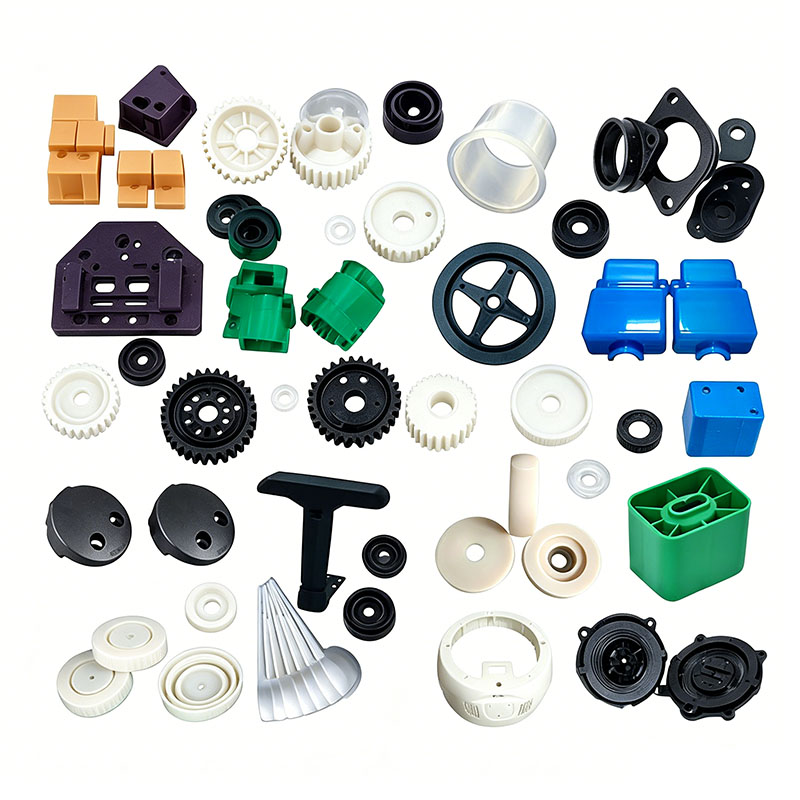
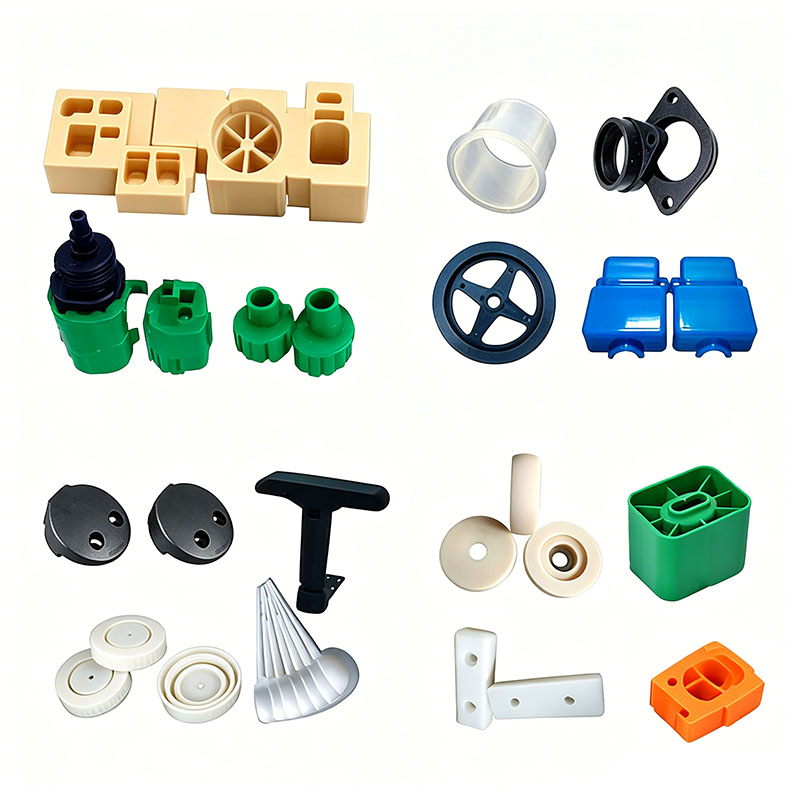
พลาสติก ABS PP PC PA6 การขึ้นรูปชิ้นส่วน
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนพลาสติก ABS PP PC PA6 ได้ เราให้บริการการปั้นชิ้นส่วนพลาสติก ABS PP PC PA6 แบบมืออาชีพที่กำหนดเองและเราเป็นผู้ผลิตชิ้นส่วนพลาสติก ABS PP PC PA6 ระดับมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการปั้นชิ้นส่วนพลาสติก ABS PP PC PA6 โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนพลาสติก ABS PP PC PA6 เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนพลาสติก ABS PP PC PA6 คุณภาพสูงที่ปรับแต่งตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของพวกเขา ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพลาสติก ABS PP PC PA6 เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
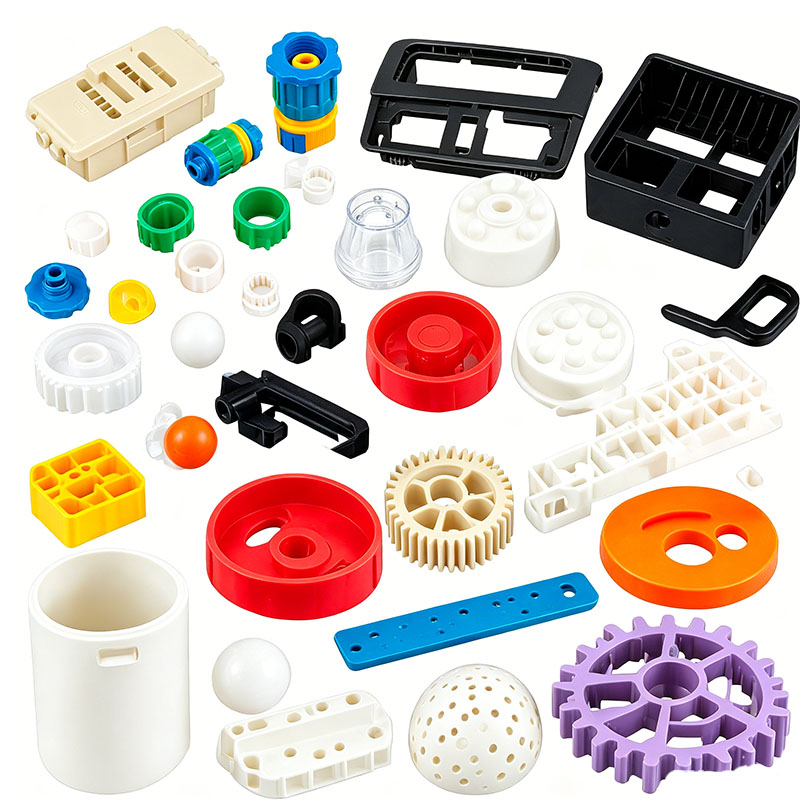
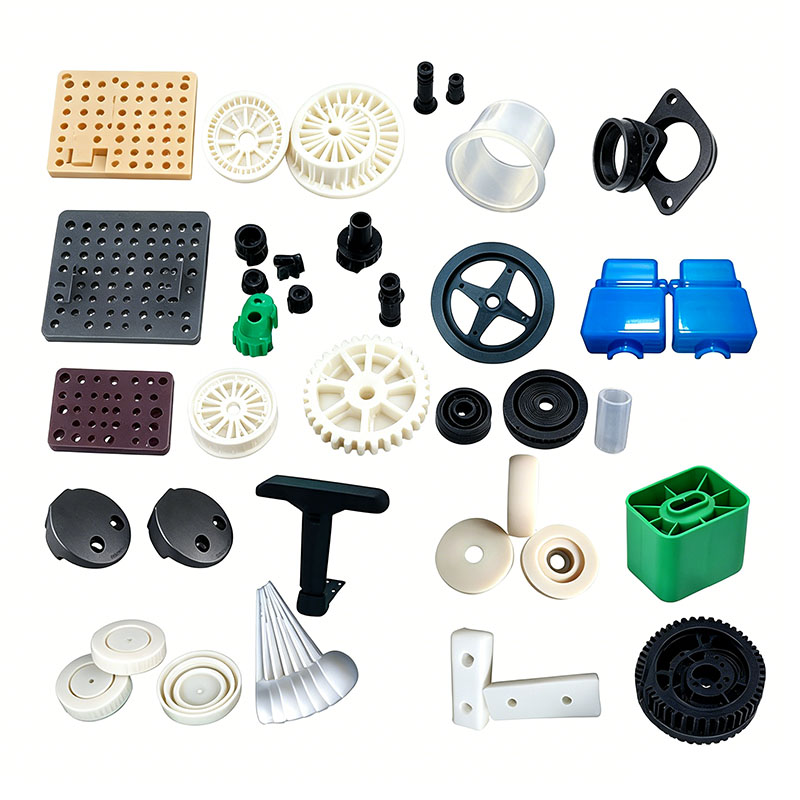
โดยทั่วไปชิ้นส่วนพลาสติกของสกู๊ตเตอร์ไฟฟ้าจะใช้วัสดุหลัก 4 ชนิด ได้แก่ ABS, PP, PC และ PA6 วัสดุเหล่านี้มีความแตกต่างกันอย่างมีนัยสำคัญในโครงสร้างโมเลกุล การดูดซึมน้ำ การไหล และความเสถียรทางความร้อน ด้วยเหตุนี้ อุณหภูมิในการขึ้นรูป สภาวะการอบแห้ง พารามิเตอร์ของแม่พิมพ์ และกลยุทธ์ในการลดข้อบกพร่องจึงแตกต่างกันอย่างมาก การใช้กระบวนการที่เป็นมาตรฐานกับวัสดุเหล่านี้มักจะนำไปสู่ข้อบกพร่อง เช่น เส้นสีเงิน รอยยุบ การแตกร้าว การแตกหักที่เปราะ และการเสียรูป ส่วนต่อไปนี้จะสรุปประเด็นสำคัญในการขึ้นรูปสำหรับแต่ละวัสดุ โดยผสมผสานมาตรฐานการผลิตที่ใช้งานจริงสำหรับส่วนประกอบต่างๆ เช่น ตัวเรือนสกู๊ตเตอร์ ปลอกแบตเตอรี่ ฝาครอบเครื่องมือ และขายึดแบบพับได้
I. ABS Molding Essentials (เรือนแผงหน้าปัด, ฝาครอบแผงปิดตัวถัง, ปลอกแฮนด์)
ABS เป็นโคโพลีเมอร์ของอะคริโลไนไตรล์ บิวทาไดอีน และสไตรีน มีความเหนียวดี พื้นผิวมันวาวสูง ทาสีหรือชุบโลหะได้ง่าย และจัดเป็นพลาสติกวิศวกรรมเอนกประสงค์ที่มีการดูดซึมน้ำต่ำ พารามิเตอร์ควบคุมหลัก ได้แก่ การอบแห้ง อุณหภูมิของแม่พิมพ์ และการจัดการความเครียดภายใน
ข้อกำหนดในการทำให้แห้ง: อัตราการดูดซึมน้ำที่อุณหภูมิห้องอยู่ที่ประมาณ 0.2%; การไม่ทำให้วัสดุแห้งอย่างเหมาะสมอาจทำให้เกิดเส้นสีเงินและฟองอากาศได้ การอบแห้งแบบมาตรฐานเกี่ยวข้องกับการเก็บวัสดุไว้ที่ 80°C เป็นเวลา 3–4 ชั่วโมงเพื่อรักษาความชื้นให้ต่ำกว่า 0.04% ควรขยายระยะเวลานี้เป็น 5 ชั่วโมงในสภาพอากาศชื้น ไม่จำเป็นต้องลดความชื้นแบบลึก เครื่องอบผ้าแบบมาตรฐานก็เพียงพอแล้ว
อุณหภูมิลำกล้อง: โซนป้อน 160–170°C; โซนกลาง 180–190°C; หัวฉีด 195–205°C อุณหภูมิที่มากเกินไปทำให้ส่วนประกอบบิวทาไดอีนสลายตัว ส่งผลให้มีสีเหลืองและเปราะ ในทางกลับกัน อุณหภูมิที่ต่ำเกินไปส่งผลให้การไหลไม่ดี ทำให้เกิดรอยเชื่อมและช็อตสั้น
อุณหภูมิแม่พิมพ์: ช่วงปานกลาง 50–65°C อุณหภูมิแม่พิมพ์ต่ำทำให้เกิดความเครียดภายในสูง ทำให้เกิดการแตกร้าวในระหว่างกระบวนการอบหลังจากการทาสีหรือการชุบด้วยไฟฟ้า อุณหภูมิแม่พิมพ์ที่สูงจะยืดระยะเวลาการทำความเย็นและทำให้ชิ้นส่วนที่มีผนังบางมีแนวโน้มที่จะบิดเบี้ยวได้
ความดันและความเร็วของกระบวนการ: แรงดันการฉีดมีตั้งแต่ 80 ถึง 110 บาร์ สำหรับชิ้นส่วนเครื่องสำอางที่มีผนังบาง จะใช้การบรรจุด้วยความเร็วสูงเพื่อลดรอยเชื่อม แรงกดค้างไว้จะใช้ในสองขั้นตอน—70 บาร์ตามด้วย 90 บาร์—เพื่อป้องกันรอยจมที่พื้นผิว ข้อบกพร่องและมาตรการแก้ไขทั่วไป: ความแข็งแรงของรอยเชื่อมต่ำสามารถแก้ไขได้โดยการเพิ่มอุณหภูมิของแม่พิมพ์และปรับปรุงการระบายอากาศ การแตกร้าวหลังจากการฉีดพ่นต้องใช้ขั้นตอนการอบอ่อน (60°C เป็นเวลา 2 ชั่วโมง) รอยไหลของพื้นผิว (รอยน้ำ) มักเกิดจากการทำให้วัตถุดิบแห้งไม่เพียงพอ
ข้อกำหนดการบด: สัดส่วนของเดือย/รันเนอร์ที่เพิ่มไม่ควรเกิน 15% ความทนทานจะลดลงอย่างมากเมื่อมีการรีไซเคิลซ้ำๆ ดังนั้นจึงห้ามไม่ให้เกินอัตราส่วนนี้สำหรับชิ้นส่วนที่รูปลักษณ์ภายนอกเป็นสิ่งสำคัญ
ครั้งที่สอง PP Moulding Essentials (ปลอกแบตเตอรี่ บังโคลน แผงป้องกัน คลิป)
โพรพิลีน (PP) เป็นพลาสติกกึ่งผลึกที่มีความหนาแน่นต่ำ ทนต่อแรงกระแทก ทนกรด/ด่าง ต้นทุนต่ำ และการไหลที่ดีเยี่ยม อย่างไรก็ตามมีการหดตัวสูง ติดยาก และมีความเหนียวที่อุณหภูมิต่ำปานกลาง การควบคุมการขึ้นรูปที่สำคัญมุ่งเน้นไปที่การจัดการการเสียรูปและการระบายอากาศจากการหดตัว
ข้อกำหนดในการทำให้แห้ง: การดูดซึมน้ำต่ำกว่า 0.01% ดังนั้นจึงไม่จำเป็นต้องทำให้แห้งสำหรับการผลิตมาตรฐาน หากเก็บไว้ในที่ชื้นเป็นเวลานาน ให้แห้งที่อุณหภูมิ 60°C เป็นเวลา 1 ชั่วโมงเพื่อขจัดความชื้นบนพื้นผิว
อุณหภูมิถังซัก: 190–230°C; อุณหภูมิหัวฉีด: 210–230°C PP มีจุดหลอมเหลวต่ำ อุณหภูมิที่มากเกินไปทำให้เกิดการสลายตัว ทำให้เกิดกลิ่นและเส้นสีเงิน ในขณะที่อุณหภูมิที่ไม่เพียงพอส่งผลให้เกิดการตกผลึกที่ไม่สมบูรณ์ พื้นผิวด้าน และลดความเหนียว
อุณหภูมิแม่พิมพ์: 30–50°C อุณหภูมิแม่พิมพ์ที่สูงขึ้นจะเพิ่มความเป็นผลึกและความแข็งแกร่งของผลิตภัณฑ์ แต่ยังเพิ่มการหดตัวอีกด้วย อุณหภูมิแม่พิมพ์ต่ำใช้สำหรับชิ้นส่วนที่มีผนังบางเพื่อลดการบิดเบี้ยว
ลักษณะการขึ้นรูปที่สำคัญ: การหดตัวของการขึ้นรูป PP อยู่ระหว่าง 1.5% ถึง 2.5% ดังนั้นการออกแบบแม่พิมพ์จึงต้องคำนึงถึงค่าเผื่อการหดตัวนี้ด้วย ความเร็วในการบรรจุควรปานกลางถึงสูง เนื่องจากการไหลตัวของของเหลวได้ดีเยี่ยม จึงเกิดวาบไฟได้ง่าย ดังนั้นแรงจับยึดจึงต้องจับคู่กับพื้นที่ที่ฉายของผลิตภัณฑ์ เวลาจับยึดจะเพิ่มขึ้นตามความหนาของผนัง ช่องใส่แบตเตอรี่ที่มีผนังหนาต้องใช้เวลาในการยึดประมาณ 15–20 วินาทีเพื่อต่อต้านการหดตัวที่เกิดจากการตกผลึก
การควบคุมข้อบกพร่อง: การบิดเบี้ยวของผลิตภัณฑ์มีสาเหตุหลักมาจากการระบายความร้อนที่ไม่สม่ำเสมอ เพิ่มช่องระบายความร้อนรอบๆ ช่องแม่พิมพ์ การยึดเกาะที่ไม่ดีหรือการยึดเกาะของการพิมพ์สกรีนควรได้รับการแก้ไขด้วยเปลวไฟหลังการขึ้นรูปหรือการบำบัดแบบโคโรนา สำหรับชิ้นส่วนที่มีผนังบางซึ่งประสบปัญหาก๊าซกักหรือไหม้เกรียม ให้ขยายช่องระบายอากาศที่แนวแยกส่วน การปรับเปลี่ยนสำหรับ PP ที่ดัดแปลง: สำหรับ PP ที่มีความแกร่งและ PP ที่ทนต่อสภาพอากาศ พารามิเตอร์กระบวนการยังคงไม่เปลี่ยนแปลง โดยจะมีการปรับอัตราส่วนมาสเตอร์แบทช์เท่านั้น สำหรับ PP ที่เสริมใยแก้ว อุณหภูมิของแม่พิมพ์จะต้องเพิ่มขึ้นเป็น 60°C เพื่อปรับปรุงการยึดเกาะของเส้นใย
ที่สาม PC Molding Essentials (ฝาครอบแผงหน้าปัดโปร่งใส ชิ้นส่วนตกแต่งที่มีความแข็งแรงสูง)
โพลีคาร์บอเนต (PC) มีความโปร่งใสสูง ทนต่อแรงกระแทก และทนความร้อน แต่มีความสามารถในการดูดความชื้นสูง มีความหนืดหลอมเหลวสูง และมีความไวต่อความชื้นอย่างมาก หัวใจสำคัญของการขึ้นรูปคือการทำให้แห้งแบบลดความชื้นอย่างทั่วถึง และการบรรจุด้วยแรงดันสูงและความเร็วต่ำ
มาตรฐานการอบแห้งภาคบังคับ: การดูดซึมน้ำที่อุณหภูมิห้องสามารถเข้าถึง 0.3%; การฉีดขึ้นรูปที่มีความชื้นทำให้เกิดเส้นสีเงิน ฟองอากาศ และความเปราะบาง/การแตกร้าวของผลิตภัณฑ์ ต้องใช้เครื่องอบลดความชื้นที่อุณหภูมิ 110–120°C เป็นเวลา 4–6 ชั่วโมง โดยรักษาปริมาณความชื้นให้ต่ำกว่า 0.02% อย่างเคร่งครัด หากเครื่องไม่ได้ใช้งานนานกว่าหนึ่งชั่วโมง วัสดุจะต้องทำให้แห้งอีกครั้ง
อุณหภูมิลำกล้อง: 260–300°C; หัวฉีด: 280–300°C พีซีมีความหนืดสูง อุณหภูมิต่ำป้องกันไม่ให้โพรงเต็ม ในขณะที่อุณหภูมิที่เกิน 320°C ทำให้เกิดการแตกตัวของสายโซ่โมเลกุล ลดความโปร่งใสและทำให้ความต้านทานแรงกระแทกลดลงอย่างมาก ล้างถังด้วย PP ก่อนปิดเครื่องเพื่อป้องกันการเกิดคาร์บอนที่อุณหภูมิสูงและการสะสมของคาร์บอน
อุณหภูมิแม่พิมพ์: อุณหภูมิแม่พิมพ์สูง 80–100°C อุณหภูมิสูงจะช่วยลดความเค้นเฉือนภายใน ป้องกันการเกิดรอยเค้นบนชิ้นส่วนโปร่งใส อุณหภูมิที่ต่ำเกินไปทำให้เกิดความเครียดภายใน ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกร้าวภายใต้ภาระในการประกอบ
กระบวนการฉีด: การฉีดด้วยแรงดันสูง ความเร็วต่ำ (แรงดันการฉีด 100–140 บาร์) เพื่อหลีกเลี่ยงความเครียดภายในที่เกิดจากแรงเฉือนที่ความเร็วสูง แรงกดยึดปานกลางพร้อมระยะเวลาขยายตามความหนาของผนัง ห้ามใช้แรงกดมากเกินไปสำหรับชิ้นส่วนโปร่งใสเพื่อป้องกันความเครียดจากการฟอกสีฟัน
หลังการประมวลผล: หากชิ้นส่วน PC โปร่งใสจำเป็นต้องมีการประกอบหรือการเชื่อม ให้อบอ่อนที่อุณหภูมิ 70–80°C เป็นเวลา 2–3 ชั่วโมงหลังจากการขึ้นรูปเพื่อบรรเทาความเครียดภายใน ขัดแม่พิมพ์ให้เป็นกระจกเพื่อให้แน่ใจว่ามีการส่งผ่านแสงสูงโดยไม่มีหมอกควันหรือขุ่นมัว IV. จุดสำคัญในการขึ้นรูป PA6 (สลักแบบพับได้, แท่นรองรับ, ชิ้นส่วนโครงสร้างรับน้ำหนัก)
ไนลอน 6 (PA6) มีความเป็นผลึกสูง ทนทานต่อการสึกหรอ และมีความแข็งแรงเชิงกลสูง ทำให้เป็นวัสดุที่เหมาะสำหรับชิ้นส่วนสกู๊ตเตอร์แบบรับน้ำหนัก ข้อเสียเปรียบหลักคือการดูดซึมน้ำสูง แม้ว่ากระบวนการดูดความชื้นหลังการขึ้นรูปจะเพิ่มความเหนียว แต่กระบวนการเน้นจะต้องอยู่ที่การลดความชื้นอย่างละเอียด อุณหภูมิแม่พิมพ์สูง และการควบคุมอุณหภูมิที่แม่นยำ
ข้อกำหนดในการทำให้แห้ง: PA6 ที่ยังไม่แห้งสามารถมีความชื้นได้มากถึง 3% ทำให้เกิดฟองมากเกินไปในระหว่างการฉีดและรอยเชื่อมที่เปราะหักง่าย ใช้เครื่องลดความชื้นที่อุณหภูมิคงที่ 105–115°C เป็นเวลา 4 ชั่วโมงเพื่อให้ได้ปริมาณความชื้น ≤0.02% สำหรับ PA6 เสริมใยแก้ว (PA6-GF30) ยืดเวลาการอบแห้งเป็น 5 ชั่วโมง หลังจากการอบแห้ง ให้เก็บวัสดุไว้ในถังที่ปิดสนิทเพื่อป้องกันอากาศสัมผัส เช็ดให้แห้งอีกครั้งหากเครื่องไม่ได้ใช้งานนานกว่า 30 นาที
อุณหภูมิลำกล้อง: 230–260°C; หัวฉีด: 240–260°C อุณหภูมิที่ต่ำเกินไปส่งผลให้การหลอมเหลวไหลไม่ดีและการกระจายตัวของใยแก้วไม่สม่ำเสมอ อุณหภูมิที่เกิน 270°C ทำให้เกิดการสลายตัวของไนลอน ทำให้เกิดฟองก๊าซแอมโมเนีย และลดความแข็งแรงของชิ้นส่วนลงอย่างมาก
อุณหภูมิแม่พิมพ์: อุณหภูมิแม่พิมพ์สูง 70–90°C อุณหภูมิแม่พิมพ์ที่สูงช่วยเพิ่มความเป็นผลึกและการกระจายตัวของใยแก้วให้สม่ำเสมอ ช่วยเพิ่มความต้านทานการสึกหรอและความล้าของฉากยึดและสลัก การขึ้นรูปที่อุณหภูมิต่ำส่งผลให้เกิดการตกผลึกที่ไม่สมบูรณ์ ส่งผลให้มีความแข็งแกร่งไม่เพียงพอและไวต่อการเสียรูปของการคืบ
กระบวนการขึ้นรูป: ความลื่นไหลปานกลาง แรงดันการฉีด 80–120 บาร์ พร้อมการเติมความเร็วปานกลาง วัสดุเสริมใยแก้วทำให้โพรงแม่พิมพ์สึกหรอ ดังนั้นโพรงแม่พิมพ์จึงต้องได้รับการบำบัดด้วยไนไตรด์ หลีกเลี่ยงแรงกดยึดที่มากเกินไปเพื่อป้องกันความเครียดภายในที่อาจทำให้เกิดการเสียรูประหว่างการเก็บรักษา คำนวณเวลาในการทำความเย็นตามความหนาของผนังสูงสุด (เช่น สลักที่มีผนังหนา >4 มม. ต้องใช้การทำความเย็น >20 วินาที)
การควบคุมลักษณะพิเศษ: PA6 มีความแข็งและเปราะทันทีหลังจากการขึ้นรูป แต่จะมีความเหนียวเพิ่มขึ้นหลังจากดูดซับความชื้นตามธรรมชาติเป็นเวลา 24 ชั่วโมงที่อุณหภูมิห้อง หากจำเป็นต้องประกอบอย่างรวดเร็ว สามารถใช้การบำบัดน้ำเดือดเพื่อเพิ่มความเหนียวได้ ชิ้นส่วนเสริมใยแก้วมีแนวโน้มที่จะ "ไฟเบอร์ลอยตัว" (การสัมผัสไฟเบอร์ที่พื้นผิว); ปรับปรุงลักษณะพื้นผิวโดยการเพิ่มอุณหภูมิแม่พิมพ์และลดความเร็วในการฉีด V. การเปรียบเทียบโดยสรุปลักษณะการขึ้นรูปสำหรับวัสดุสี่ชนิด
ABS ให้ความสำคัญกับการตกแต่งพื้นผิวและความเค้นภายในต่ำ ทำให้เหมาะสำหรับการตกแต่งชิ้นส่วนภายนอก PP ขึ้นรูปได้ง่ายแต่มีการหดตัวสูง ทำให้เหมาะสำหรับตัวเรือนน้ำหนักเบา พีซีมีความโปร่งใสและทนต่อแรงกระแทกสูง แต่ต้องมีการควบคุมการทำให้แห้งและอุณหภูมิแม่พิมพ์สูงอย่างเข้มงวด PA6 ให้ความแข็งแรงและความทนทานต่อการสึกหรอที่เหนือกว่า แต่จำเป็นต้องมีการลดความชื้นอย่างละเอียด จึงนิยมใช้สำหรับส่วนประกอบโครงสร้างที่รับน้ำหนัก ในการผลิตจริง จะต้องเลือกวัตถุดิบตามการทำงานของชิ้นส่วน และต้องปฏิบัติตามการอบแห้ง อุณหภูมิแม่พิมพ์ และพารามิเตอร์การฉีดที่เฉพาะเจาะจงอย่างเคร่งครัด นอกจากนี้ การควบคุมเกี่ยวกับการอบอ่อน การระบายอากาศ และการบดซ้ำถือเป็นสิ่งสำคัญในการลดข้อบกพร่องแบบแบตช์ เช่น การแตกร้าว รอยสีเงิน รอยจม และการบิดงอ ที่แหล่งกำเนิด ดังนั้นจึงรับประกันคุณภาพที่สม่ำเสมอสำหรับส่วนประกอบพลาสติกของสกู๊ตเตอร์ไฟฟ้า
เราเป็นผู้ผลิตชิ้นส่วนพลาสติก ABS PP PC PA6 โดยให้บริการการผลิตชิ้นส่วนพลาสติก ABS PP PC PA6 คุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพลาสติก ABS PP PC PA6 คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

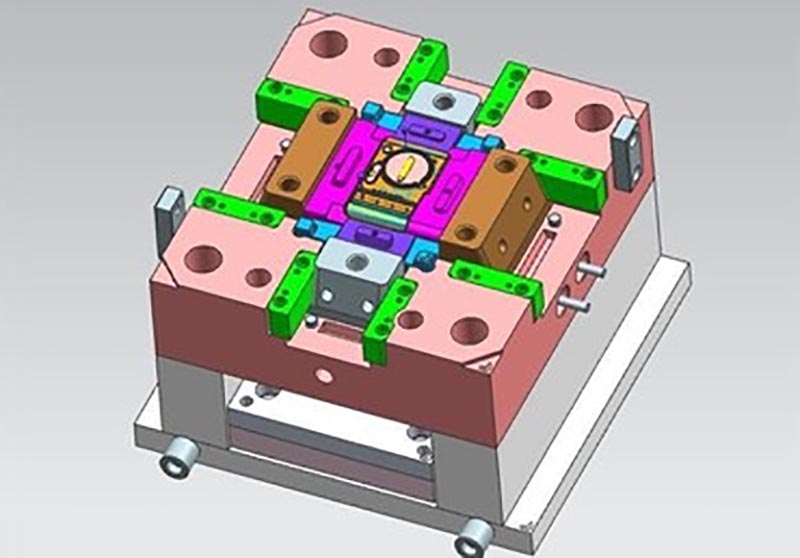
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: พลาสติก ABS PP PC PA6 ชิ้นส่วนปั้น, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง