ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


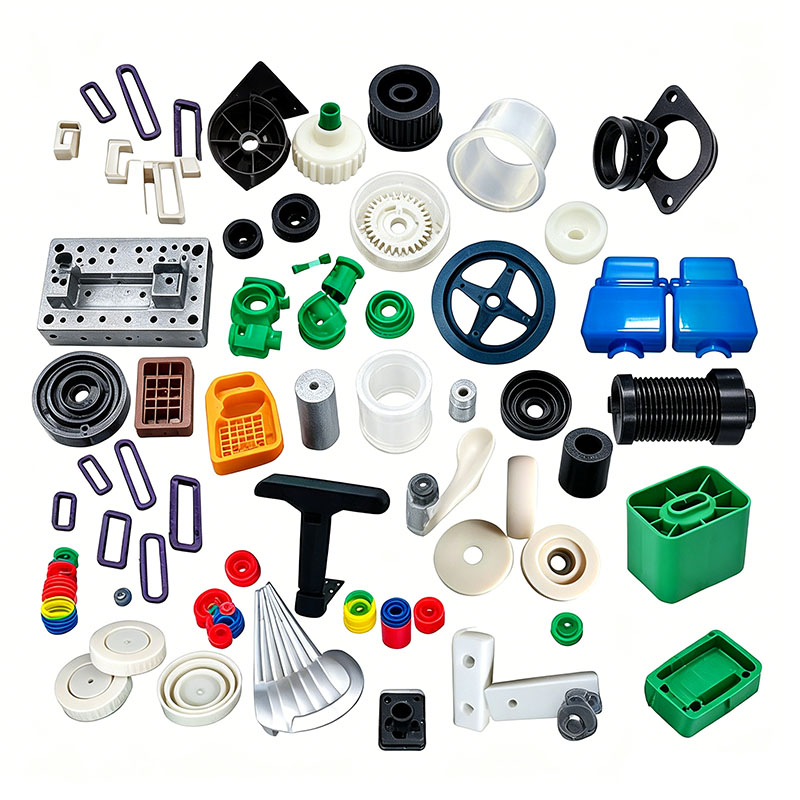
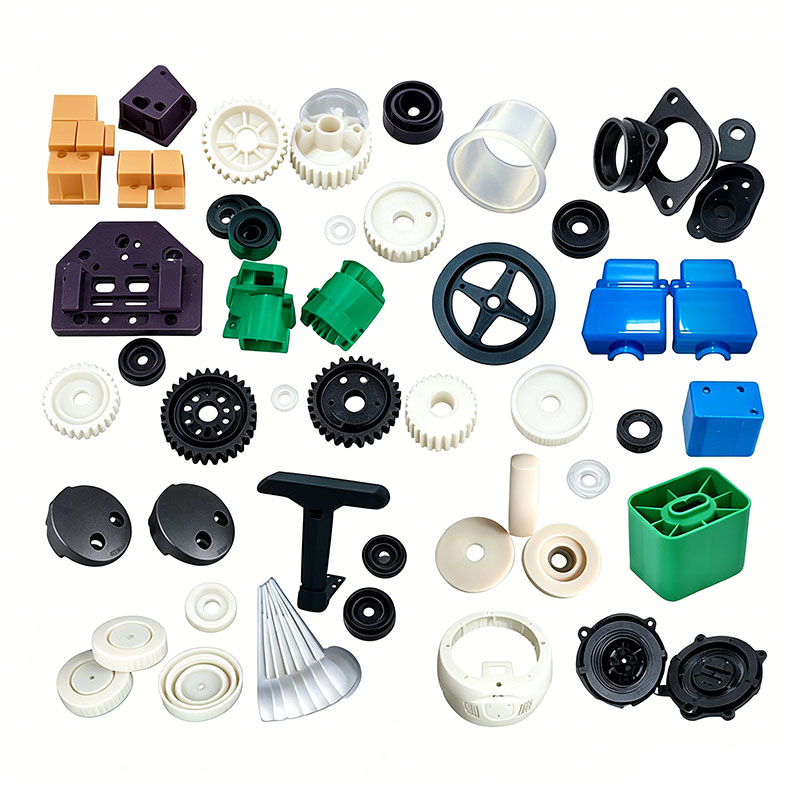
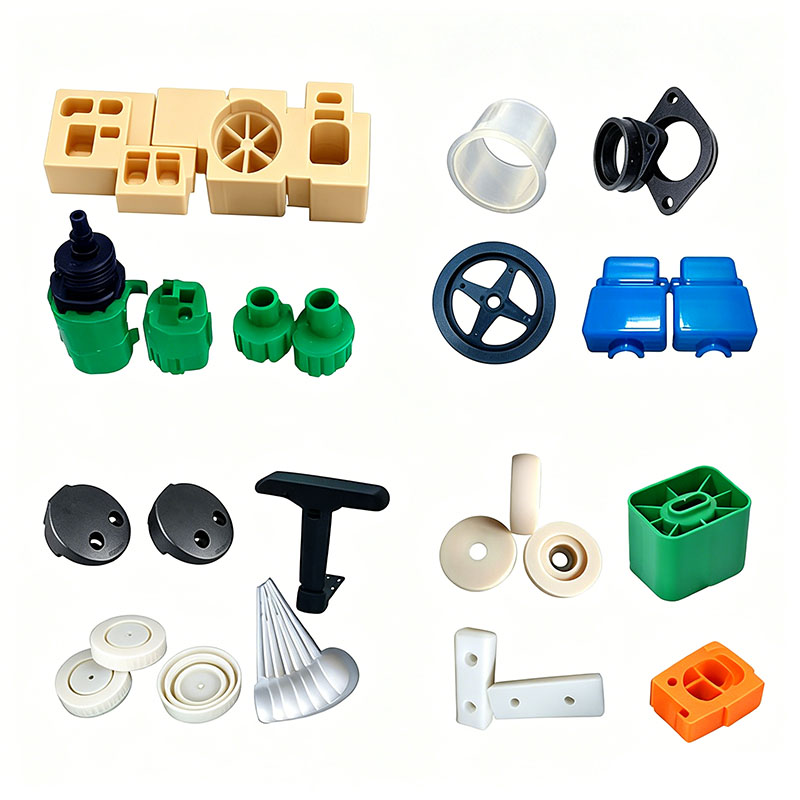
การขึ้นรูปชิ้นส่วนพัดลมพลาสติก
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มาเป็นเวลา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนพัดลมพลาสติกได้ เราให้บริการการขึ้นรูปชิ้นส่วนพัดลมพลาสติกแบบมืออาชีพ และเราเป็นผู้ผลิตชิ้นส่วนพัดลมพลาสติกแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนพัดลมพลาสติก โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนพัดลมพลาสติก เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถจัดหาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนพัดลมพลาสติกคุณภาพสูงตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพัดลมพลาสติก เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
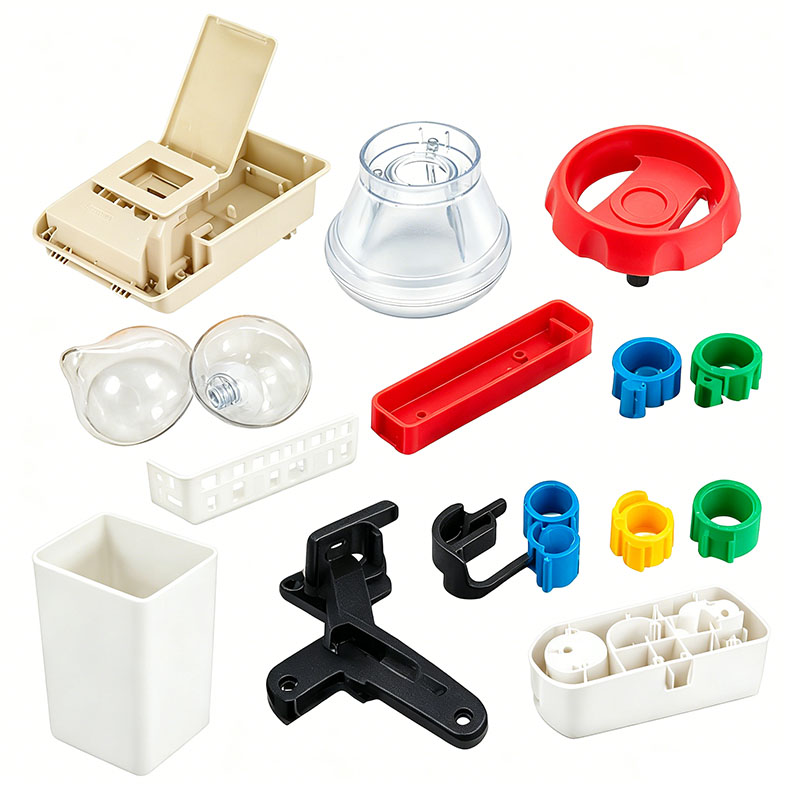
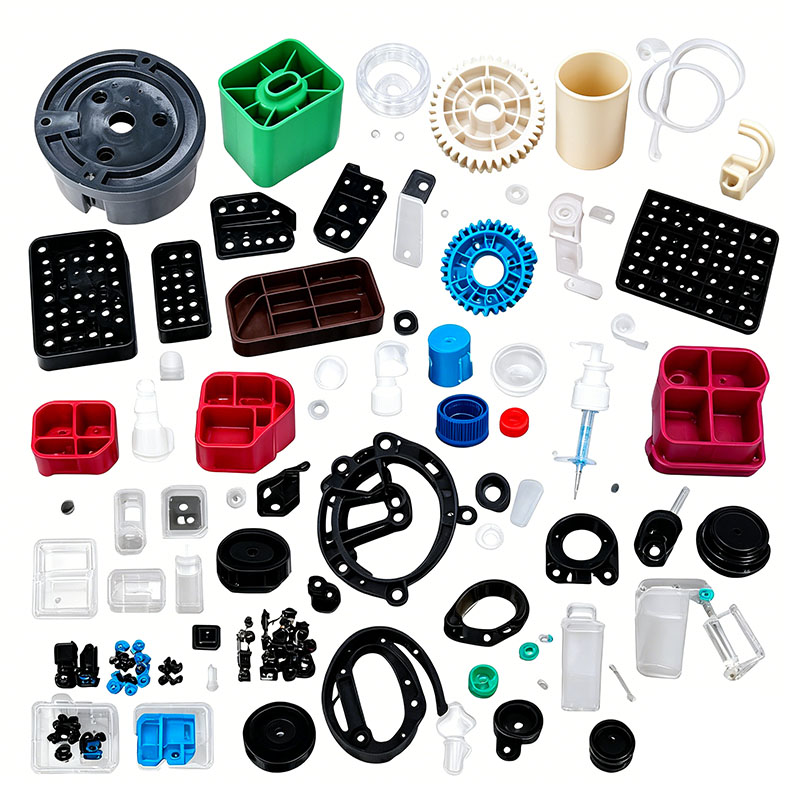
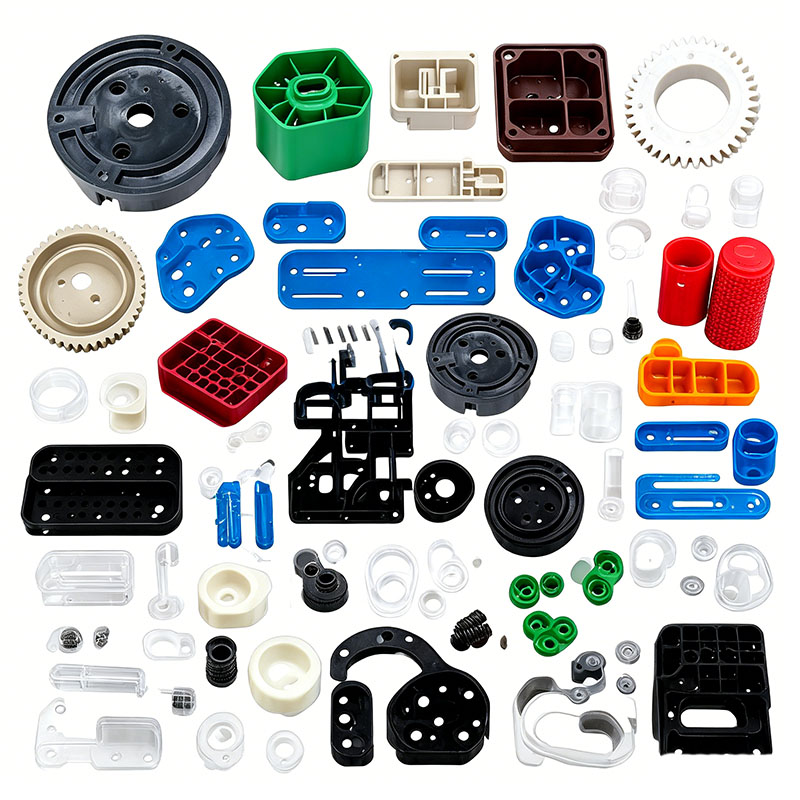
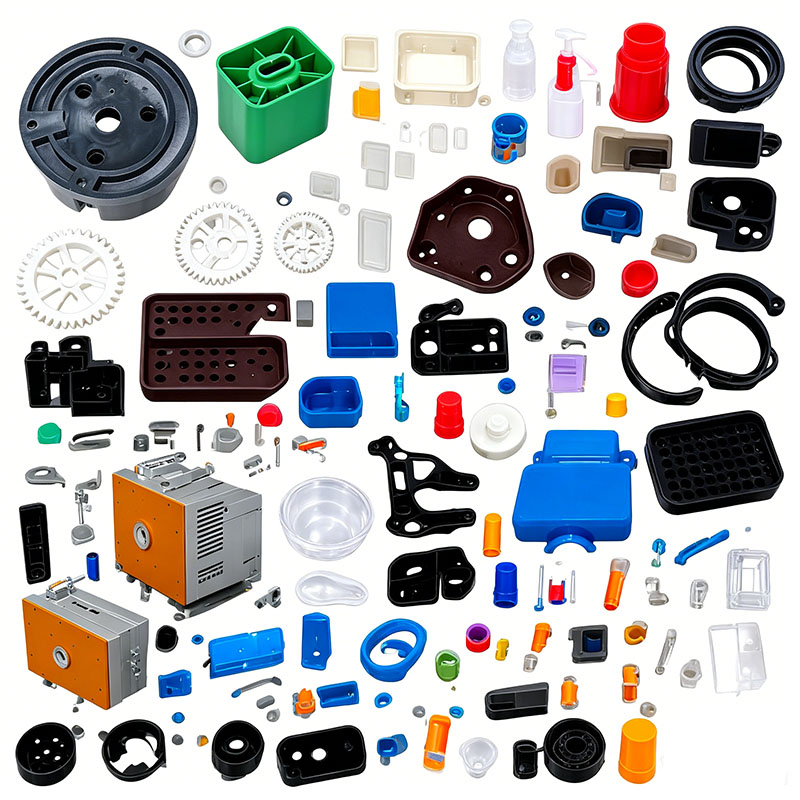
ชิ้นส่วนพลาสติกสำหรับยานยนต์แบ่งออกเป็นห้าประเภทหลักๆ ได้แก่ แผงตัวถังภายนอก ส่วนประกอบภายใน ชิ้นส่วนโครงสร้างแชสซี ส่วนประกอบบริเวณเครื่องยนต์ทนความร้อน และส่วนประกอบอิเล็กทรอนิกส์ที่หน่วงไฟ ตัวอย่าง ได้แก่ กันชน บังโคลน แผงหน้าปัด แผงประตู ช่องเก็บของด้านผู้โดยสาร ตะแกรง บังโคลน ส่วนรองรับหม้อน้ำ แผงใต้เครื่องยนต์ ขั้วต่อชุดสายไฟ และเรือนหลอดไฟ ตลอดอายุการใช้งาน ชิ้นส่วนเหล่านี้ต้องเผชิญกับรังสียูวีกลางแจ้ง การหมุนเวียนของอุณหภูมิ การกระแทกเศษหิน การกัดกร่อนจากน้ำมันเครื่องและสารป้องกันการแข็งตัว และการสั่นสะเทือนขณะขับขี่อย่างต่อเนื่อง ส่วนประกอบโครงสร้างต้องเป็นไปตามมาตรฐานความปลอดภัยในการชนด้วย มาตรฐานแห่งชาติที่บังคับกำหนดข้อกำหนดสำหรับความเหนียวที่อุณหภูมิต่ำ ความคงตัวของขนาด ความทนทานต่อสภาพอากาศ การหน่วงไฟ กลิ่นต่ำ และการปล่อย VOC ต่ำ วัตถุดิบหลัก ได้แก่ PP, TPO, ABS/PC, ASA, PA6+30GF, POM และ PC ที่ทนไฟ กระบวนการขึ้นรูปมุ่งเน้นไปที่ตัวบ่งชี้ประสิทธิภาพหลัก 5 ประการ ได้แก่ ความต้านทานต่อสภาพอากาศ/การแตกร้าว ความเครียดภายในต่ำ ระดับกลิ่น/VOC ต่ำ การกระจายตัวของเส้นใยแก้วสม่ำเสมอ และความเสถียรของมิติในระยะยาว ข้อควรพิจารณาในการขึ้นรูปที่สำคัญได้รับการแก้ไขอย่างเป็นระบบในการเลือกวัตถุดิบ การออกแบบแม่พิมพ์ กระบวนการฉีดขึ้นรูป กระบวนการหลังการประมวลผล และระบบควบคุมข้อบกพร่อง
I. การเลือกวัตถุดิบและการบำบัดเบื้องต้นสำหรับการขึ้นรูป
การจับคู่วัตถุดิบตามโซน
กันชนภายนอก กระจังหน้า และบังโคลน: TPO และ ASA ดัดแปลงที่ทนทานต่อสภาพอากาศ ทนต่อรังสียูวี (ไม่เหลือง) และทนต่อการแตกร้าวภายใต้แรงกระแทก -40°C
แผงหน้าปัดและแผงประตู (ภายใน): โลหะผสม PP และ ABS/PC ดัดแปลง; กลิ่นต่ำและการปล่อย VOC ต่ำ ให้สัมผัสที่นุ่มนวลเหมาะสำหรับการห่อและทาสี
แผ่นบังใต้เครื่องยนต์ ส่วนรองรับหม้อน้ำ และคลิปแชสซี: PA6 + ใยแก้ว 30% มีความแข็งแรงสูง ทนน้ำมัน และทนต่ออุณหภูมิสูง
ฝาครอบหลอดไฟแบบโปร่งใสและฝาครอบแผงหน้าปัด: พีซีที่มีความหนืดสูง; การส่งผ่านแสงสูงและทนต่อการเปลี่ยนแปลงอุณหภูมิ
ตัวเชื่อมต่อยานยนต์และตัวเรือนหน่วยควบคุมอิเล็กทรอนิกส์ (ECU): PA และ PC ที่หน่วงไฟ; เป็นไปตามระดับความปลอดภัยจากอัคคีภัย V-0 มาตรฐานที่เข้มงวดใช้กับการนำวัตถุดิบกลับมาใช้ใหม่: ปริมาณการบดซ้ำในชิ้นส่วนเครื่องสำอางภายนอกถูกจำกัดไว้ที่ ≤8%; ห้ามใช้วัสดุรีไซเคิลกับส่วนประกอบแชสซี ชิ้นส่วนเครื่องยนต์รับน้ำหนัก และส่วนประกอบอิเล็กทรอนิกส์ที่หน่วงไฟ เนื่องจากจะช่วยลดความต้านทานแรงกระแทกและลดคุณสมบัติในการหน่วงไฟได้อย่างมาก ชิ้นส่วนภายในต้องใช้มาสเตอร์แบทช์ที่มีกลิ่นต่ำและสารเติมแต่งที่ไม่เกิดการโยกย้ายและเป็นมิตรกับสิ่งแวดล้อม เพื่อควบคุมสารประกอบอินทรีย์ระเหยง่าย (VOCs) อย่างเคร่งครัด วัตถุดิบใยแก้วจะถูกผสมแยกกันเพื่อป้องกันการแตกหักของเส้นใย มิฉะนั้นจะลดความแข็งแกร่งของผลิตภัณฑ์
ข้อมูลจำเพาะการควบคุมการผสม
ใช้เครื่องผสมความเร็วต่ำแบบปิดผนึก ทำงานที่ 260–300 รอบต่อนาที เป็นระยะเวลา 8–12 นาที ห้ามผสมความเร็วสูงในระยะเวลานานสำหรับวัสดุเติมและวัสดุดัดแปลงใยแก้ว เพื่อป้องกันการรวมตัวของผงและการแตกหักของเส้นใย กระบวนการผสมชิ้นส่วนภายในปิดสนิทเพื่อลดการดูดซับฝุ่นและลดกลิ่นของผลิตภัณฑ์ วัสดุประเภทต่างๆ และเกรดไม่ลามไฟ/ไม่ลามไฟจะถูกจัดเก็บไว้ในโซนที่แยกจากกัน ห้ามปนเปื้อนข้ามระหว่างการผสมโดยเด็ดขาด
มาตรฐานการอบแห้งและการลดความชื้นที่เข้มงวด
PC, PA6 และ ABS/PC มีความสามารถในการดูดความชื้นสูง แม้แต่ความชื้นในปริมาณเล็กน้อยก็อาจทำให้เกิดเส้นสีเงินและช่องว่างภายใน ซึ่งนำไปสู่การแตกร้าวเมื่อกระทบกับอุณหภูมิต่ำ
ASA และ ABS/PC: การอบแห้งด้วยลมร้อนที่ 85°C เป็นเวลา 4–6 ชั่วโมง; ปริมาณความชื้น ≤0.04%;
PA6+30GF: เครื่องอบแห้งแบบลดความชื้นที่อุณหภูมิคงที่ 110°C นานกว่า 4 ชั่วโมง; วัสดุจะต้องแห้งอีกครั้งหากเครื่องไม่ได้ใช้งานนานกว่า 30 นาที
ฝาครอบหลอดไฟ PC: การทำแห้งแบบลดความชื้นที่ 120°C เป็นเวลา 6 ชั่วโมง;
TPO และ PP ที่ดัดแปลงมีการดูดซึมน้ำต่ำมาก ต้องอบแห้งที่อุณหภูมิ 60°C เป็นเวลา 1 ชั่วโมงเฉพาะช่วงฤดูฝนเพื่อขจัดความชื้นบนพื้นผิว หลังจากการอบแห้ง วัตถุดิบจะถูกลำเลียงผ่านระบบให้อาหารแบบรวมศูนย์ที่ปิดผนึกเพื่อป้องกันการปนเปื้อนทุติยภูมิจากความชื้นในโรงงานหรือน้ำมัน
ครั้งที่สอง ประเด็นสำคัญสำหรับการออกแบบแม่พิมพ์เฉพาะด้านยานยนต์และการตั้งค่าเครื่องจักร
ชิ้นส่วนพลาสติกสำหรับยานยนต์มีตั้งแต่แผงตัวถังภายนอกที่มีพื้นที่ขนาดใหญ่และมีผนังบาง และส่วนประกอบโครงสร้างใยแก้วที่มีความแข็งแรงสูง ไปจนถึงชิ้นส่วนภายในที่มีความแม่นยำ การออกแบบแม่พิมพ์มุ่งเน้นไปที่การระบายความร้อนที่สมดุล การระบายอากาศที่เพียงพอ ความต้านทานการสึกหรอและการกัดกร่อน และระบบรันเนอร์ที่มีความเครียดต่ำ **การเลือกเหล็กแม่พิมพ์**
สำหรับส่วนประกอบภายนอก ASA และ ABS/PC จะมีการเลือกใช้เหล็กเคลือบกระจก S136 และทนต่อการกัดกร่อนสำหรับโพรง ช่วยให้มั่นใจได้ถึงพื้นผิวที่ปราศจากหลุมหลังจากการขัดเงา และทนทานต่อสภาพดินฟ้าอากาศและการกัดกร่อนในระยะยาว แม่พิมพ์สำหรับส่วนประกอบแชสซีที่ทำจากใยแก้วมีลักษณะเป็นโพรงที่ผ่านการบำบัดด้วยไนไตรด์โดยรวมเพื่อทนต่อการกัดกร่อนอย่างต่อเนื่องของเส้นใยแก้วแข็ง จึงช่วยยืดอายุการใช้งานของแม่พิมพ์ เหล็กชุบแข็งล่วงหน้า 718H ใช้สำหรับส่วนประกอบภายใน ในขณะที่เหล็กกระจกป้องกันการกัดกร่อน STAVAX ใช้สำหรับชิ้นส่วนตัวเชื่อมต่อขนาดเล็กที่มีความแม่นยำ มุมผลิตภัณฑ์ทั้งหมดมีรัศมีสม่ำเสมอเพื่อขจัดความเข้มข้นของความเครียด ป้องกันการแตกร้าวระหว่างการหมุนเวียนเนื่องจากความร้อนหรือการกระแทก
**ระบบระบายความร้อนที่สมดุล (กุญแจสำคัญในการควบคุมการโก่งงอและการดริฟท์ของมิติ)**
กันชนและแผงหน้าปัดเป็นพื้นที่ขนาดใหญ่ ชิ้นส่วนผนังบาง (หนา 1.8–2.5 มม.) แต่โครงภายในและปุ่มยึดสามารถเข้าถึงความหนา 4–6 มม. ความแตกต่างนี้นำไปสู่การหดตัวที่ไม่สม่ำเสมอและการเบี่ยงเบนช่องว่างของการประกอบได้อย่างง่ายดาย แม่พิมพ์ใช้ช่องระบายความร้อนแบบโค้งมน โดยมีแกนระบายความร้อนแบบเกลียวฝังอยู่ในปุ่มที่มีผนังหนา เค้าโครงช่องสัญญาณแบบสมมาตรด้านซ้ายและขวาช่วยลดความแตกต่างของอุณหภูมิ อุณหภูมิของแม่พิมพ์ได้รับการควบคุมอย่างแม่นยำตามโซน: 55–65°C สำหรับชิ้นส่วนภายนอกของ ASA; 70–80°C สำหรับชิ้นส่วนภายใน ABS/PC; 80–90°C สำหรับชิ้นส่วนแชสซีใยแก้ว/ไนลอน และ 35–45°C สำหรับชิ้นส่วนภายใน PP ที่ดัดแปลง อุณหภูมิแม่พิมพ์ที่สูงขึ้นจะเพิ่มความเป็นผลึกของไนลอน เพิ่มความต้านทานต่อน้ำมันและความแข็งแกร่ง ในขณะที่อุณหภูมิปานกลางสำหรับชิ้นส่วนภายนอกจะช่วยลดความเครียดในการขึ้นรูปภายใน ทำให้มั่นใจถึงความทนทานในระยะยาวต่อการแตกร้าวในสภาพแวดล้อมกลางแจ้ง
**การเพิ่มประสิทธิภาพของการระบายอากาศและการดีดออกที่สมดุล**
แผงตัวถังขนาดใหญ่เกี่ยวข้องกับเส้นทางการไหลที่ยาว ช่องระบายอากาศละเอียดต่อเนื่อง (ลึก 0.012–0.015 มม.) ถูกรวมเข้าที่แนวเชื่อมและมุม โดยมีการแทรกช่องระบายอากาศเพิ่มเติมวางไว้ที่ตำแหน่งซี่โครงลึกเพื่ออำนวยความสะดวกในการอพยพก๊าซอย่างรวดเร็วในระหว่างการเติมด้วยความเร็วสูง ดังนั้นจึงป้องกันการเผาไหม้และความอ่อนแอของแนวเชื่อม แผงหน้าปัดและกันชนในพื้นที่ขนาดใหญ่ใช้บล็อกและหมุดดีดตัวที่สมดุลหลายจุดเข้าด้วยกัน เพื่อให้มั่นใจว่ามีแรงดีดออกที่สม่ำเสมอ ป้องกันการเกิดความเครียด ("ไวท์เทนนิ่ง") และการเสียรูปเฉพาะที่ กระจังหน้าและบังโคลนทรงเรียวมีกลไกช่วยดีดออกเพื่อให้แน่ใจว่าสามารถถอดชิ้นส่วนออกได้โดยไม่โค้งงอ มาตรฐานการติดตั้งและตั้งค่าแม่พิมพ์
แม่พิมพ์ขนาดใหญ่สำหรับกันชนและแผงหน้าปัดจับคู่กับเครื่องฉีดขึ้นรูป 800T–1600T ต้องขันแผ่นยึดให้แน่นเท่าๆ กันเพื่อทนต่อแรงฉีดแรงดันสูง และป้องกันไม่ให้แม่พิมพ์เปิด (แฟลช) บนพื้นที่ขนาดใหญ่ เครื่องวัดการไหลได้รับการติดตั้งบนวงจรทำความเย็นเพื่อให้แน่ใจว่าการไหลเวียนไม่มีสิ่งกีดขวาง การป้องกันการจับยึดตามระยะความดันสูง/ต่ำได้รับการปรับเทียบเพื่อกระตุ้นการเปิดแม่พิมพ์อัตโนมัติ หากตรวจพบป่วงที่ตกค้างหรือวัตถุแปลกปลอม เพื่อป้องกันความเสียหายต่อแม่พิมพ์ขนาดใหญ่ที่มีราคาแพง และถังบรรจุได้รับการทำความสะอาดอย่างทั่วถึงก่อนผลิตชิ้นส่วนที่ทนไฟหรือเสริมใยแก้วเพื่อขจัดเศษวัสดุที่เข้ากันไม่ได้
ที่สาม จุดควบคุมที่สำคัญสำหรับกระบวนการฉีดขึ้นรูป
กลยุทธ์กระบวนการโดยรวม: การบรรจุอย่างอ่อนโยนด้วยแรงเฉือนต่ำ แรงกดยึดตามขั้นตอน (สองขั้นตอน) และการระบายความร้อนที่สมดุลและเพียงพอเพื่อลดความเครียดภายใน และเพิ่มความต้านทานต่อแรงกระแทกที่อุณหภูมิต่ำและสภาพอากาศ
การควบคุมอุณหภูมิถังแบบแบ่งโซน
ชิ้นส่วนภายนอก ASA: 180–210°C; อุณหภูมิหัวฉีดต้องไม่เกิน 215°C (ความร้อนที่มากเกินไปทำให้สารกันแสง UV สลายตัวและเกิดสีเหลืองตามมา)
ชิ้นส่วนภายใน ABS/PC: 190–250°C; ห้ามใช้อุณหภูมิเกิน 260°C อย่างเคร่งครัด (อุณหภูมิสูงจะปล่อยก๊าซระเหย ส่งผลให้ระดับกลิ่นภายในเกินขีดจำกัด)
ชิ้นส่วนแชสซี PA6+30GF: 230–260°C; อุณหภูมิที่สูงกว่า 270°C ทำให้เกิดการสลายตัวของไนลอนและสูญเสียความแข็งแรงอย่างมาก
ฝาครอบไฟ PC แบบโปร่งใส: 270–300°C; อุณหภูมิที่ต่ำเกินไปส่งผลให้การไหลและรอยเชื่อมไม่ดี
กระบวนการบรรจุความเร็วแปรผันแบบทีละขั้น
สำหรับชิ้นส่วนที่มีการไหลยาว เช่น กันชนและแผงหน้าปัด จะใช้โปรไฟล์ความเร็วแบบสามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่ประตู การเติมความเร็วปานกลางถึงสูงสำหรับตัวถังหลัก และลดความเร็วที่ตำแหน่งการเชื่อมในช่องส่วนปลาย เพื่อลดความเครียดภายในที่เกิดจากแรงเฉือนของโมเลกุล ชิ้นส่วนแชสซีที่เสริมใยแก้วจะถูกเติมด้วยความเร็วปานกลางถึงต่ำตลอดรอบการทำงาน เพื่อลดข้อบกพร่อง "การลอยของไฟเบอร์" และรับประกันความสม่ำเสมอของพื้นผิว แรงดันการฉีดตั้งไว้ที่ 90–130 บาร์ แรงดันที่ไม่เพียงพอส่งผลให้เกิดรอยเชื่อมที่อ่อนแอมีแนวโน้มที่จะแตกหักในระหว่างการชนของยานพาหนะ ในขณะที่แรงดันที่มากเกินไปทำให้เกิดการวาบไฟอย่างหนักและสะสมความเครียดภายใน นำไปสู่การแตกร้าวภายใต้วงจรความร้อน
แรงกดดันในการถือครองแบบสองขั้นตอน
วัสดุที่เป็นผลึก เช่น PP และ PA6 มีการหดตัวสูง ดังนั้นจึงจำเป็นต้องมีโปรไฟล์แรงกดค้างสองขั้นตอน (ระยะเริ่มต้นและระยะรอง) เพื่อให้แน่ใจว่ามีการชดเชยวัสดุที่เพียงพอ เวลายึดตั้งไว้ที่ 6–10 วินาทีสำหรับการตกแต่งภายนอกที่มีผนังบาง และ 15–22 วินาทีสำหรับขายึดแชสซีที่มีผนังหนา เพื่อชดเชยการหดตัวของการระบายความร้อนและกำจัดรอยจมที่พื้นผิว ขั้นตอนการจับยึดจะทำงานไปพร้อมกับการสะสมวัสดุเพื่อลดรอบการขึ้นรูป
ข้อมูลจำเพาะการทำความเย็นและการถอดชิ้นส่วน
เวลาในการทำความเย็นจะขึ้นอยู่กับอัตรา 3-5 วินาทีต่อความหนาของผนัง 1 มม. ตัวอย่างเช่น เปลือกกันชนขนาด 2 มม. ต้องใช้เวลาในการระบายความร้อน 10–14 วินาที การระบายความร้อนที่ไม่เพียงพอจะส่งผลต่อความเสถียรของมิติ ชิ้นส่วนอาจเกิดการหดตัวและการเสียรูปอย่างต่อเนื่องหลังการติดตั้งยานพาหนะ ส่งผลให้ช่องว่างในการประกอบกว้างขึ้น การเปิดและการดีดแม่พิมพ์จะดำเนินการที่ความเร็วต่ำและคงที่ และชิ้นส่วนจะถูกถอดออกโดยแขนหุ่นยนต์ที่ขับเคลื่อนด้วยเซอร์โวบนสายการผลิตอัตโนมัติ ห้ามสัมผัสชิ้นส่วนภายนอกด้วยตนเองโดยเด็ดขาด เพื่อป้องกันไม่ให้น้ำมันหรือจาระบีทำให้การยึดเกาะของสารเคลือบหรือสารเคลือบตามมาลดลง หลังจากการถอดออก ชิ้นส่วนจะต้องวางราบกับอุปกรณ์ติดตั้งเฉพาะ ห้ามซ้อนหรืออัดชิ้นส่วนพลาสติกที่ร้อน
เราเป็นผู้ผลิตชิ้นส่วนพัดลมพลาสติก โดยผลิตชิ้นส่วนพัดลมพลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพัดลมพลาสติก คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

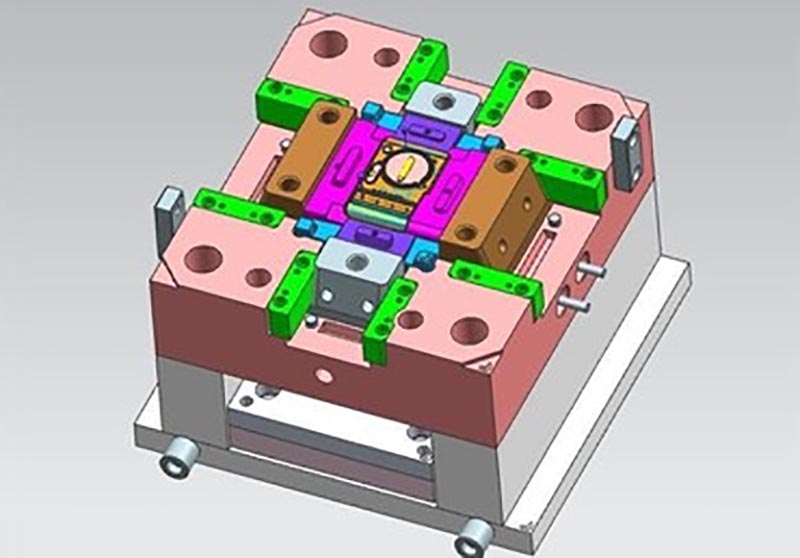
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: การปั้นชิ้นส่วนพัดลมพลาสติก จีน ผู้ผลิต ผู้จำหน่าย โรงงาน กำหนดเอง ขายส่ง ซื้อ คุณภาพ ขายล่าสุด ทำในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง