ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


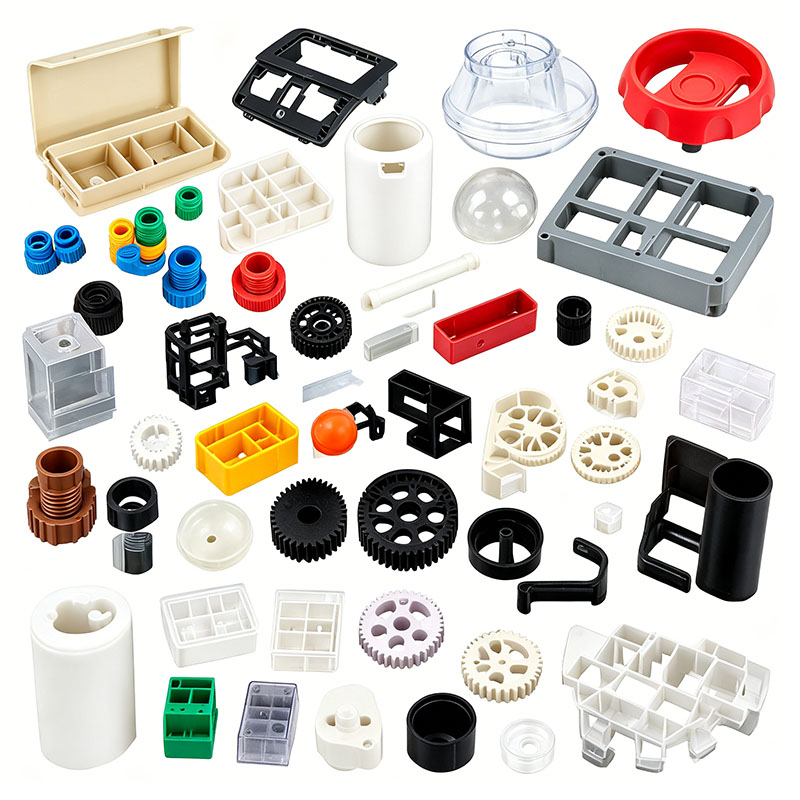
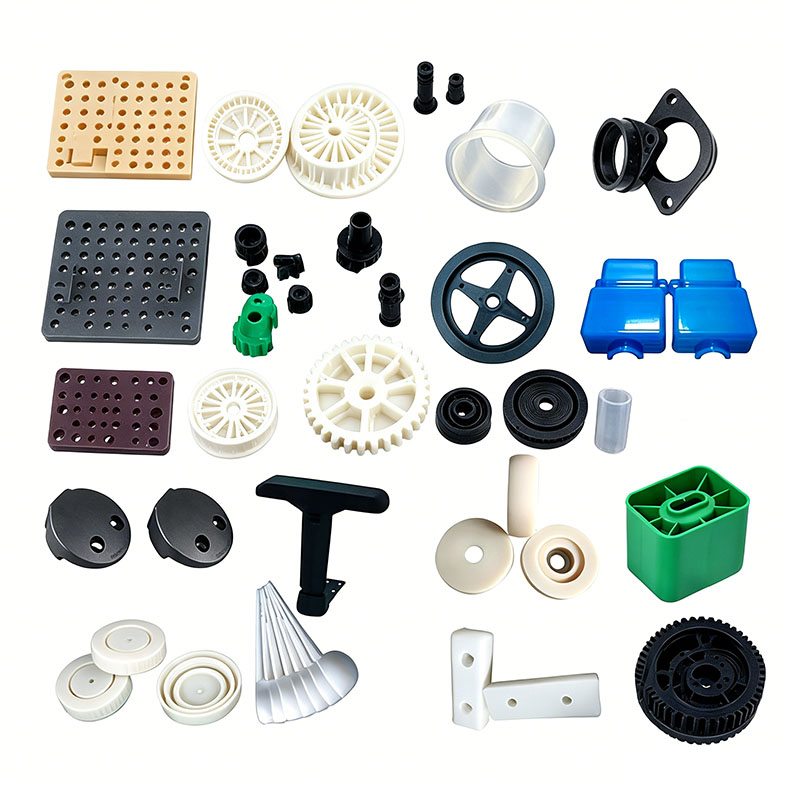
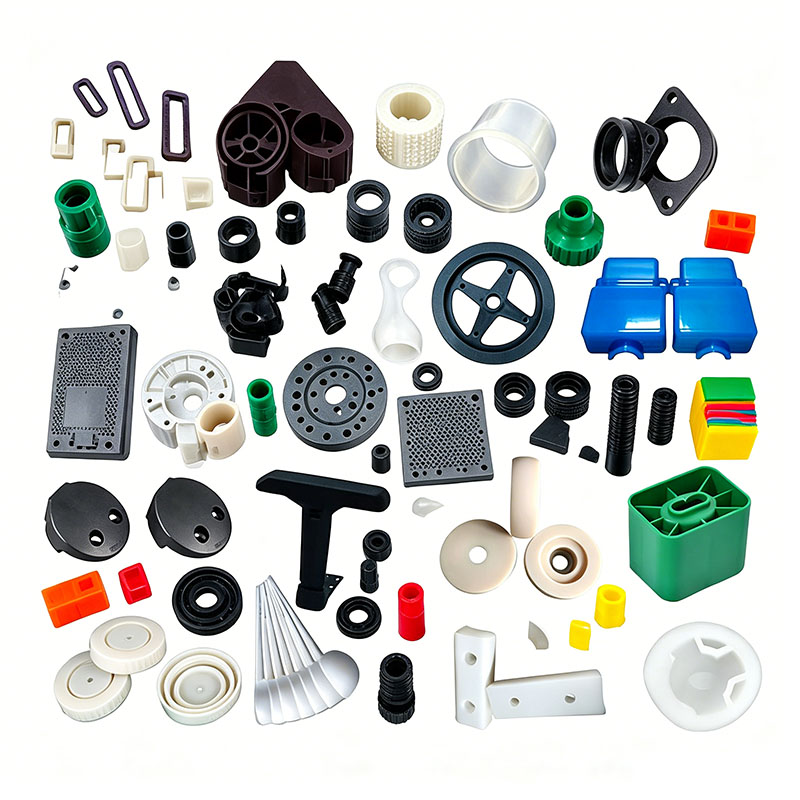
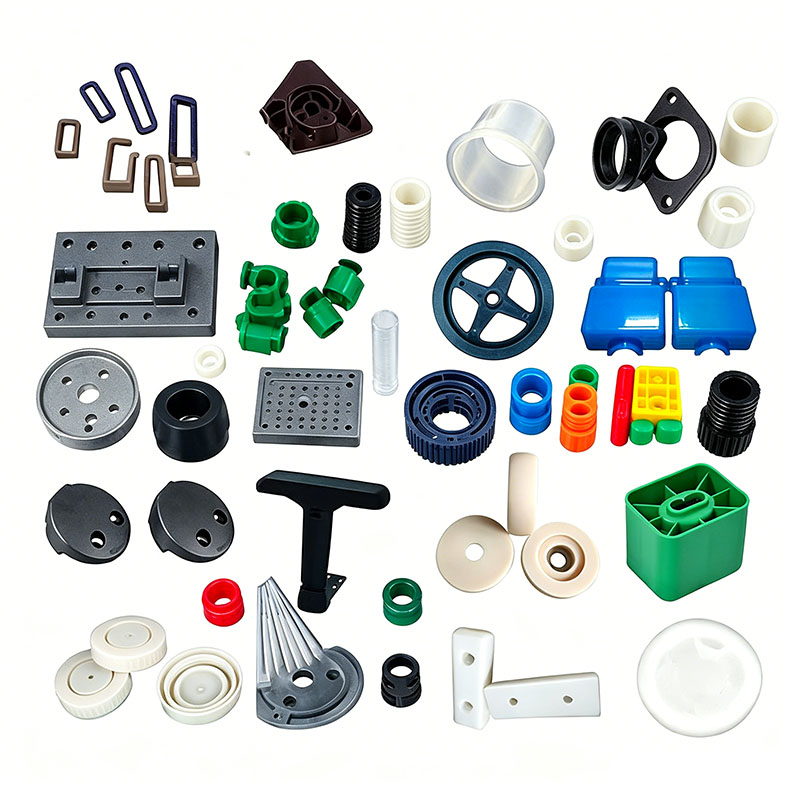
การขึ้นรูปชิ้นส่วนไฟแช็คพลาสติก
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มากว่า 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนพลาสติกที่มีน้ำหนักเบาได้ เราให้บริการฉีดขึ้นรูปชิ้นส่วนไฟแช็คพลาสติกแบบมืออาชีพตามสั่ง และเราคือผู้ผลิตฉีดขึ้นรูปชิ้นส่วนไฟแช็คพลาสติกแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนพลาสติกที่เบากว่า โรงงานของเราสามารถให้บริการแบบครบวงจรได้ เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนพลาสติกที่มีน้ำหนักเบา เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถจัดหาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนไฟแช็คพลาสติกคุณภาพสูงตามสั่งแก่ลูกค้า เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพลาสติกที่มีน้ำหนักเบา เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
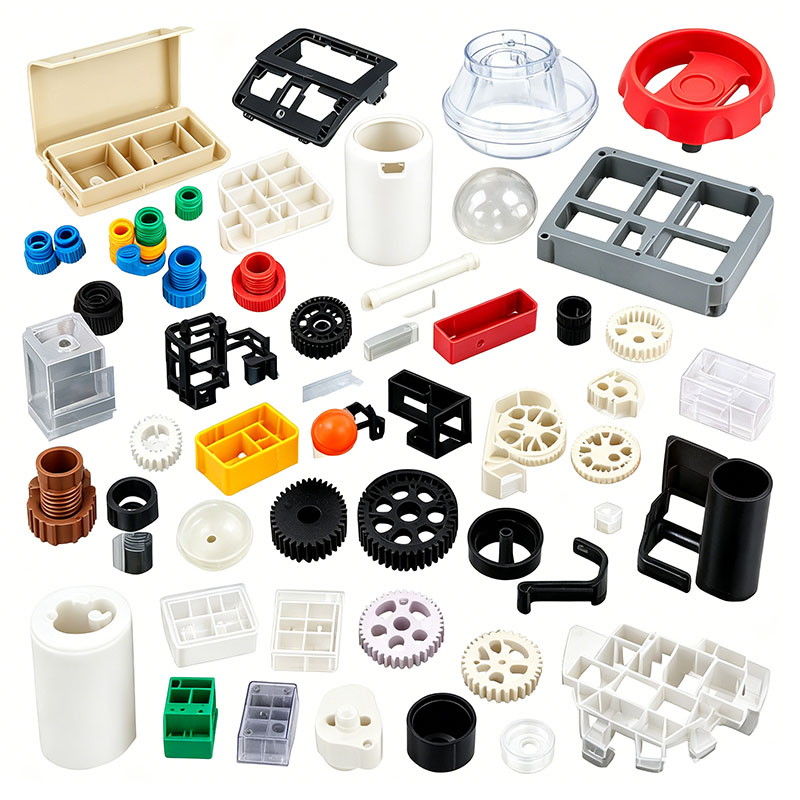
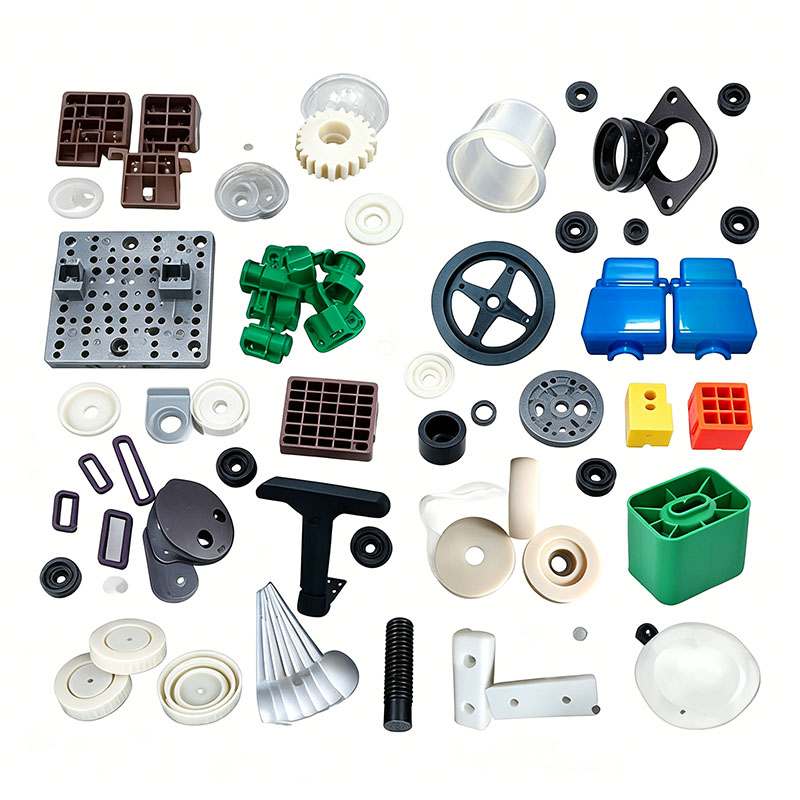
ส่วนประกอบไฟแช็กที่ทำจากพลาสติก รวมถึงโครง อ่างเก็บน้ำก๊าซ ฝาปิดด้านบน กระจกบังลม ปุ่มสตาร์ทรถ แถบเลื่อนปรับ ฐาน และช่องมองแบบโปร่งใส ถูกจัดประเภทเป็นชิ้นส่วนฉีดขึ้นรูปที่มีความแม่นยำหลายช่องขนาดเล็ก ผลิตภัณฑ์เหล่านี้ต้องเป็นไปตามมาตรฐานความปลอดภัยที่เข้มงวดเกี่ยวกับการต้านทานการระเบิด การหน่วงการติดไฟ การทนต่อแรงกระแทก การต้านทานการแตกร้าว และสุญญากาศ ทั้งหมดนี้ขณะทำงานในช่วงอุณหภูมิที่กว้างและประกอบด้วยบิวเทนเหลวแรงดันสูง เนื่องจากชิ้นส่วนมีขนาดที่เล็กมาก ผนังบาง และโครงร่างของแม่พิมพ์ที่มีโพรงสูง กระบวนการขึ้นรูปจึงมีความไวสูงต่อข้อบกพร่องร้ายแรง เช่น การช็อตสั้น รอยเชื่อม รอยแตกขนาดเล็ก และการรั่วไหลที่เกิดจากแฟลช กระบวนการผลิตที่สมบูรณ์ประกอบด้วยห้าขั้นตอนหลัก ได้แก่ การปรับสภาพวัตถุดิบ การตั้งค่าและการปรับแต่งแม่พิมพ์แบบหลายช่อง รอบการฉีดขึ้นรูป หลังการประมวลผล/การตกแต่งขั้นสุดท้าย และการทดสอบประสิทธิภาพความปลอดภัยแบบหลายขั้นตอน ตลอดกระบวนการนี้ การควบคุมที่เข้มงวดได้รับการบำรุงรักษาเพื่อให้มั่นใจว่าสามารถกันการระเบิดได้ ความเค้นภายในต่ำ ไม่มีวาบไฟที่แหลมคม และหน่วงการติดไฟที่เสถียร
I. คลังสินค้าวัตถุดิบและการปรับสภาพ
ส่วนประกอบที่ต้องรับแรงดันและข้อกำหนดในการป้องกันการระเบิดต้องการวัตถุดิบที่มีความเหนียวเป็นพิเศษ ทนต่ออุณหภูมิต่ำ และหน่วงการติดไฟ การเลือกใช้วัสดุและการปรับสภาพถือเป็นการป้องกันด่านแรกเพื่อความปลอดภัย
การจำแนกประเภทและการจับคู่วัตถุดิบ
เลือกใช้ PP ดัดแปลงที่มีแรงกระแทกสูงและโคโพลีเมอร์ PP ทนไฟสำหรับปลอก ถังเก็บก๊าซ และปุ่มจุดระเบิด วัสดุเหล่านี้มีความเหนียวสูง ทนทานต่อตัวทำละลายบิวเทน และทนทานต่อการแตกร้าวในระหว่างการหยดที่อุณหภูมิต่ำ ควบคู่ไปกับคุณสมบัติหน่วงการติดไฟโดยธรรมชาติ GPPS โปร่งใสที่มีความเหนียวสูงหรือพีซีเกรดอาหารใช้สำหรับช่องมองระดับน้ำมันเชื้อเพลิงแบบโปร่งใส ในขณะที่ ABS มันวาวสูงใช้สำหรับกระจกหน้ารถและชิ้นส่วนตกแต่งขนาดเล็ก
ข้อห้ามที่เข้มงวดในการรีไซเคิลวัสดุ: ห้ามใช้การลับคมแบบรีไซเคิล (เศษสปรู/เศษรันเนอร์) โดยเด็ดขาดกับส่วนประกอบที่ต้องรับแรงดันและกันอากาศเข้า เช่น ถังเก็บก๊าซและปลอกหุ้ม การย่อยสลายระดับโมเลกุลในการเจียรซ้ำจะช่วยลดความทนทาน ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกร้าวและรั่วไหลภายใต้ปริมาณก๊าซที่มีแรงดัน ซึ่งก่อให้เกิดความเสี่ยงต่อการระเบิด เฉพาะชิ้นส่วนตกแต่งขนาดเล็กเท่านั้นที่สามารถบดซ้ำได้มากถึง 5% ของวัสดุประเภทเดียวกัน โดยต้องบดและกรองเพื่อขจัดอนุภาคหยาบ ในระหว่างกระบวนการผสม มาสเตอร์แบทช์ที่ไม่เคลื่อนตัวและเป็นมิตรกับสิ่งแวดล้อมและสารช่วยถอดแบบแม่พิมพ์ที่มีความผันผวนต่ำ ถูกนำมาใช้เพื่อป้องกันปฏิกิริยาการบวมระหว่างสารเติมแต่งและบิวเทน ซึ่งอาจทำให้เกิดการรั่วไหลของปลอกได้ PP ทนไฟจะถูกผสมและจัดเก็บแยกต่างหากจาก PP และ ABS มาตรฐาน เพื่อหลีกเลี่ยงไม่ให้คุณสมบัติหน่วงไฟลดลง
การควบคุมกระบวนการผสม
ใช้เครื่องผสมแนวตั้งขนาดเล็กความเร็วต่ำ ทำงานที่ 250–280 รอบต่อนาที เป็นระยะเวลา 5–8 นาที PP ที่ดัดแปลงจะต้องไม่ผ่านการผสมด้วยความเร็วสูงเป็นเวลานาน การสะสมความร้อนจากการเสียดสีสามารถสร้างความเสียหายให้กับระบบความแข็งแกร่งภายใน และลดความต้านทานต่อการตกหล่น วัตถุดิบที่มีสีต่างกันจะถูกผสมแยกกันเพื่อป้องกันการแปรผันของสีในแต่ละชุด หลังจากผสมแล้ว ถังวัสดุจะถูกปิดผนึกเพื่อไม่ให้ฝุ่นหลุดออกไป ฝุ่นละเอียดที่เข้าไปในแม่พิมพ์หลายช่องสามารถอุดตันช่องระบายอากาศเล็กๆ ได้อย่างง่ายดาย ส่งผลให้เกิดจุดดำหรือข้อบกพร่องในการกันอากาศ
การทำแห้งและลดความชื้นที่ได้มาตรฐาน
ABS และ PC (ใช้สำหรับชิ้นส่วนโปร่งใส) มีความสามารถในการดูดความชื้นสูง ความชื้นในปริมาณเล็กน้อยสามารถก่อให้เกิดฟองอากาศขนาดเล็กภายในชิ้นส่วนที่ขึ้นรูป นำไปสู่การแตกร้าวและการรั่วไหลของก๊าซภายใต้ความกดดัน การอบแห้งแบบมาตรฐานสำหรับ ABS นั้นเกี่ยวข้องกับอุณหภูมิคงที่ 80°C เป็นเวลา 3 ชั่วโมง ในขณะที่หน้าต่างการดูพีซีจะถูกทำให้แห้งที่อุณหภูมิ 110°C เป็นเวลา 4 ชั่วโมงโดยใช้เครื่องอบลดความชื้น โดยจะรักษาปริมาณความชื้นให้ต่ำกว่า 0.04% PP ดัดแปลงมีการดูดซึมน้ำต่ำมาก ภายใต้สภาวะการทำงานปกติ การอบแห้งไม่จำเป็น แม้ว่าในสภาพแวดล้อมที่มีความชื้นสูงในฤดู "ฝนพลัม" ทางตอนใต้ การอบแห้งด้วยอุณหภูมิต่ำที่ 60°C เป็นเวลา 1 ชั่วโมงก็เพียงพอที่จะขจัดความชื้นบนพื้นผิวได้ เนื่องจากเครื่องฉีดขึ้นรูปมีความจุฮอปเปอร์เพียงเล็กน้อย วัตถุดิบจะถูกทำให้แห้งเป็นชุดเล็กๆ หากเครื่องไม่ได้ใช้งานนานกว่าหนึ่งชั่วโมง วัสดุจะต้องถูกลดความชื้นอีกครั้งเพื่อป้องกันการดูดซึมความชื้นอีกครั้ง วัตถุดิบแห้งจะถูกลำเลียงไปยังเครื่องจักรผ่านท่อที่ปิดสนิท เพื่อแยกวัตถุดิบออกจากอากาศชื้นในโรงงาน
ครั้งที่สอง การประกอบและการอุ่นเครื่องล่วงหน้า/การทดสอบการใช้งานแม่พิมพ์หลายช่องขนาดเล็ก
ส่วนประกอบที่เบากว่านั้นมีขนาดเล็ก และโดยทั่วไปแม่พิมพ์จะใช้โครงสร้างหลายช่องที่สมดุล (เช่น 16 หรือ 32 ช่อง) องค์ประกอบการออกแบบที่สำคัญ ได้แก่ การปรับสมดุลของนักวิ่ง การระบายอากาศขนาดเล็กแบบอิสระ หมุดดีดตัวออกที่มีเส้นผ่านศูนย์กลางขนาดเล็กที่ออกแบบมาเพื่อป้องกันการเจาะ และการจับคู่พื้นผิวการแยกส่วนที่มีความแม่นยำสูงเพื่อป้องกันแฟลชและการรั่วไหลของก๊าซ มาตรฐานแม่พิมพ์เหล็กและโครงสร้าง
สำหรับหน้าต่างรับชมที่โปร่งใสและกรอบด้านนอกที่มีความมันวาว จะใช้เหล็กเคลือบกระจก S136 และทนทานต่อการกัดกร่อน หลังจากการขัดเงา พื้นผิวจะไม่มีรอยขีดข่วนหรือรูพรุนเล็กๆ น้อยๆ ช่องแม่พิมพ์สำหรับแหล่งเก็บก๊าซ PP ที่หน่วงไฟได้รับการบำบัดด้วยไนไตรด์เพื่อให้ทนทานต่อการกัดเซาะในระยะยาวจากผงหน่วงไฟ ซึ่งจะช่วยยืดอายุการใช้งานของแม่พิมพ์ มุมภายในทั้งหมดมีรัศมีอย่างน้อย R0.3 เพื่อขจัดความเข้มข้นของความเครียดและป้องกันการแตกร้าวระหว่างการตกกระแทก ความแม่นยำในการตัดเฉือนไลน์การตัดถูกควบคุมภายใน 0.01 มม. เพื่อกำจัดแฟลชละเอียด ซึ่งอาจทำให้เกิดช่องว่างในการประกอบมากเกินไปหรือก๊าซรั่ว
การออกแบบระบบระบายความร้อนที่สมดุล
ส่วนประกอบไฟแช็คพลาสติกมีความหนาของผนังเพียง 1.2–2.0 มม. และความสม่ำเสมอของความหนาของผนังถังเก็บก๊าซจะกำหนดประสิทธิภาพการป้องกันการระเบิดโดยตรง แม่พิมพ์ใช้เครือข่ายช่องระบายความร้อนละเอียดที่หนาแน่นซึ่งตั้งอยู่ใกล้กับโพรง ช่องเหล่านี้มีความสมมาตรอย่างสมบูรณ์แบบทั่วทั้งช่องเพื่อให้แน่ใจว่าอัตราการทำความเย็นที่สม่ำเสมอสำหรับทุกส่วน ส่งผลให้มีการหดตัวสม่ำเสมอและไม่มีการเบี่ยงเบนมิติ อุณหภูมิของแม่พิมพ์จะถูกควบคุมตามโซน: 50–55°C สำหรับชิ้นส่วนตกแต่ง ABS และ 30–40°C สำหรับถังเก็บก๊าซ PP ที่หน่วงไฟ อุณหภูมิแม่พิมพ์ที่มากเกินไปทำให้เกิดการหดตัวของการตกผลึกใน PP เพิ่มขึ้น ส่งผลให้ถังเก็บก๊าซมีขนาดเล็กเกินไปและการปิดผนึกที่ไม่ดีซึ่งส่งผลให้เกิดการรั่วไหลของก๊าซ
การออกแบบการระบายอากาศและการดีดออกที่ปรับให้เหมาะสม
ในแม่พิมพ์แบบหลายช่อง แต่ละช่องจะมีช่องระบายอากาศขนาดเล็กอิสระ (ลึก 0.010 มม. กว้าง 2–4 มม.) โดยมีเม็ดมีดระบายอากาศเพิ่มเติมวางอยู่ที่แนวเชื่อม จุดสิ้นสุดการไหล และตำแหน่งซี่โครงที่มีผนังหนา ช่วยให้สามารถอพยพอากาศได้อย่างรวดเร็วในระหว่างการเติมด้วยความเร็วสูง ป้องกันไม่ให้แนวเชื่อมเปราะหรือไหม้เกรียมเฉพาะที่ หมุดกระทุ้งสำหรับชิ้นส่วนขนาดเล็กเหล่านี้มีเส้นผ่านศูนย์กลางเพียง 1–2 มม. และใช้กลยุทธ์การดีดออกแบบหลายจุด หมุดถูกวางตำแหน่งไว้ในพื้นที่ที่มีผนังหนา—หลีกเลี่ยงโซนสุญญากาศที่สำคัญ—และเลื่อนไปในขั้นตอนความเร็วต่ำสองขั้นตอนเพื่อป้องกันรอยเค้น ("ไวท์เทนนิ่ง") หรือการเจาะทะลุที่อาจทำให้เกิดรอยแตกขนาดเล็กได้
ข้อมูลจำเพาะการทำงานของแม่พิมพ์
แม่พิมพ์ที่มีน้ำหนักเบาหลายช่องเหล่านี้ได้รับการออกแบบมาเพื่อใช้กับเครื่องฉีดขึ้นรูปขนาดเล็กที่มีความแม่นยำ (100T–250T) ที่ให้แรงจับยึดที่เพียงพอเพื่อป้องกันการเปิดของแม่พิมพ์และการเกิดแฟลชในระหว่างการฉีดด้วยความเร็วสูง ตรวจสอบการไหลของน้ำในแต่ละช่องระบายความร้อนเพื่อให้แน่ใจว่าไม่มีการอุดตันหรือการรั่วไหล ปรับเทียบระบบป้องกันแม่พิมพ์แรงดันต่ำล่วงหน้า เพื่อให้แม่พิมพ์เปิดโดยอัตโนมัติเมื่อตรวจจับสิ่งตกค้างจากประตูแม้เพียงเล็กน้อย ป้องกันความเสียหายต่อโพรงขนาดเล็กที่มีความแม่นยำ ทำความสะอาดกระบอกสูบอย่างทั่วถึงก่อนแปรรูป PP ทนไฟเพื่อกำจัด ABS หรือ PC ที่หลงเหลืออยู่ ซึ่งจะทำให้คุณสมบัติหน่วงไฟลดลง เปิดแม่พิมพ์เป็นเวลา 20 นาทีเพื่อรักษาอุณหภูมิให้คงที่ก่อนเริ่มทดลองขึ้นรูป
ที่สาม กระบวนการวงจรการฉีดขึ้นรูปที่ได้มาตรฐาน
วงจรการขึ้นรูปที่สมบูรณ์ประกอบด้วยหกขั้นตอน: การหนีบแม่พิมพ์, การฉีดตามขั้นตอน, แรงดันในการจับยึดในระยะเวลาสั้น, การระบายความร้อนอย่างรวดเร็ว, การดีดออกด้วยความเร็วต่ำ และการรวบรวมชิ้นส่วนอัตโนมัติ กลยุทธ์กระบวนการหลักเน้นที่การบรรจุโดยใช้แรงเฉือนต่ำ การบรรจุ/การชดเชยน้อยที่สุด และการควบคุมความเครียดภายในอย่างเข้มงวดเพื่อป้องกันการเกิดรอยแตกร้าวที่มองไม่เห็นในตัวเรือนที่รองรับแรงดัน
การควบคุมอุณหภูมิถังแบบมีฉากที่แม่นยำ
ช่องอากาศและตัวเครื่อง PP ทนไฟ: 190–215°C; อุณหภูมิหัวฉีด: 205°C; อุณหภูมิสูงสุดต้องไม่เกิน 220°C (ความร้อนที่มากเกินไปจะสลายตัวสารเติมแต่งที่หน่วงไฟ และลดความเหนียวของวัสดุลงอย่างมาก ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกหักเมื่อกระแทก)
ชิ้นส่วนตกแต่ง ABS: 170–195°C; อย่างเคร่งครัดไม่เกิน 200°C เพื่อหลีกเลี่ยงการปล่อยสารระเหยที่ระคายเคือง
หน้าต่างโปร่งใสของพีซี: 260–280°C; การไหลไม่เพียงพอที่อุณหภูมิต่ำกว่าทำให้เกิดรอยเชื่อม
การบรรจุด้วยความเร็วสูงแบบปรับความเร็วได้แบบทีละขั้น
ด้วยเส้นทางการไหลของของเหลวที่สั้นสำหรับชิ้นส่วนขนาดเล็กเหล่านี้ จึงมีการใช้กลยุทธ์การบรรจุด้วยความเร็วแปรผันสามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่เกต การบรรจุในคาวิตี้หลักด้วยความเร็วสูง และลดความเร็วด้วยการระบายอากาศที่ส่วนท้ายของเส้นทางการไหล เพื่อสร้างสมดุลความสม่ำเสมอในการเติมในหลายๆ ฟันผุ แรงดันฉีด: 70–95 บาร์; แรงดันที่มากเกินไปทำให้เกิดประกายไฟที่เส้นแยกส่วนสุญญากาศและความเค้นภายในตกค้างสูงภายในชิ้นส่วน แรงดันไม่เพียงพอส่งผลให้แนวเชื่อมหลอมละลายได้ไม่ดี นำไปสู่การแตกร้าวและการรั่วไหลของอากาศในห้องปรับอากาศภายใต้แรงดัน หากความคลาดเคลื่อนของขนาดเกิดขึ้นระหว่างช่องต่างๆ ให้ปรับความเร็วการฉีดอย่างละเอียดในแต่ละขั้นตอนเพื่อให้ได้การบรรจุที่สมดุลทั่วทั้งช่องต่างๆ
แรงกดดันในการถือครองสองขั้นตอนระยะสั้น
ส่วนประกอบที่เบากว่ามีผนังบางและการหดตัวโดยรวมน้อยที่สุด ดังนั้นระยะเวลาในการกดค้างไว้จึงสั้นกว่าที่กำหนดไว้สำหรับตัวเรือนขนาดใหญ่อย่างมาก กระบวนการนี้ใช้ขั้นตอนการยึดสองขั้นตอน: การเติมโพรงอย่างรวดเร็วด้วยแรงดันสูง ตามด้วยการรักษาเสถียรภาพด้วยแรงดันต่ำเพื่อชดเชยการหดตัวเล็กน้อย เวลาจับยึดตั้งไว้ที่ 4–8 วินาทีสำหรับส่วนประกอบที่รองรับแรงดัน (เช่น ช่องอากาศ) และ 3–5 วินาทีสำหรับชิ้นส่วนตกแต่งขนาดเล็ก แรงกดในการจับต้องไม่มากเกินไปเพื่อป้องกัน "รอยสีขาว" หรือรอยแตกขนาดเล็กที่ตำแหน่งหมุดอีเจ็คเตอร์ การอัดวัสดุเกิดขึ้นพร้อมกันในระหว่างขั้นตอนการจับยึด ทำให้วงจรการขึ้นรูปสั้นลง และเพิ่มประสิทธิภาพการผลิตจำนวนมากสำหรับแม่พิมพ์แบบหลายช่อง
การควบคุมการระบายความร้อนและการกำจัดชิ้นส่วน
เวลาในการทำความเย็นถูกกำหนดโดยความหนาของผนัง: 2–3 วินาทีต่อความหนา 1 มม. โดยมีเวลาทำความเย็นมาตรฐานที่ 4–6 วินาทีสำหรับช่องอากาศ 1.5 มม. การระบายความร้อนที่ไม่เพียงพอทำให้เกิดการหดตัวอย่างต่อเนื่องหลังการขึ้นรูป ส่งผลให้ตัวเรือนเสียรูปและซีลประกอบล้มเหลว การเปิดและดีดแม่พิมพ์จะดำเนินการที่ความเร็วต่ำและคงที่ โดยมีถังรวบรวมอัตโนมัติอยู่ใต้แม่พิมพ์เพื่อจับชิ้นส่วน ห้ามจัดการด้วยมือกับส่วนประกอบที่โปร่งใสหรือกันลมเพื่อป้องกันรอยนิ้วมือหรือการปนเปื้อนของน้ำมัน ชิ้นส่วนที่รื้อใหม่จะต้องวางราบบนถาด ห้ามวางซ้อนกันหรืออัดโดยเด็ดขาด เนื่องจากแรงกดบนตัวเครื่องขนาดเล็กแม้เพียงเล็กน้อยก็อาจทำให้เกิดรอยแตกขนาดเล็กที่มองไม่เห็นได้ง่าย
เราเป็นผู้ผลิตการขึ้นรูปชิ้นส่วนไฟแช็คพลาสติก โดยให้การผลิตการขึ้นรูปชิ้นส่วนไฟแช็คพลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนพลาสติกที่มีน้ำหนักเบา คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

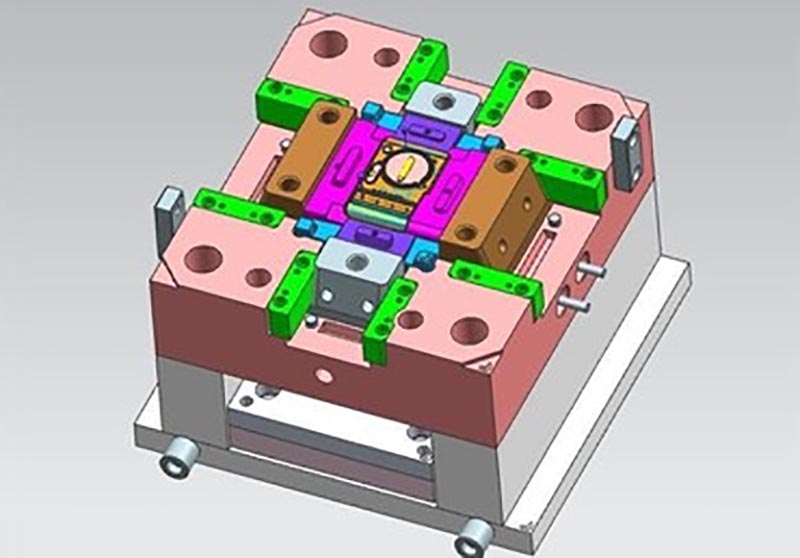
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: การปั้นชิ้นส่วนไฟแช็กพลาสติก, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง