ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


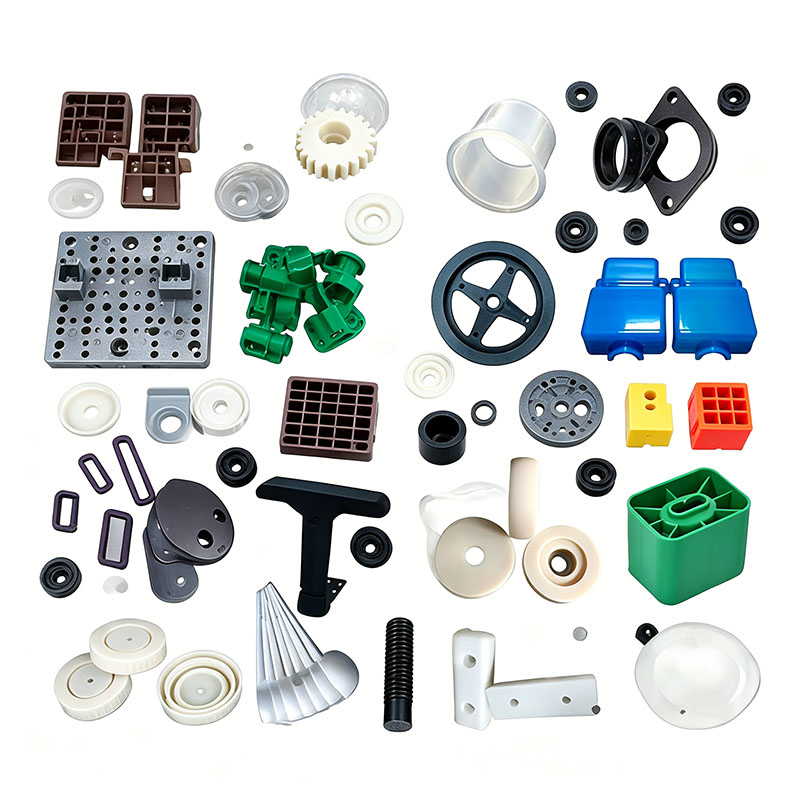
แม่พิมพ์ฉีดพลาสติกชิ้นส่วนเครื่องจักร
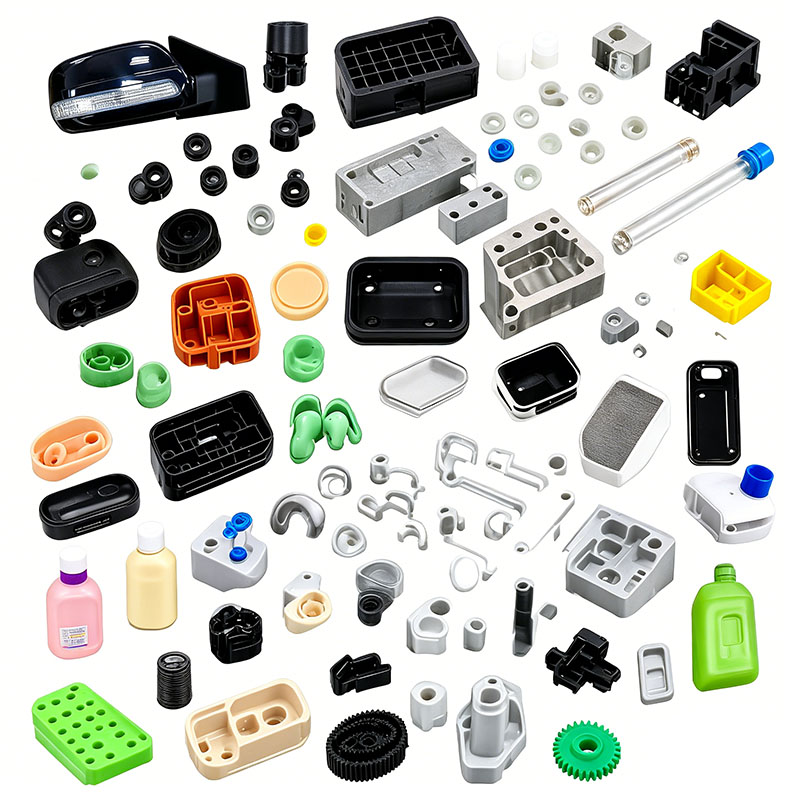
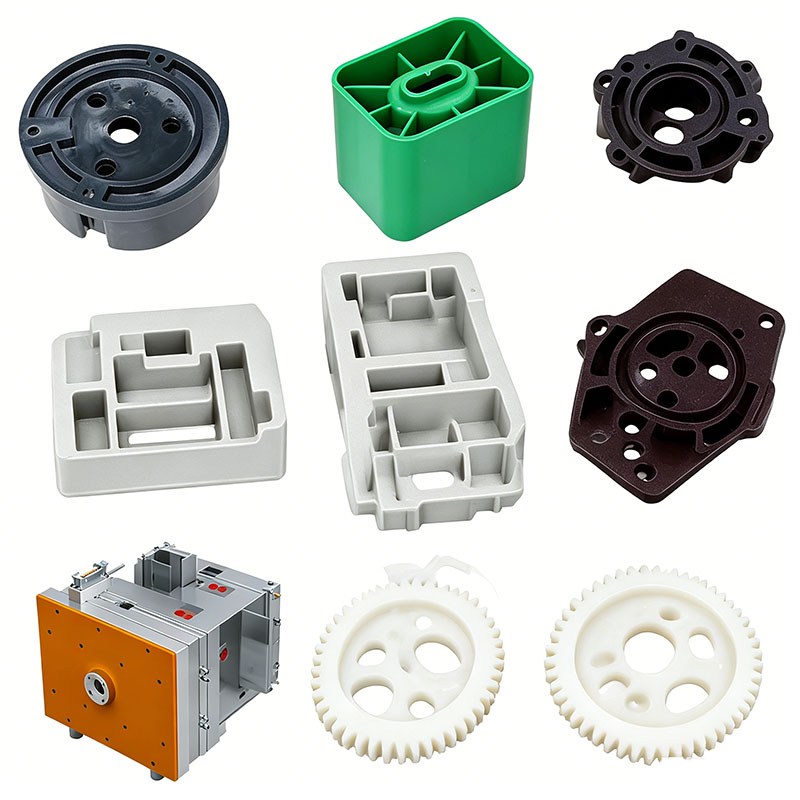
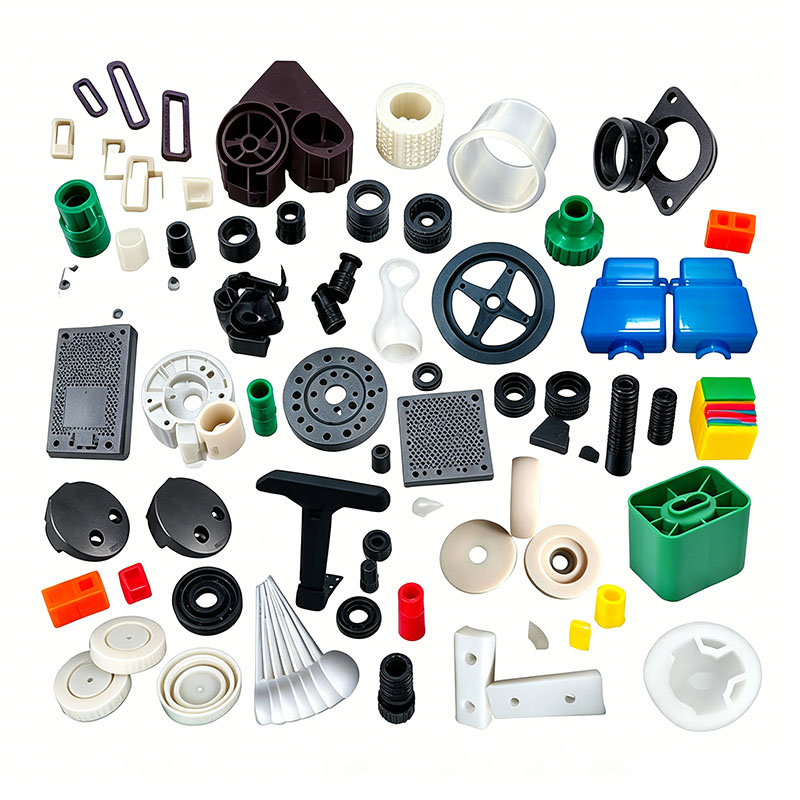
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนเครื่องจักรฉีดพลาสติกได้ เราให้บริการฉีดขึ้นรูปชิ้นส่วนเครื่องฉีดพลาสติกแบบมืออาชีพ และเราเป็นผู้ผลิตชิ้นส่วนเครื่องฉีดพลาสติกแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนเครื่องจักรฉีดพลาสติก โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนเครื่องจักรฉีดพลาสติก เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนเครื่องจักรฉีดพลาสติกคุณภาพสูงตามความต้องการ เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนเครื่องจักรฉีดพลาสติก เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
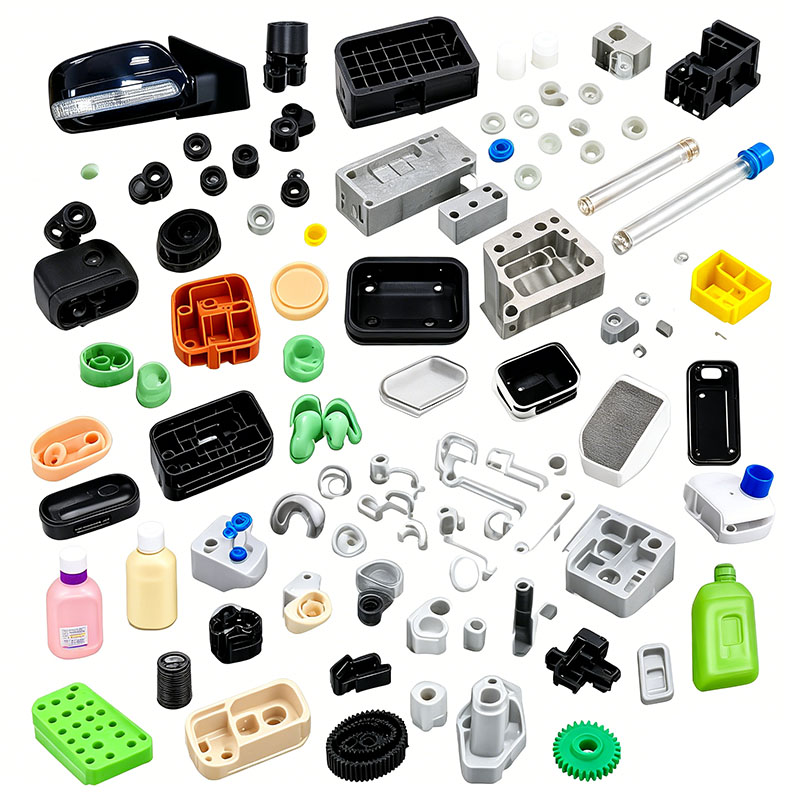
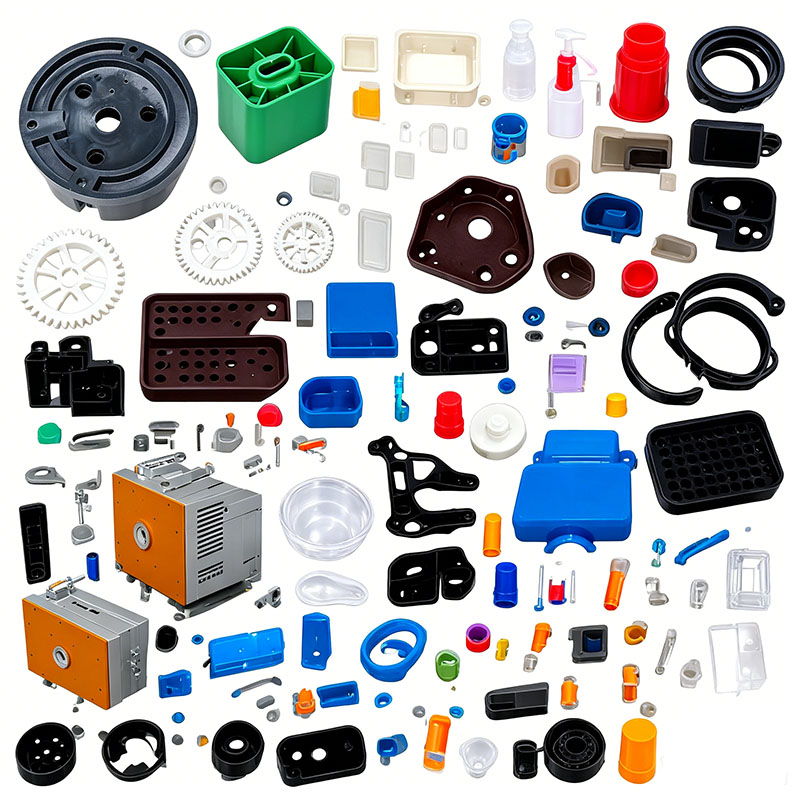
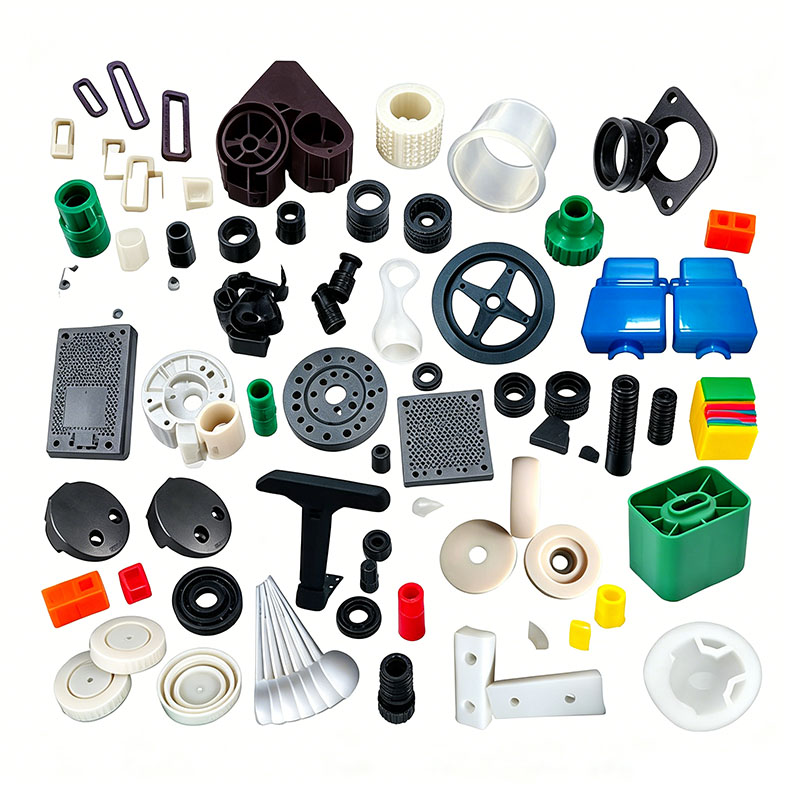
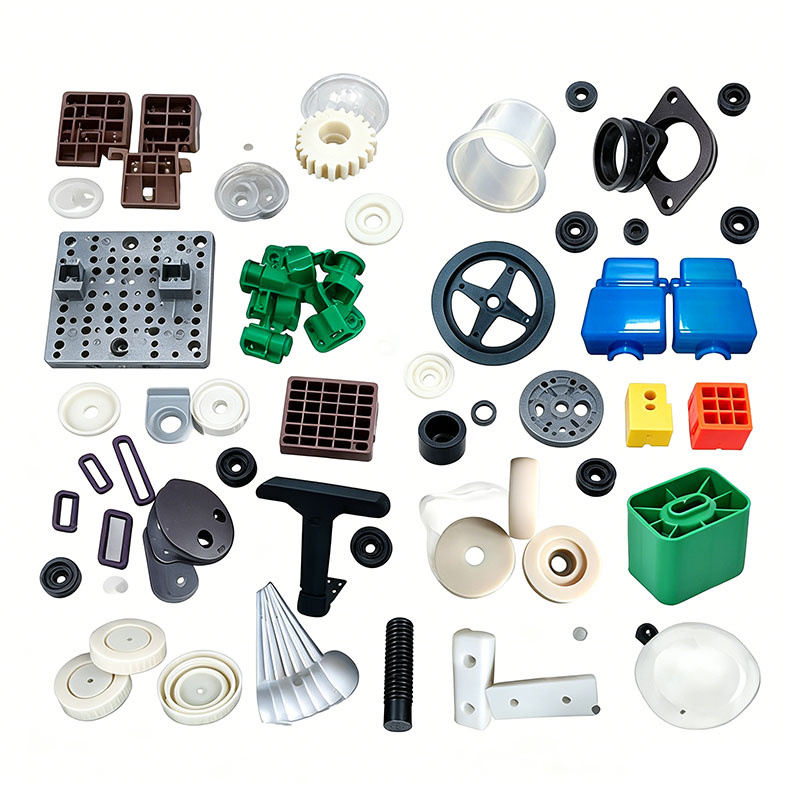
ส่วนประกอบพลาสติกสำหรับเครื่องฉีดขึ้นรูป ได้แก่ แผงป้องกันภายนอก ตัวป้องกันสำหรับชุดไฮดรอลิก/มอเตอร์ ตัวเรือนไฟฟ้าที่หน่วงไฟ เคสแผงการทำงาน ที่จับที่ทนทานต่อการสึกหรอ ขั้วต่อน้ำหล่อเย็น แผ่นกั้นนิรภัย ฝาครอบกันฝุ่นสำหรับกรวยวัสดุ และฐานลิมิตสวิตช์ ชิ้นส่วนเหล่านี้ทำงานในสภาพแวดล้อมที่มีละอองน้ำมันอุณหภูมิสูง การสัมผัสน้ำมันไฮดรอลิก การสั่นสะเทือน และการกระจายความร้อนจากอุปกรณ์ ชิ้นส่วนไฟฟ้าต้องการคุณสมบัติหน่วงการติดไฟและฉนวน ในขณะที่ชิ้นส่วนโครงสร้างต้องการความต้านทานน้ำมัน ความต้านทานการสั่นสะเทือน และความเสถียรของมิติ วัสดุหลัก ได้แก่ ABS ทนไฟ, PA6 เสริมแรง, โลหะผสม PP, PC/ABS แบบดัดแปลง และ POM ที่ทนทานต่อการสึกหรอ กระบวนการขึ้นรูปมุ่งเน้นไปที่ตัวบ่งชี้ประสิทธิภาพที่สำคัญ 5 ประการ ได้แก่ ความต้านทานต่อน้ำมันเครื่อง ความเค้นภายในต่ำ สารหน่วงไฟที่เสถียร ความต้านทานการสึกหรอ (โดยไม่เสียรูป) และความต้านทานต่ออุณหภูมิสูง แนวทางการผลิตครอบคลุมขั้นตอนการทำงานทั้งหมด รวมถึงการปรับสภาพวัตถุดิบ การออกแบบแม่พิมพ์ พารามิเตอร์การฉีดขึ้นรูป หลังการประมวลผล และการควบคุมข้อบกพร่อง
I. ประเด็นสำคัญสำหรับการเลือกวัสดุและการปรับสภาพล่วงหน้า
1. การเลือกและการจำแนกประเภทวัสดุ
1) แผงการทำงานและฝาครอบเครื่องจักรภายนอก: โลหะผสม PC/ABS—ให้การทนความร้อน ทนต่อแรงกระแทก และความสามารถในการทาสี ทนทานต่ออุณหภูมิพื้นผิวสูงและต้านทานการแตกร้าวภายใต้การสั่นสะเทือนเป็นเวลานาน
2) ตัวเรือนกล่องควบคุมไฟฟ้า กล่องป้องกันสายไฟ และฐานสวิตช์: ABS-V0 ทนไฟ มีคุณสมบัติเป็นฉนวนเพื่อป้องกันการลัดวงจร และเป็นไปตามมาตรฐานความปลอดภัยทางไฟฟ้าสำหรับเครื่องมือกล
3) ด้ามจับ คลิป ตัวเลื่อน และอุปกรณ์เชื่อมต่อแบบสวมเร็วที่ทนทานต่อการสึกหรอ: PA6 และ POM ที่เสริมด้วยใยแก้ว - ค่าสัมประสิทธิ์แรงเสียดทานต่ำ ทนต่อการสึกหรอ และต้านทานน้ำมันไฮดรอลิก ทนทานต่อรอบการเปิด/ปิดนับหมื่นครั้งโดยไม่มีการสึกหรอมากนัก
4) แผ่นกันฝุ่นและแผ่นกั้นเครื่องจักรขนาดใหญ่: PP ดัดแปลงที่มีความแข็งแกร่งสูง—ต้นทุนต่ำ ทนทานต่อน้ำมันตัดที่เป็นกรด/ด่าง และรอบการขึ้นรูปสั้น
5) หน้าต่างดูความปลอดภัยที่โปร่งใส: PC ที่รับแรงกระแทกสูง—ป้องกันการกระเด็นของวัสดุหลอมเหลวที่อุณหภูมิสูงจากสกรู
การควบคุมที่เข้มงวดในการรีไซเคิลวัสดุ: ห้ามเติมการลับคม (เศษสปรู/เศษรันเนอร์) โดยเด็ดขาดสำหรับชิ้นส่วนไฟฟ้าที่หน่วงไฟและส่วนประกอบรับน้ำหนักที่ทนทานต่อการสึกหรอ เนื่องจากการลับคมจะทำให้ระบบหน่วงการติดไฟลดลง และลดความแข็งแรงในการสึกหรอลงอย่างมาก สำหรับตัวป้องกันภายนอก อัตราส่วนการบดซ้ำจะต้องอยู่ที่ ≤10% และผสมกับวัสดุบริสุทธิ์ประเภทเดียวกันเท่านั้น เมื่อผสมวัสดุ ต้องเติมสารปล่อยเชื้อราที่ต้านทานน้ำมัน การเคลื่อนตัวต่ำ และมาสเตอร์แบทช์ที่ต้านทานการเสื่อมสภาพด้วยความร้อน เพื่อให้ทนทานต่อการสัมผัสอุณหภูมิสูงและน้ำมันไฮดรอลิกเป็นเวลานาน ดังนั้นจึงป้องกันปัญหาต่างๆ เช่น การหลั่งของน้ำมัน พื้นผิวทำให้ขาวขึ้น และการเปราะ วัตถุดิบที่หน่วงไฟ ไนลอนเสริมใยแก้ว และพลาสติกมาตรฐานต้องผสมและเก็บในถังแยกกัน ห้ามปนเปื้อนข้ามวัสดุโดยเด็ดขาด
2. ประเด็นสำคัญสำหรับการดำเนินการผสม
ใช้เครื่องผสมแนวตั้งที่ความเร็วต่ำ (ต่ำกว่า 300 รอบต่อนาที) เป็นเวลา 6-12 นาที อย่าผสมไนลอนเสริมใยแก้วด้วยความเร็วสูง เนื่องจากอาจทำให้เส้นใยแก้วแตกและลดความแข็งแกร่งได้ สำหรับ ABS ที่หน่วงไฟ ให้หลีกเลี่ยงการเสียดสีเป็นเวลานานซึ่งก่อให้เกิดความร้อน เนื่องจากอาจทำให้สารหน่วงไฟสลายตัวก่อนเวลาอันควรและสูญเสียประสิทธิภาพ เมื่อการผสมเสร็จสมบูรณ์ ให้ปิดภาชนะผสมเพื่อป้องกันวัตถุดิบจากการปนเปื้อนจากละอองน้ำมันและฝุ่นในโรงงาน
3. มาตรฐานการอบแห้งและการลดความชื้นที่เข้มงวด
PC, PC/ABS และ PA6+GF มีความสามารถในการดูดความชื้นสูง การขึ้นรูปที่มีความชื้นมากเกินไปทำให้เกิด "เส้นสีเงิน" และช่องว่างภายใน ทำให้ชิ้นส่วนแตกตามช่องว่างเหล่านี้เมื่อได้รับความเครียดหรือการสั่นสะเทือน
แผง PC/ABS: การอบแห้งด้วยลมร้อนที่ 90°C เป็นเวลา 4–5 ชั่วโมง (ความชื้น ≤0.04%);
ชิ้นส่วนที่ทนทานต่อการสึกหรอของใยแก้ว PA6: อบแห้งแบบลดความชื้นที่อุณหภูมิ 110°C นานกว่า 4 ชั่วโมง; วัสดุจะต้องแห้งอีกครั้งหากเครื่องไม่ได้ใช้งานนานกว่า 30 นาที
ABS ทนไฟ: อบแห้งที่ 80°C เป็นเวลา 3 ชั่วโมง;
PP: อบแห้งที่อุณหภูมิ 60°C เป็นเวลา 1 ชั่วโมง เพื่อขจัดความชื้นเฉพาะช่วงฤดูฝน ไม่จำเป็นต้องอบแห้งเพื่อการผลิตมาตรฐาน
หลังจากการอบแห้ง ให้ขนส่งวัสดุไปยังเครื่องจักรผ่านท่อที่ปิดสนิทเพื่อป้องกันการดูดซึมความชื้นหรือละอองน้ำมันจากอากาศในโรงงานอีกครั้ง
ครั้งที่สอง ประเด็นสำคัญสำหรับการออกแบบและการผลิตแม่พิมพ์
ชิ้นส่วนที่ฉีดขึ้นรูปแบ่งออกเป็นสองประเภท: โครงสร้างป้องกันผนังบางขนาดใหญ่ และส่วนประกอบโครงสร้างขนาดเล็กที่ทนทานต่อการสึกหรอ การออกแบบแม่พิมพ์มุ่งเน้นไปที่ความต้านทานการสึกหรอและการกัดเซาะ การระบายความร้อนที่สมดุล การป้องกันน้ำมันไหลออกมา และความสามารถในการดีดออกที่มีความแข็งแรงสูง **การเลือกเหล็กแม่พิมพ์**
สำหรับโพรงของ PC/ABS และตัวเรือน ABS ที่ทนไฟ จะมีการเลือกเหล็กชุบแข็งสำเร็จรูปชนิดขัดกระจก 718H เพื่อให้แน่ใจว่าพื้นผิวเรียบเหมาะสำหรับการทาสี แม่พิมพ์สำหรับไนลอนเสริมใยแก้วและชิ้นส่วนที่ทนทานต่อการสึกหรอ POM ผ่านการไนไตรด์เพื่อให้ทนทานต่อการสึกกร่อนอย่างต่อเนื่องจากเส้นใยแก้วและตัวเติมแข็ง จึงช่วยยืดอายุการใช้งาน เหล็กกระจกที่ทนต่อการกัดกร่อน S136 ใช้สำหรับฐานสวิตช์ที่มีความแม่นยำขนาดเล็กเพื่อต้านทานการกัดกร่อนจากของไหลไฮดรอลิกและความชื้น มุมทั้งหมดมีการออกแบบรัศมี (R-fillets) เพื่อขจัดความเข้มข้นของความเครียดและป้องกันการแตกร้าวที่เกิดจากการสั่นสะเทือนของอุปกรณ์
**การออกแบบระบบทำความเย็น (กุญแจสำคัญในการควบคุมการบิดเบี้ยวและข้อบกพร่องของพื้นผิว)**
ผนังตัวเรือนมีความหนา 1.8–2.5 มม. ในขณะที่ปุ่มยึดและโครงมีความหนา 4–6 มม. การเปลี่ยนแปลงของความหนาอย่างมีนัยสำคัญสามารถนำไปสู่การบิดเบี้ยวและข้อบกพร่องของพื้นผิว เช่น "การบาน" (การหลั่งของน้ำมัน/สารเติมแต่ง) ได้อย่างง่ายดาย แม่พิมพ์ใช้ช่องระบายความร้อนตามรูปแบบ โดยมีแกนระบายความร้อนแบบเกลียวติดตั้งอยู่ในปุ่มที่มีผนังหนาเพื่อให้มั่นใจในการระบายความร้อนที่สมดุล อุณหภูมิของแม่พิมพ์ถูกควบคุมตามโซน: 70–80°C สำหรับ PC/ABS; 50–60°C สำหรับ ABS ทนไฟ; 80–90°C สำหรับไนลอนใยแก้ว และ 30–40°C สำหรับตัวเรือน PP ที่ดัดแปลง อุณหภูมิแม่พิมพ์ที่สูงสำหรับไนลอนจะเพิ่มความเป็นผลึก เพิ่มการสึกหรอและต้านทานน้ำมัน อุณหภูมิที่สูงสำหรับพีซีจะช่วยลดความเครียดภายใน ป้องกันการแตกร้าวในสภาพแวดล้อมการทำงานที่มีอุณหภูมิสูง
**การเพิ่มประสิทธิภาพการระบายอากาศและการดีดออก**
ตัวเรือนขนาดใหญ่เกี่ยวข้องกับเส้นทางการไหลของของเหลวที่ยาว ช่องระบายอากาศแบบต่อเนื่อง (ลึก 0.012–0.015 มม.) ได้รับการตัดเฉือนรอบๆ แนวแยกส่วนเพื่อระบายก๊าซสลายตัวที่อุณหภูมิสูง ช่วยป้องกันจุดดำและกลิ่น สำหรับแถบเลื่อนที่ทนทานต่อการสึกหรอและฐานที่มีความแม่นยำขนาดเล็กซึ่งมีโครงหนาแน่น หมุดดีดตัวแบบสมมาตรหลายจุดและตัวดีดปลอกแขนถูกนำมาใช้เพื่อป้องกันการเสียรูปหรือเครื่องหมายความเค้น ("การฟอกขาว") ที่เกิดจากแรงดีดตัวที่ไม่สม่ำเสมอ มีการเพิ่มบล็อกดีดตัวออกเสริมสำหรับแผ่นกั้นเพื่อความปลอดภัยที่บางเฉียบ เพื่อป้องกันการโค้งงอระหว่างการถอดชิ้นส่วน
**ข้อมูลจำเพาะในการติดตั้งและประกอบแม่พิมพ์**
แม่พิมพ์สำหรับตัวเรือนขนาดใหญ่ได้รับการออกแบบสำหรับเครื่องฉีดขึ้นรูป 400T–700T; แผ่นยึดถูกขันให้แน่นอย่างสม่ำเสมอเพื่อป้องกันการกะพริบอย่างกว้างขวางในระหว่างการฉีดแรงดันสูง ติดตั้งเครื่องตรวจจับการไหลในวงจรน้ำทั้งหมดเพื่อให้แน่ใจว่าการไหลไม่มีสิ่งกีดขวาง ปรับเทียบการป้องกันแม่พิมพ์แรงดันต่ำเพื่อป้องกันไม่ให้วัสดุป่วงที่ตกค้างสร้างความเสียหายให้กับโพรงแม่พิมพ์ และทำการทดสอบการรั่วซึมของจุดต่อน้ำอย่างครอบคลุม เพื่อป้องกันความชื้นปนเปื้อนกับของเหลวที่หลอมละลายและทำให้เกิดฟองอากาศ ก่อนที่จะผลิตชิ้นส่วนที่ทนไฟ ให้ทำความสะอาดกระบอกสูบและแม่พิมพ์อย่างทั่วถึงเพื่อกำจัดวัสดุที่ตกค้างจากการวิ่งครั้งก่อน
ที่สาม ประเด็นสำคัญของกระบวนการฉีดขึ้นรูป
แกนกระบวนการ: อุณหภูมิต่ำและแรงเฉือนต่ำ แรงกดยึดตามขั้นตอน และการระบายความร้อนที่เพียงพอ ปรับสมดุลความเสถียรในการหน่วงไฟ ความต้านทานการสึกหรอ และความต้านทานต่อน้ำมันและการสั่นสะเทือน
การควบคุมอุณหภูมิของถังแบ่งโซนอย่างแม่นยำ
แผงควบคุม PC/ABS: 190–250°C; หัวฉีดมีอุณหภูมิต่ำกว่า 260°C (ความร้อนที่มากเกินไปทำให้เกิดการเสื่อมสภาพและลดความต้านทานความร้อน)
ตัวเรือนอิเล็กทรอนิกส์ ABS ทนไฟ: 170–220°C; สูงสุด 230°C (อุณหภูมิสูงทำลายระบบกันไฟ ทำให้สูญเสียคุณสมบัติทนไฟ)
ชิ้นส่วนที่ทนต่อการสึกหรอ PA6 เสริมใยแก้ว: 230–260°C; ไม่เกิน 270°C (การสลายตัวของไนลอนทำให้เกิดช่องว่างและความแข็งแรงลดลงอย่างมาก)
ฝาครอบป้องกัน PP แบบดัดแปลง: 190–220°C
การควบคุมการเติมการฉีดแบบทีละขั้นตอน
ฝาครอบป้องกันขนาดใหญ่ใช้การเติมด้วยความเร็วหลายระดับสามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่ประตู การเติมด้วยความเร็วปานกลางถึงสูงในส่วนตรงกลาง และความเร็วที่ลดลงที่แนวเชื่อมส่วนปลาย เพื่อลดความเค้นเฉือนภายในและป้องกันการแตกร้าวที่เกิดจากการหมุนเวียนด้วยความร้อน ชิ้นส่วนไนลอนทนต่อการสึกหรอขนาดเล็กจะถูกเติมด้วยความเร็วคงที่ต่ำถึงปานกลางเพื่อลดการสัมผัสของเส้นใยและปรับปรุงความเรียบของพื้นผิวที่สึกหรอ แรงดันฉีด: 85–120 บาร์; แรงดันที่ไม่เพียงพอส่งผลให้เกิดรอยเชื่อมที่อ่อนแอมีแนวโน้มที่จะแตกหักภายใต้การสั่นสะเทือน ในขณะที่แรงดันที่มากเกินไปจะทำให้เกิดความเครียดภายในสูง นำไปสู่การฟอกสีฟันและการแตกร้าวเมื่อสัมผัสกับน้ำมันไฮดรอลิก
แรงกดค้างไว้สองระดับ
วัสดุที่เป็นผลึก เช่น PP และ PA6 มีการหดตัวอย่างมีนัยสำคัญ กำหนดระดับแรงกดในการถือครองหลักและรองเพื่อชดเชยสิ่งนี้ เวลาในการยึดคือ 6–10 วินาทีสำหรับฝาครอบผนังบาง และ 15–22 วินาทีสำหรับฐานป้องกันการสึกหรอผนังหนาและฉากยึดเพื่อขจัดรอยจมบนพื้นผิว การทำให้เป็นพลาสติกของวัสดุ (การฟื้นตัว) เกิดขึ้นพร้อมกันในระหว่างขั้นตอนการจับยึดเพื่อลดรอบการขึ้นรูป ข้อมูลจำเพาะการทำความเย็นและการถอดชิ้นส่วน
ตั้งเวลาทำความเย็นไว้ที่ 3–5 วินาทีต่อความหนาของผนัง 1 มม. ชิลด์หนา 2 มม. ใช้เวลาทำความเย็น 9–12 วินาที การระบายความร้อนที่ไม่เพียงพอทำให้เกิดการเสียรูปอย่างต่อเนื่องเมื่อชิ้นส่วนพลาสติกสัมผัสกับอุณหภูมิของอุปกรณ์ที่สูงและการปนเปื้อนของน้ำมันในภายหลัง การเปิดและการดีดออกของแม่พิมพ์จะต้องดำเนินการด้วยความเร็วที่ช้าและคงที่ ชิ้นส่วนจะถูกถอดออกด้วยแขนหุ่นยนต์และวางราบบนโต๊ะฟิกซ์เจอร์ ห้ามซ้อนหรือบีบอัดชิ้นส่วนพลาสติกที่ร้อนเพื่อป้องกันการบิดงอถาวร
IV. การประมวลผลภายหลัง การสร้างรูปร่าง และการตัดเฉือนเสริม
ชิ้นส่วนที่ฉีดขึ้นรูปมักสัมผัสกับน้ำมัน เสี้ยนที่พื้นผิวและความเค้นตกค้างอาจทำให้อายุการใช้งานสั้นลงอย่างมาก ดังนั้นจึงต้องไม่ข้ามขั้นตอนหลังการประมวลผล
การตัดขอบประตูและเสี้ยน
ใช้เครื่องตัดเพื่อตัดแต่งฟลัชประตูวิ่งเย็นขนาดใหญ่ ใช้ดอกเจียรเพชรเพื่อขจัดแสงวาบละเอียดออกจากพื้นผิวเลื่อนและบริเวณที่ติดแน่นอย่างแม่นยำ เพื่อให้มั่นใจถึงการเคลื่อนไหวที่ราบรื่นโดยไม่ต้องติดขัด ตรวจสอบให้แน่ใจว่าภายในตัวเรือนไฟฟ้าไม่มีเสี้ยนแหลมคม เพื่อป้องกันความเสียหายต่อฉนวนสายไฟ ไนลอนเสริมใยแก้วแข็งเกินไปสำหรับกระดาษทรายมาตรฐาน ใช้ดอกเจียรแบบพิเศษในการขัด
การหลอมเพื่อบรรเทาความเครียด
ก่อนทาสี PC/ABS และชิ้นส่วนเครื่องสำอาง ABS และตัวเรือนไฟฟ้าที่ทนไฟ ผ่านการอบอ่อนด้วยอุณหภูมิคงที่ในเตาอบที่อุณหภูมิ 70°C เป็นเวลา 2-3 ชั่วโมง สิ่งนี้จะค่อยๆ คลายความเครียดภายใน ป้องกันการหลุดลอกของสีหรือการแตกร้าวของตัวเรือนที่เกิดจากอุณหภูมิการทำงานที่สูงและการสัมผัสน้ำมัน โล่ PP ไม่จำเป็นต้องมีการหลอม ชิ้นส่วนไนลอนใยแก้วขนาดเล็กอาจผ่านการอบอ่อนด้วยอุณหภูมิต่ำและระยะเวลาสั้นๆ เพื่อปรับปรุงความต้านทานต่อน้ำมัน ชิลด์ที่บิดเบี้ยวเล็กน้อยจะมีรูปทรงด้วยความร้อนในส่วนควบที่เป็นโลหะ เพื่อให้มั่นใจว่ามีช่องว่างในการประกอบสม่ำเสมอ
การรักษาพื้นผิว
ฝาครอบป้องกันอาจเคลือบด้วยสีอุตสาหกรรมทนน้ำมัน ก่อนการเคลือบ ให้ใช้การทำความสะอาดแบบไฟฟ้าสถิตเพื่อขจัดคราบน้ำมัน ฝุ่น และสารกำจัดเชื้อราที่ตกค้าง หน้าต่างดูพีซีแบบโปร่งใสผ่านการชุบแข็งด้วยรังสี UV เพื่อป้องกันรอยขีดข่วนด้วยวัสดุหลอมเหลวที่อุณหภูมิสูง หลังจากการบด ชิ้นส่วนไฟฟ้าที่หน่วงไฟจะผ่านการทดสอบสุ่มตัวอย่างสำหรับฉนวนและสารหน่วงไฟ เฉพาะชิ้นส่วนที่เข้ากันได้เท่านั้นที่จะไปยังขั้นตอนต่อไป ละอองน้ำมันจะถูกแยกออกทั่วทั้งโรงงานเพื่อป้องกันการปนเปื้อนของน้ำมันก่อนเวลาอันควรของชิ้นส่วนกึ่งสำเร็จรูป V. จุดควบคุมที่สำคัญสำหรับข้อบกพร่องทั่วไป
ความล้มเหลวในการหน่วงไฟในเรือนไฟฟ้า: วัสดุหน่วงไฟผสมกับการลับคมหรือความร้อนสูงเกินไปของถัง; ประมวลผลวัสดุหน่วงไฟแยกกันและควบคุมขีดจำกัดบนของอุณหภูมิการประมวลผลอย่างเคร่งครัด
การฟอกสี/การสึกหรอก่อนกำหนดบนแถบเลื่อนที่ทนทานต่อการสึกหรอ: ความล้มเหลวในการใช้ไนลอนเสริมใยแก้วหรือ POM หรือการตกผลึกไม่เพียงพอเนื่องจากอุณหภูมิแม่พิมพ์ต่ำ เปลี่ยนวัสดุและเพิ่มอุณหภูมิแม่พิมพ์
การฟอกขาวและการแตกร้าวของชิ้นส่วนพลาสติกเมื่อสัมผัสกับน้ำมันไฮดรอลิก: ความเครียดภายในที่มากเกินไปหรือการทำให้วัตถุดิบแห้งไม่เพียงพอ เพิ่มขั้นตอนการหลอมและทำให้วัตถุดิบแห้งอย่างเคร่งครัด
การบิดเบี้ยวและการวางแนวที่ไม่ถูกต้องของตัวป้องกันตัวเครื่อง: ช่องระบายความร้อนไม่สมมาตรหรืออุณหภูมิแม่พิมพ์สูงเกินไปสำหรับ PP; ปรับให้เหมาะสมสำหรับการระบายความร้อนแบบสมมาตรและดำเนินการปรับรูปร่างด้วยความร้อนหลังการขึ้นรูป
ฟองอากาศภายในในหน้าต่างดูที่โปร่งใส: การลดความชื้นของพีซีไม่เพียงพอ ขยายเวลาการลดความชื้น/การอบแห้งที่อุณหภูมิ 110°C และให้แน่ใจว่าถังบรรจุถูกปิดผนึกไว้จากความชื้น
เราคือผู้ผลิตแม่พิมพ์ชิ้นส่วนเครื่องจักรฉีดพลาสติก ให้บริการผลิตแม่พิมพ์ชิ้นส่วนเครื่องจักรฉีดพลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนเครื่องจักรฉีดพลาสติก คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

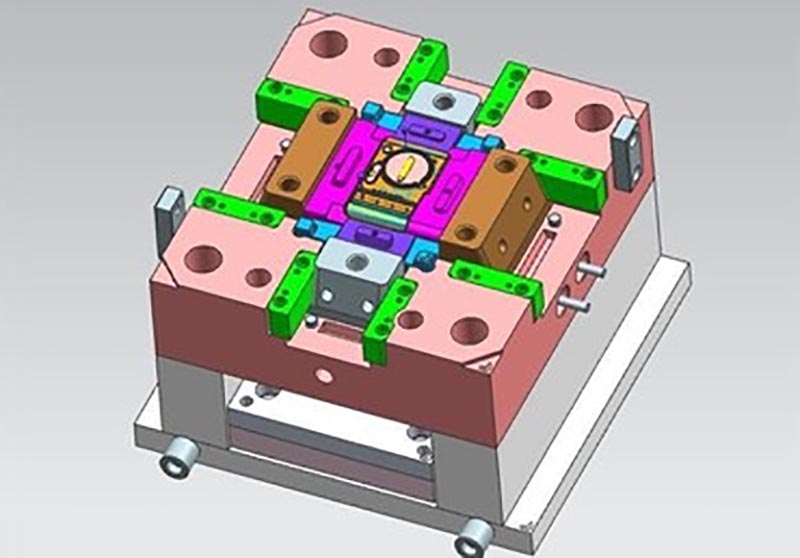
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: แม่พิมพ์ชิ้นส่วนเครื่องจักรฉีดพลาสติก จีน ผู้ผลิต ผู้จัดจำหน่าย โรงงาน กำหนดเอง ขายส่ง ซื้อ คุณภาพ ขายล่าสุด ทำในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง