ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


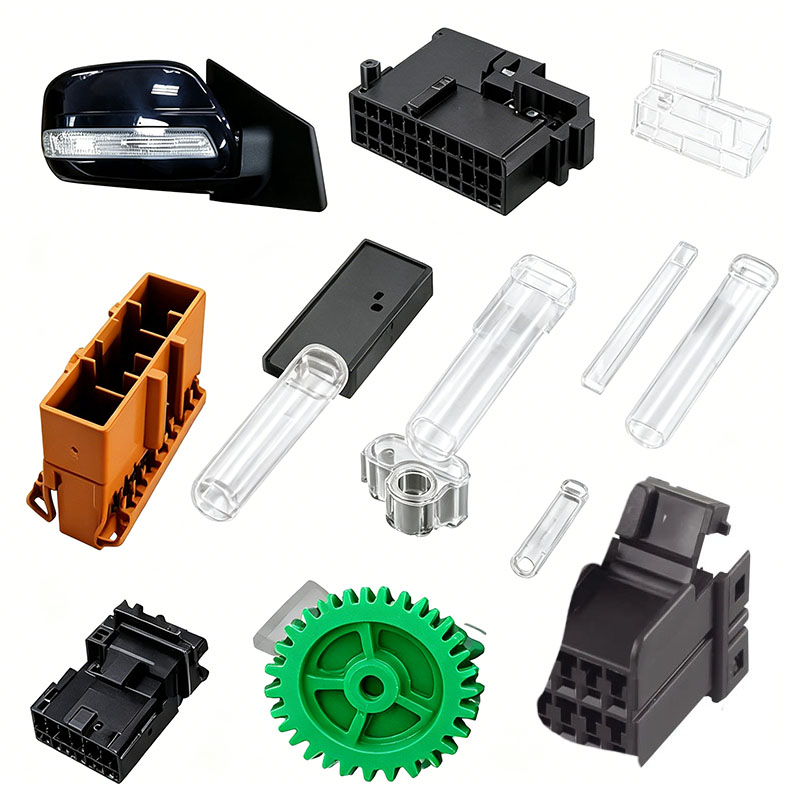
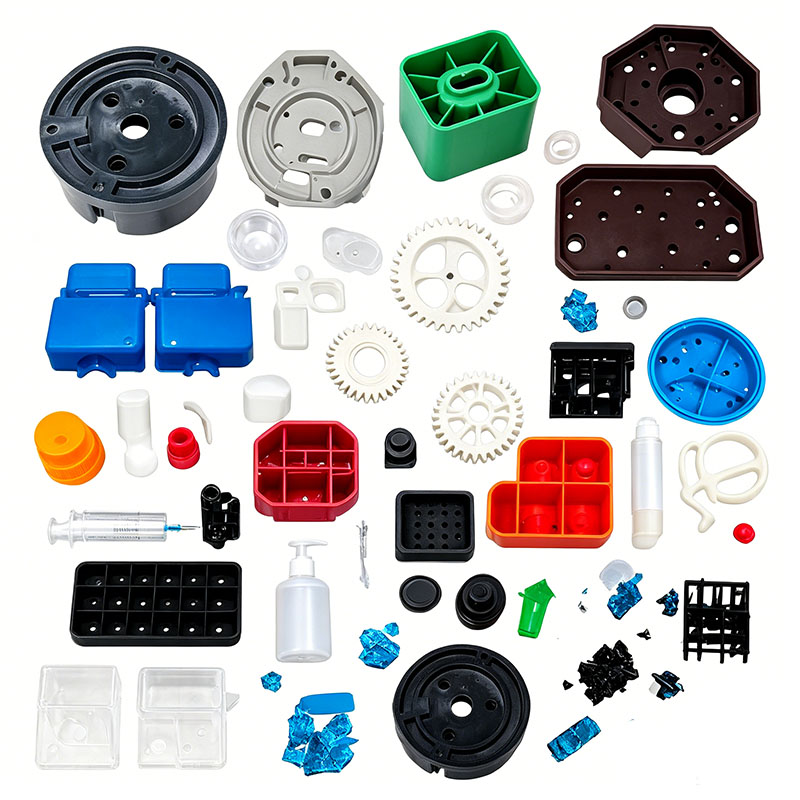
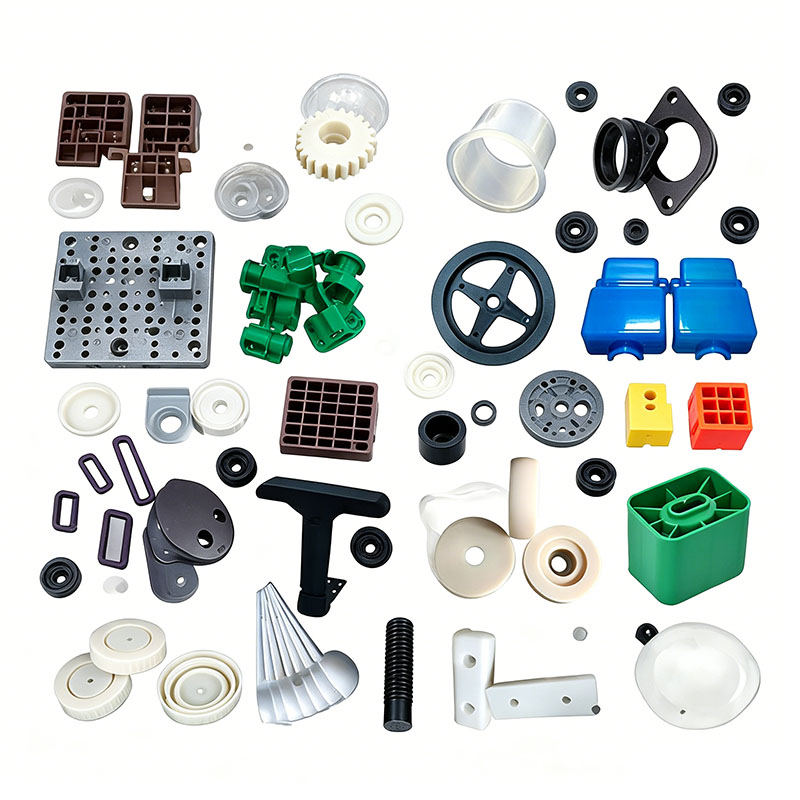
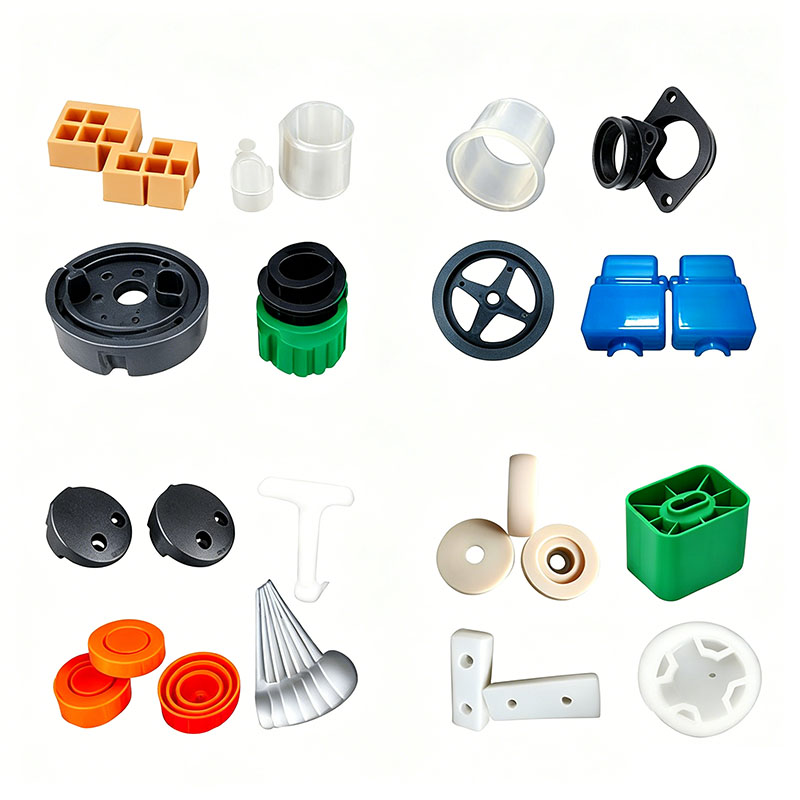
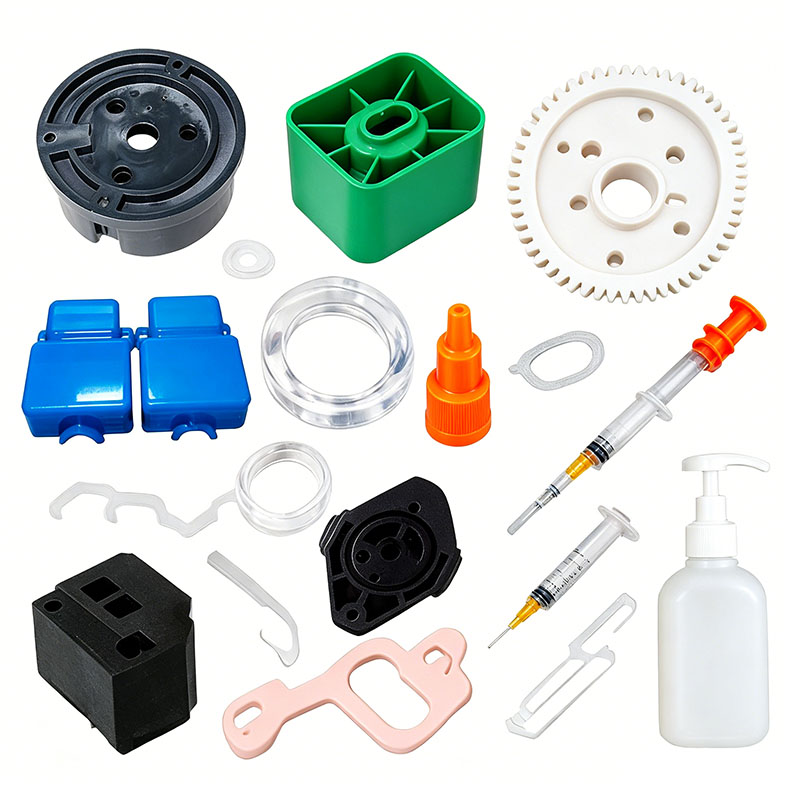
การขึ้นรูปชิ้นส่วนตู้เย็นพลาสติก
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนตู้เย็นพลาสติกได้ เราให้บริการการขึ้นรูปแบบชิ้นส่วนตู้เย็นพลาสติกแบบมืออาชีพ และเราเป็นผู้ผลิตการขึ้นรูปแบบชิ้นส่วนตู้เย็นพลาสติกแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนตู้เย็นพลาสติก โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนพลาสติกตู้เย็น เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตู้เย็นพลาสติกคุณภาพสูงที่ปรับแต่งตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของพวกเขา ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตู้เย็นพลาสติก เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
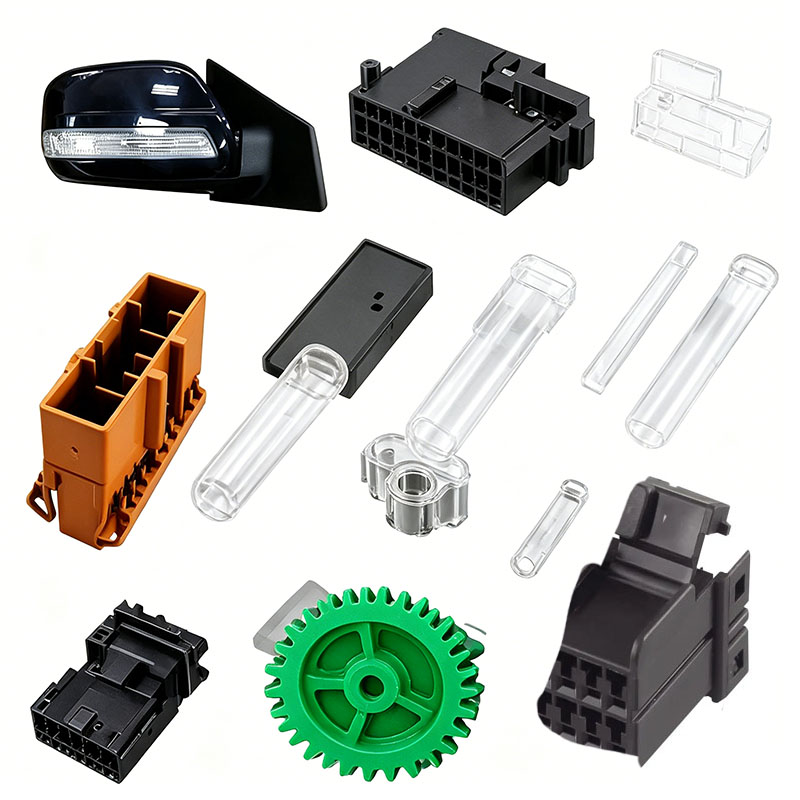
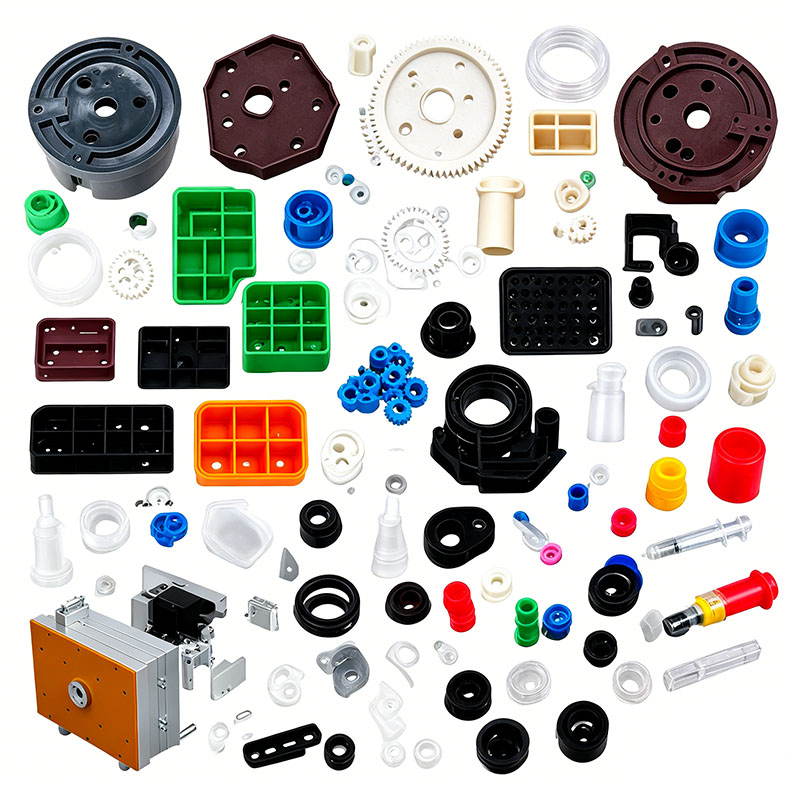
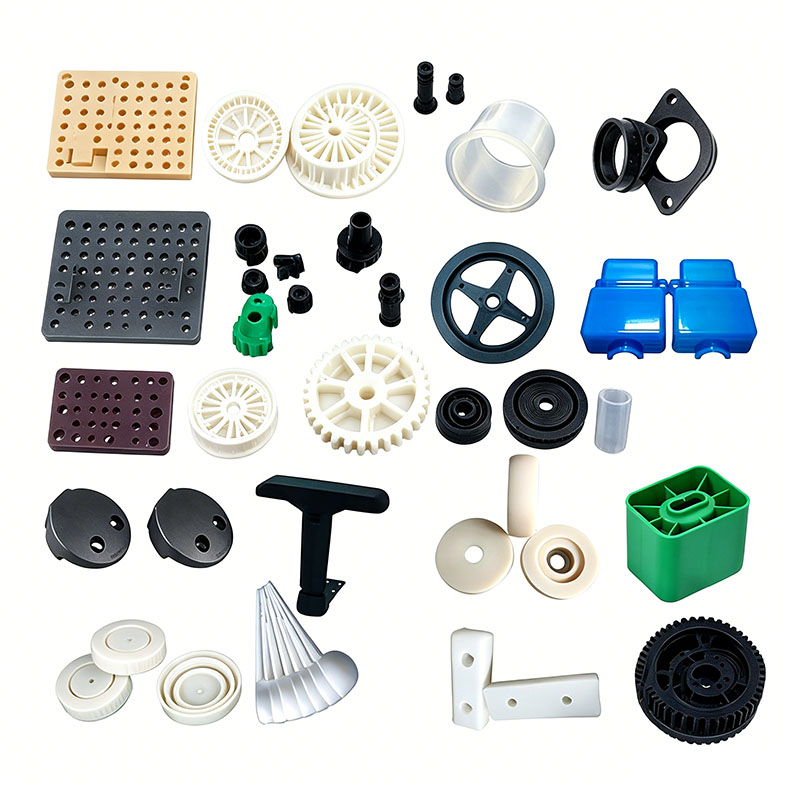
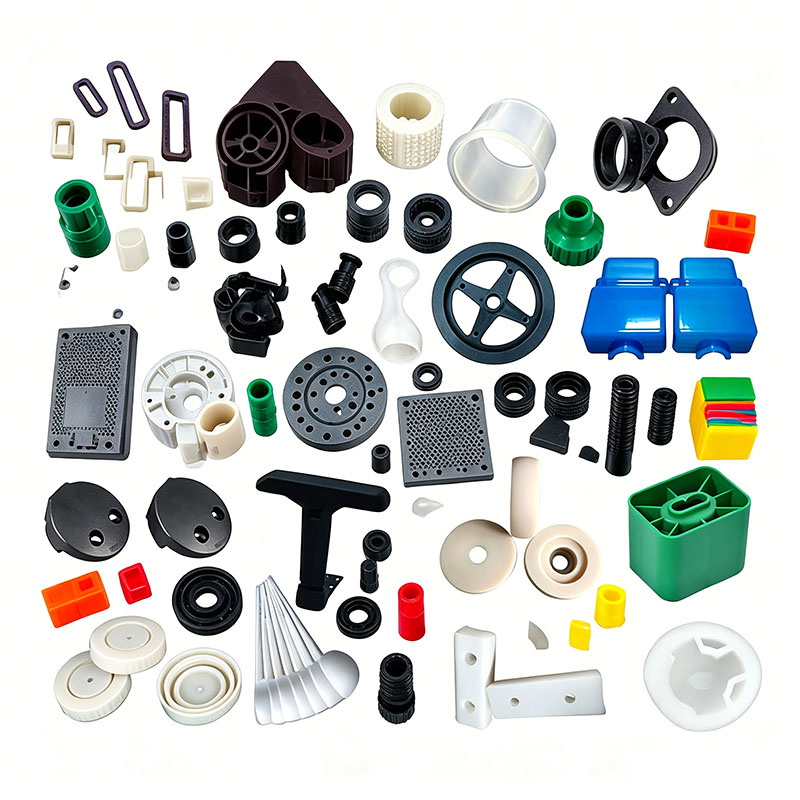
ส่วนประกอบพลาสติกของตู้เย็นแบ่งออกเป็นห้าประเภท: ชิ้นส่วนตกแต่งภายนอก ชิ้นส่วนรับน้ำหนักโครงสร้าง ส่วนประกอบท่ออากาศทำความเย็น ชิ้นส่วนจัดเก็บ/จัดระเบียบ และอุปกรณ์ไฟฟ้าที่หน่วงไฟ ตัวอย่าง ได้แก่ เปลือกประตู แผ่นรองด้านใน ลิ้นชักและถังขยะแบบใส ส่วนรองรับชั้นวาง ฝาครอบท่ออากาศ ถาดน้ำแข็ง ตัวยึดซีลประตู ผ้าห่อตัวคอมเพรสเซอร์ และฉากกั้นภายใน ผลิตภัณฑ์เหล่านี้ทำงานในสภาพแวดล้อมที่หมุนเวียนระหว่าง -20°C ถึงอุณหภูมิห้อง และสัมผัสกับความชื้นและน้ำมันในอาหาร ข้อกำหนดเฉพาะ ได้แก่ การหน่วงการติดไฟ ความต้านทานแรงกระแทกที่อุณหภูมิต่ำ และความเสถียรของมิติ (ความต้านทานต่อการเสียรูป) วัสดุหลัก ได้แก่ HIPS, PP, ABS, GPPS และ ABS ที่ได้รับการดัดแปลง พารามิเตอร์การขึ้นรูปที่สำคัญมุ่งเน้นไปที่ความเหนียวที่อุณหภูมิต่ำ การหดตัวต่ำ ไม่มีกลิ่น ความเค้นภายในต่ำ และความต้านทานต่อไฮโดรไลซิส ส่วนต่อไปนี้จะสรุปสิ่งสำคัญในการขึ้นรูป ครอบคลุมการปรับสภาพวัตถุดิบ การออกแบบแม่พิมพ์ กระบวนการฉีดขึ้นรูป หลังการประมวลผล และการป้องกันข้อบกพร่อง
I. การเลือกวัตถุดิบและการปรับสภาพ
การเลือกวัสดุและการจับคู่
PP ดัดแปลงส่วนใหญ่จะใช้สำหรับซับใน ลิ้นชักเก็บของ และถังขยะที่กรอบกว่า เนื่องจากมีความทนทานต่ออุณหภูมิต่ำ ต้านทานจาระบี การดูดซึมน้ำต่ำ และต้นทุนปานกลาง ABS ถูกเลือกใช้สำหรับแผงประตูและแผงตกแต่ง เนื่องจากมีความมันเงาสูง ซึ่งเอื้อต่อการเคลือบฟิล์มและการทาสี HIPS ที่รับแรงกระแทกสูงใช้สำหรับบุฉนวนตู้และแผ่นท่ออากาศ ซึ่งให้การหดตัวของแม่พิมพ์ต่ำและความแข็งแกร่งที่มั่นคง GPPS ใช้สำหรับกล่องใส่ความสดแบบใสและชั้นเก็บของ ABS ทนไฟใช้สำหรับฝาครอบคอมเพรสเซอร์และกล่องไฟฟ้าเพื่อให้เป็นไปตามมาตรฐานความปลอดภัยจากอัคคีภัยของอุปกรณ์
การควบคุมการรีไซเคิลวัสดุอย่างเข้มงวด: อัตราส่วนการรวมของการบดซ้ำ (สปรู/รันเนอร์) สำหรับชิ้นส่วนที่สวยงามต้องไม่เกิน 10% ห้ามผสมเศษรีไซเคิลเข้ากับแผ่นรองด้านในหรือชั้นวางรับน้ำหนัก การรีไซเคิลซ้ำจะช่วยลดความเหนียวที่อุณหภูมิต่ำลงอย่างมาก ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกร้าวเมื่อเก็บอาหารแช่แข็ง เมื่อผสมวัสดุ อนุญาตให้ใช้เฉพาะสารช่วยกำจัดเชื้อราเกรดอาหารที่มีการเคลื่อนตัวต่ำ และมาสเตอร์แบทช์ไร้กลิ่นเท่านั้น ห้ามใช้สารเติมแต่งฉุนโดยเด็ดขาดเพื่อป้องกันกลิ่นตกค้างภายในตู้เย็น วัสดุหน่วงไฟจะต้องผสมและแปรรูปแยกจากพลาสติกมาตรฐาน เพื่อหลีกเลี่ยงไม่ให้คุณสมบัติหน่วงไฟลดลง
ข้อกำหนดการควบคุมการผสม
ใช้เครื่องผสมแนวตั้งเพื่อปั่นวัสดุด้วยความเร็วต่ำ (ต่ำกว่า 300 รอบต่อนาที) เป็นเวลา 6 ถึง 10 นาที PP ที่เติมหรือดัดแปลงแล้วไม่ควรผสมด้วยความเร็วสูงเพื่อหลีกเลี่ยงการเกาะตัวของผง ซึ่งทำให้เกิดรูพรุนที่พื้นผิว ABS และ HIPS ค่อนข้างเปราะ ต้องลดการสะสมความร้อนที่เกิดจากแรงเสียดทานให้เหลือน้อยที่สุดเพื่อป้องกันการย่อยสลายก่อนเวลาอันควรและทำให้เม็ดเหลือง หลังจากผสมแล้ว ควรเก็บวัสดุไว้ในภาชนะที่ปิดสนิทเพื่อป้องกันการปนเปื้อนจากฝุ่นหรือน้ำมัน
ข้อมูลจำเพาะการทำให้แห้งและลดความชื้น
ABS และ HIPS ดูดความชื้นได้สูง การขึ้นรูปที่มีความชื้นสูงทำให้เกิดเส้นสีเงินและฟองอากาศ ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกหักที่บริเวณที่เกิดฟองภายใต้ความเค้นที่อุณหภูมิต่ำ มาตรฐานการอบแห้ง: ABS ที่คงที่ 80°C เป็นเวลา 3–4 ชั่วโมง; HIPS ที่ 75°C เป็นเวลา 3 ชั่วโมง; ปริมาณความชื้นควบคุมต่ำกว่า 0.04% PP และ GPPS มีการดูดซึมน้ำต่ำมาก และโดยทั่วไปไม่จำเป็นต้องทำให้แห้งสำหรับการผลิตมาตรฐาน อย่างไรก็ตาม ในสภาพแวดล้อมที่มีความชื้นสูง (เช่น ฤดูฝนพลัมในภาคใต้) การอบแห้งที่อุณหภูมิ 60°C เป็นเวลา 1 ชั่วโมงเพื่อขจัดความชื้นบนพื้นผิวก็เพียงพอแล้ว หลังจากการอบแห้ง ควรลำเลียงวัสดุผ่านกรวยที่ปิดสนิทเพื่อป้องกันการดูดซึมความชื้นในบรรยากาศอีกครั้ง
ครั้งที่สอง ประเด็นสำคัญสำหรับการออกแบบแม่พิมพ์และการตั้งค่าเครื่องจักร
ชิ้นส่วนพลาสติกสำหรับตู้เย็นมักเป็นพื้นที่ขนาดใหญ่และมีผนังบาง แผ่นรองและลิ้นชักมีขนาดใหญ่โดยมีความหนาของผนัง 1.6–2.2 มม. ความหนาที่ไม่สม่ำเสมอทำให้มีแนวโน้มที่จะเกิดรอยจมและการบิดเบี้ยว การออกแบบแม่พิมพ์มุ่งเน้นไปที่การเพิ่มประสิทธิภาพระบบระบายความร้อน การระบายอากาศ และระบบดีดตัวออกที่สมดุล
การเลือกเหล็กแม่พิมพ์
สำหรับกรอบประตูด้านนอก ABS จะใช้เหล็กเคลือบกระจก 718H ชุบแข็งล่วงหน้าสำหรับโพรงเพื่อให้แน่ใจว่าพื้นผิวมันวาวสม่ำเสมอและปราศจากรอยขีดข่วนหรือหลุมหลังจากการขัดเงา เหล็กชุบแข็งล่วงหน้า P20 ถูกเลือกสำหรับแม่พิมพ์ซับ PP และ HIPS เพื่อให้มั่นใจว่าการผลิตจำนวนมากมีความเสถียร ช่องสำหรับแม่พิมพ์ที่ใช้วัสดุเติม/ดัดแปลง หรือสารหน่วงไฟจะผ่านการบำบัดด้วยไนไตรด์ เพื่อต้านทานการสึกกร่อนจากผงและสารเติมแต่งที่ไม่ติดไฟ ซึ่งจะช่วยยืดอายุการใช้งานของแม่พิมพ์ มุมภายในทั้งหมดมีรัศมี (R) เพื่อขจัดความเข้มข้นของความเครียดและป้องกันการแตกร้าวระหว่างการหมุนเวียนด้วยความร้อนที่อุณหภูมิต่ำ
ระบบระบายความร้อนที่สมดุล (กุญแจสำคัญในการป้องกันการบิดเบี้ยว)
ไลเนอร์และลิ้นชักยาวมีอัตราส่วนความยาวต่อความกว้างสูง แม่พิมพ์ใช้ช่องระบายความร้อนที่สมมาตรและสม่ำเสมอพันรอบทั้งสองด้าน แกนระบายความร้อนแบบเกลียวได้รับการติดตั้งภายในปุ่มยึดที่มีผนังหนาและเสริมโครงเพื่อลดความแตกต่างของอุณหภูมิระหว่างส่วนที่หนาและบาง การควบคุมอุณหภูมิแม่พิมพ์แบบแบ่งโซนอย่างเข้มงวด: 50–60°C สำหรับชิ้นส่วนเครื่องสำอาง ABS; 30–40°C สำหรับไลเนอร์ PP; 40–50°C สำหรับส่วนประกอบท่ออากาศ HIPS อุณหภูมิแม่พิมพ์ PP ที่มากเกินไปจะทำให้การหดตัวของการตกผลึกรุนแรงขึ้น ส่งผลให้ลิ้นชักมีขนาดเล็กเกินไปและเกิดการติดกันระหว่างการทำงาน ในทางกลับกัน อุณหภูมิที่ต่ำเกินไปส่งผลให้เกิดความเค้นภายในตกค้างสูง ทำให้เกิดการบิดเบี้ยวหรือการเสียรูประหว่างการใช้งานที่อุณหภูมิต่ำ
การออกแบบการระบายอากาศและการดีดออกที่สมดุล
สำหรับไลเนอร์ในพื้นที่ขนาดใหญ่ที่มีเส้นทางไหลหลอมเหลวยาว การกักเก็บอากาศและการเผาไหม้มีแนวโน้มที่จะเกิดขึ้นที่แนวเชื่อมที่ห่างไกล ช่องระบายอากาศละเอียดต่อเนื่อง (ลึก 0.012 มม.) ได้รับการกลึงตามด้านยาวของพื้นผิวการกลึงตัด โครงที่หนาแน่นที่ด้านล่างใช้รูปแบบหลายจุดที่สมมาตรของหมุดดีดตัวและตัวดีดออกแบบแบน เพื่อให้มั่นใจว่ามีแรงดีดออกที่สม่ำเสมอ และป้องกันไม่ให้ลิ้นชักเอียงหรือยกที่ด้านใดด้านหนึ่ง มีการเพิ่มบล็อกดีดตัวช่วยสำหรับแผ่นปิดท่ออากาศแบบผนังบางเพื่อป้องกันการเจาะทะลุหรือทำให้ขาวขึ้น
ข้อกำหนดการติดตั้งและการตั้งค่าแม่พิมพ์
แม่พิมพ์ขนาดใหญ่สำหรับขอบตู้เย็นและเปลือกประตูจับคู่กับเครื่องฉีดขึ้นรูป 500T–1000T ต้องขันแผ่นยึดให้แน่นสม่ำเสมอเพื่อป้องกันแฟลชที่ลุกลามซึ่งเกิดจากการฉีดแรงดันสูง เครื่องตรวจจับการไหลได้รับการติดตั้งบนวงจรทำความเย็นเพื่อให้แน่ใจว่าการไหลไม่มีสิ่งกีดขวาง การป้องกันการปิดแม่พิมพ์ด้วยแรงดันต่ำได้รับการปรับเทียบเพื่อป้องกันความเสียหายของโพรงจากวัสดุป่วงที่ตกค้าง และทำการทดสอบการรั่วอย่างครอบคลุมบนการเชื่อมต่อวงจรทำความเย็นเพื่อกำจัดความชื้นที่เข้าไปในของเหลวที่หลอมละลาย ซึ่งอาจทำให้เกิดฟองอากาศได้
ที่สาม ประเด็นสำคัญของการควบคุมกระบวนการฉีดขึ้นรูป
กลยุทธ์กระบวนการหลัก: แรงเฉือนต่ำ แรงกดยึดตามขั้นตอน และการระบายความร้อนที่เพียงพอเพื่อลดความเครียดในการขึ้นรูปภายใน และเพิ่มความต้านทานแรงกระแทกที่อุณหภูมิต่ำ การแบ่งเขตอุณหภูมิบาร์เรล
กรอบประตู ABS: โซนป้อน 160°C, โซนกลาง 180–190°C, หัวฉีด 195–205°C; อุณหภูมิต้องไม่เกิน 210°C เนื่องจากความร้อนสูงจะช่วยลดความเหนียวของวัสดุ ทำให้มีแนวโน้มที่จะแตกร้าวเมื่อกระทบในสภาพแวดล้อมที่เย็น
บุรอง/ลิ้นชักด้านในทำจาก PP ดัดแปลง: 190–220°C, หัวฉีด 210°C; ความร้อนที่มากเกินไปทำให้เกิดการโยกย้ายเพิ่มเติม ส่งผลให้เกิดจุดขาวและกลิ่นบนผนังด้านใน
แผงท่ออากาศ HIPS: 180–205°C; อุปกรณ์ไฟฟ้า ABS ทนไฟ: อุณหภูมิสูงสุด 230°C เพื่อป้องกันการสลายตัวและความล้มเหลวของระบบหน่วงไฟ
การฉีดฟิลเลอร์แบบมีขั้นตอน
ไลเนอร์และลิ้นชักด้านในแบบยาวใช้การเติมด้วยความเร็วหลายระดับสามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่ประตู การเติมด้วยความเร็วปานกลางถึงสูงสำหรับส่วนตรงกลางของโพรง และลดความเร็วที่บริเวณรอยเชื่อมส่วนปลาย เพื่อลดความเครียดภายในที่เกิดจากแรงเฉือนของโมเลกุล แรงดันฉีด: 80–110 บาร์; แรงดันที่ไม่เพียงพอส่งผลให้แนวเชื่อมอ่อนมีแนวโน้มที่จะแตกหักหลังจากการระบายความร้อน ในขณะที่แรงดันที่มากเกินไปทำให้เกิดวาบไฟและความเครียดภายในเพิ่มขึ้น
แรงกดดันในการถือครองสองขั้นตอน
PP มีการหดตัวของการตกผลึกอย่างมีนัยสำคัญ ดังนั้นจึงจำเป็นต้องมีแรงกดค้างสองขั้นในการชดเชย ขั้นตอนแรกจะเติมโพรง ในขณะที่ขั้นตอนที่สองจะชดเชยการหดตัวของความเย็น โดยขจัดรอยจมบนแก้มยางด้านในและด้านล่าง ระยะเวลาในการถือครอง: 6–10 วินาทีสำหรับแผงท่อลมผนังบาง, 12–18 วินาทีสำหรับลิ้นชักเก็บของผนังหนา การทำให้เป็นพลาสติกของวัสดุสำหรับรอบถัดไปจะเกิดขึ้นพร้อมกันในระหว่างขั้นตอนการจับยึด เพื่อลดรอบการขึ้นรูปโดยรวมให้สั้นลง
ข้อมูลจำเพาะการทำความเย็นและการถอดชิ้นส่วน
เวลาในการทำความเย็นคำนวณที่ 3–4 วินาทีต่อความหนาของผนัง 1 มม. ซับในมาตรฐานขนาด 2 มม. ต้องการการระบายความร้อน 8–12 วินาที ชิ้นส่วนที่มีการระบายความร้อนไม่เพียงพออาจดูแบนราบเมื่อทำการขึ้นรูป แต่อาจเกิดการเปลี่ยนรูปถาวรได้ในระหว่างการเก็บรักษาที่อุณหภูมิต่ำเป็นเวลานาน การเปิดและดีดแม่พิมพ์ต้องทำด้วยความเร็วต่ำและคงที่ หุ่นยนต์อัตโนมัติจะถอดชิ้นส่วนซึ่งวางราบกับอุปกรณ์ยึดระดับ ห้ามวางซ้อนหรือบีบอัดชิ้นส่วนพลาสติกที่ร้อนจัดโดยเด็ดขาด
เราคือผู้ผลิตแม่พิมพ์ชิ้นส่วนตู้เย็นพลาสติก โดยให้บริการการผลิตแม่พิมพ์ชิ้นส่วนตู้เย็นพลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตู้เย็นพลาสติก คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

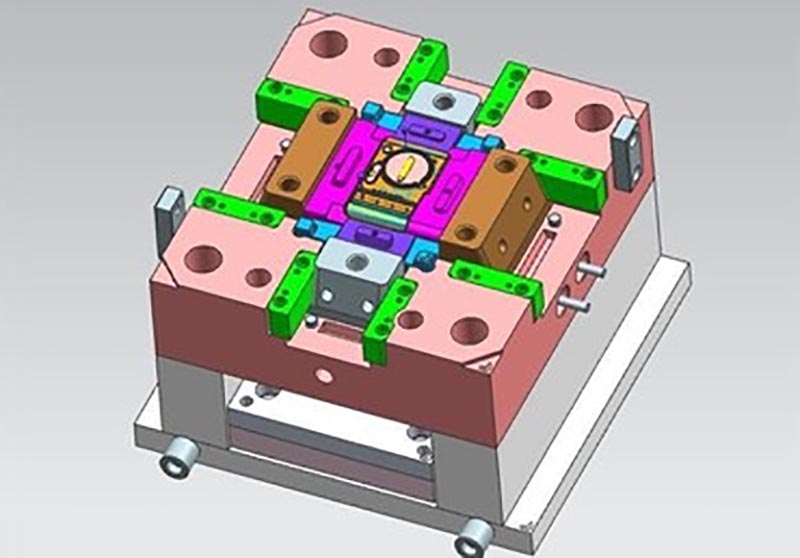
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: ปั้นชิ้นส่วนตู้เย็นพลาสติก, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง