ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


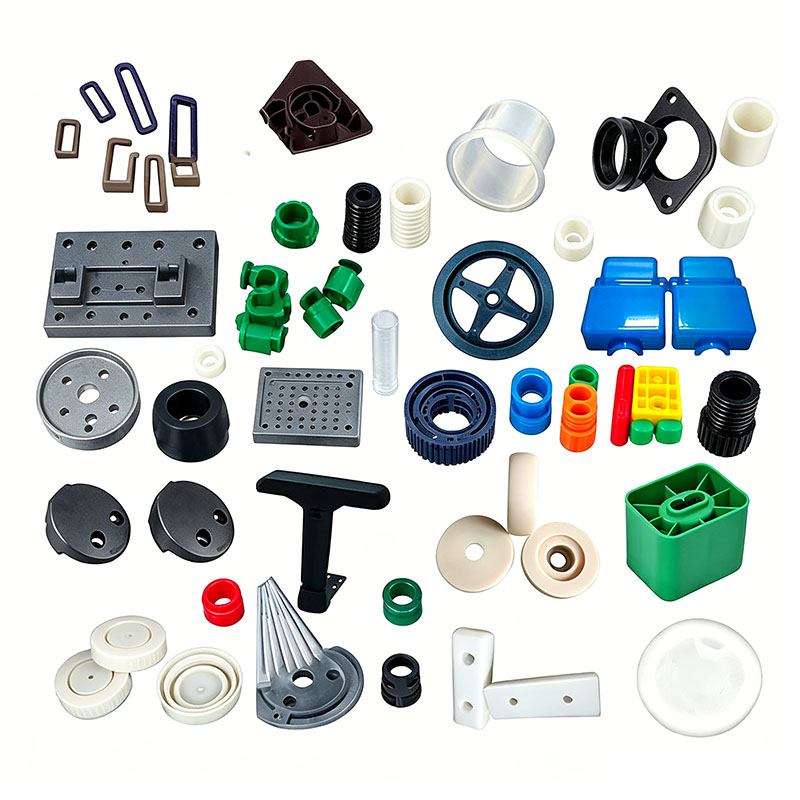
การปั้นชิ้นส่วนเปลพลาสติกขนาดเล็ก
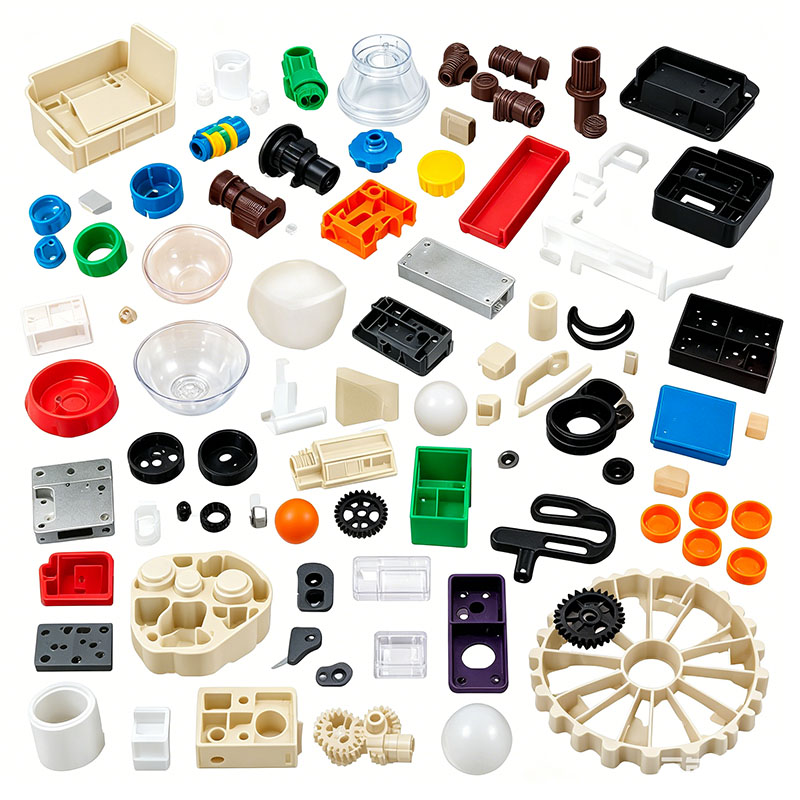
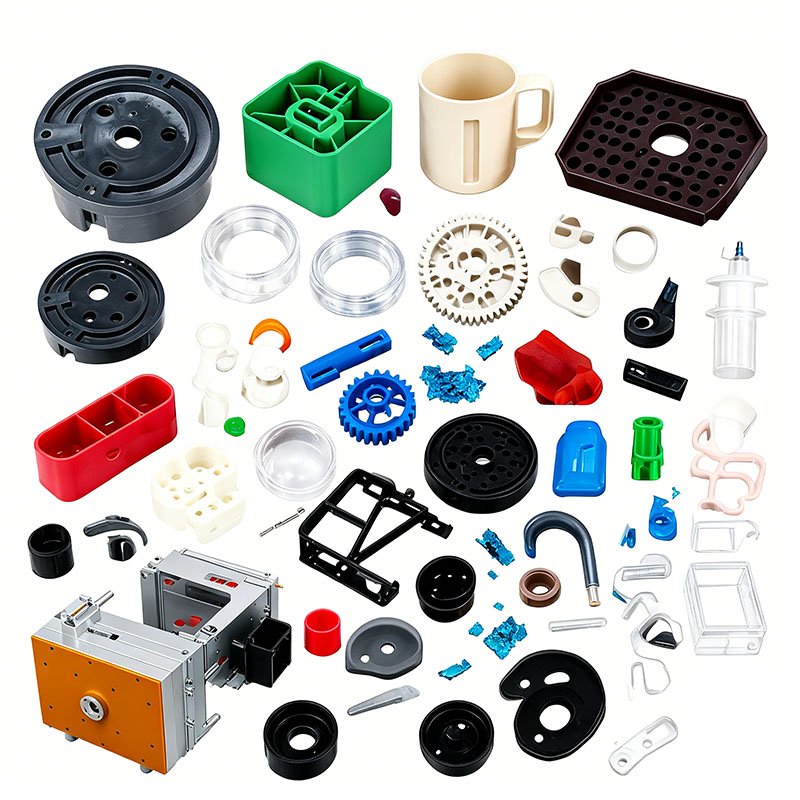
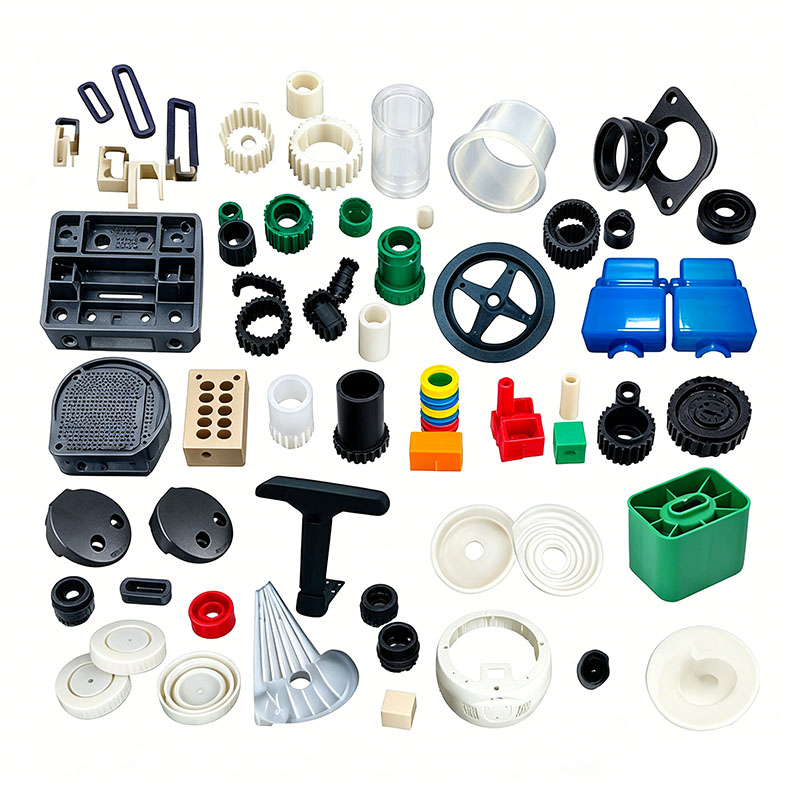
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มาเป็นเวลา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนเปลพลาสติกได้ เราให้บริการปั้นชิ้นส่วนเปลพลาสติกแบบมืออาชีพตามสั่ง และเราเป็นผู้ผลิตชิ้นส่วนเปลพลาสติกแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการปั้นชิ้นส่วนเปลพลาสติก โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนเปลพลาสติก เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนเปลพลาสติกคุณภาพสูงที่ปรับแต่งตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของพวกเขา ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนเปลพลาสติก เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
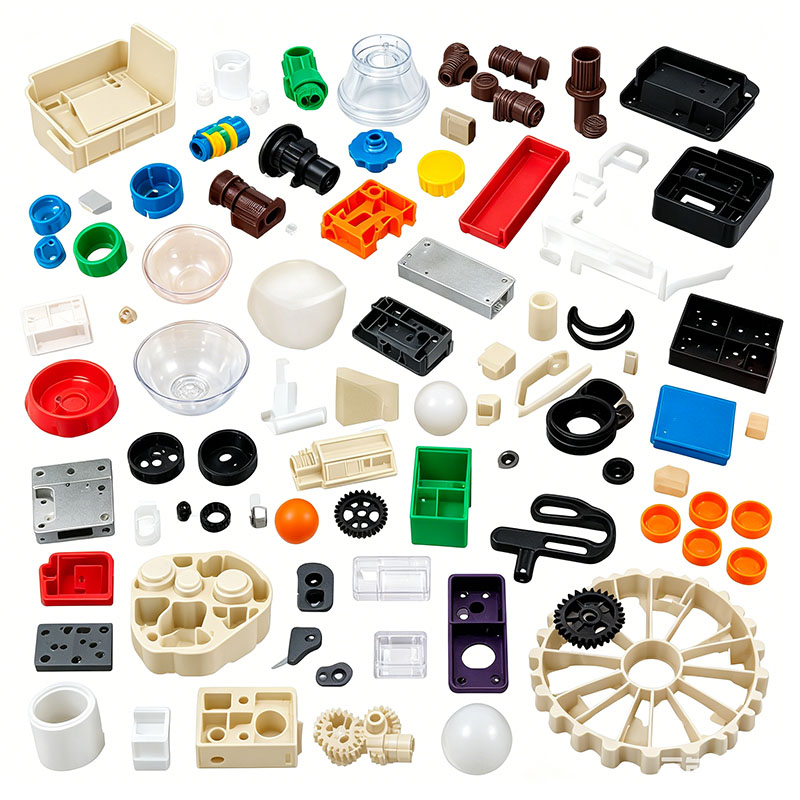
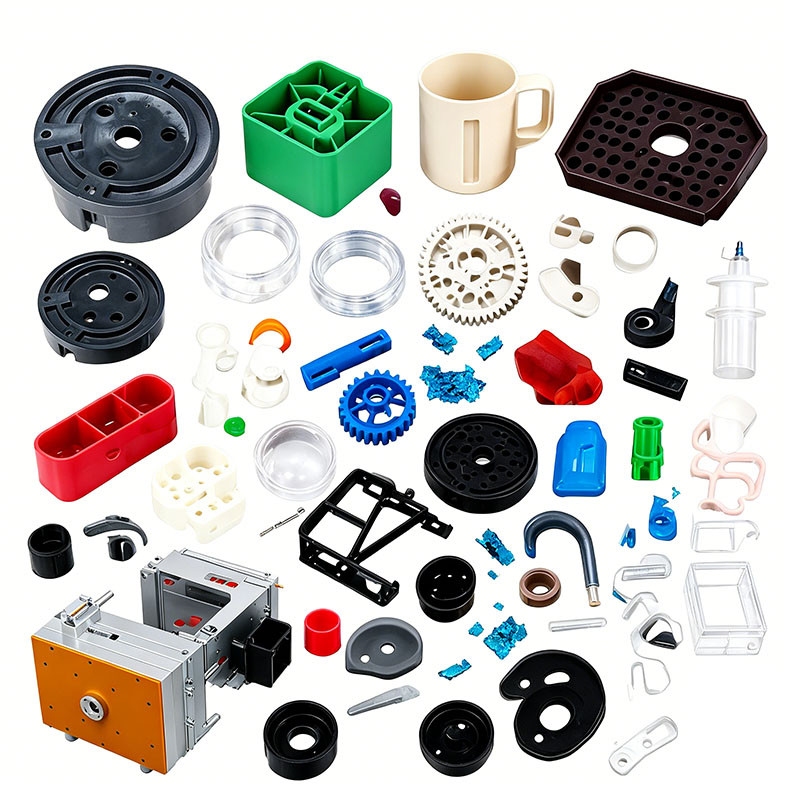
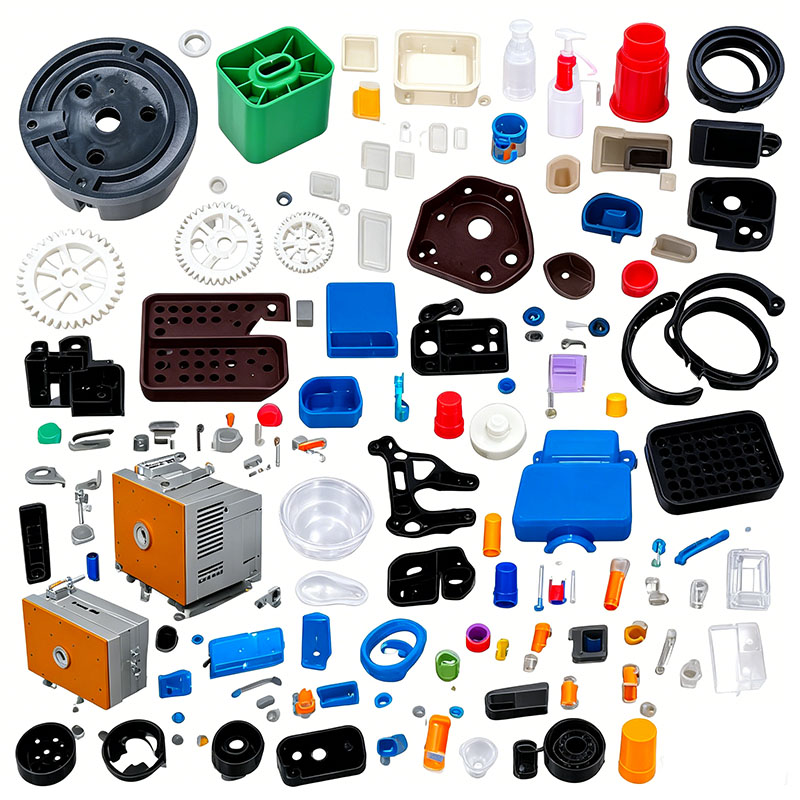
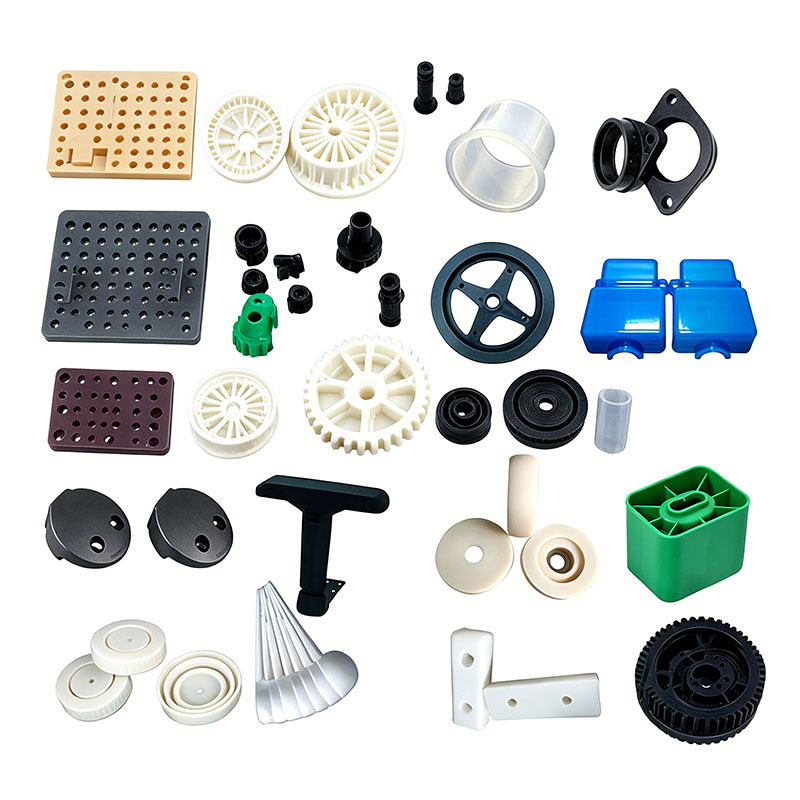
ชิ้นส่วนพลาสติกสำหรับเปลเด็ก เช่น ฝาปิดปลายราง ล้อหมุนแบบเงียบ คลิปฐานเตียง ตัวล็อคปรับระดับ กันชนป้องกัน ฐานยึดของเล่น บูชเชื่อมต่อโครง และคลิปยึดที่นอน จะต้องสัมผัสกับทารกโดยตรง ด้วยเหตุนี้ จึงอยู่ภายใต้มาตรฐานบังคับที่เข้มงวดเกี่ยวกับการไม่มีเสี้ยนและกลิ่น ความปลอดภัยต่อสิ่งแวดล้อม ความเหนียวและการทนต่อแรงกระแทก และช่องว่างขนาดที่ปลอดภัย กระบวนการฉีดขึ้นรูปทั้งหมดอยู่ภายใต้การควบคุมที่เข้มงวดกว่าชิ้นส่วนพลาสติกมาตรฐานมาก ขั้นตอนการทำงานประกอบด้วยห้าขั้นตอนสำคัญ ได้แก่ การควบคุมและการปรับสภาพวัตถุดิบ การปรับแม่พิมพ์ การฉีดขึ้นรูป หลังการประมวลผล และการตรวจสอบคุณภาพความปลอดภัยแบบหลายขั้นตอน กระบวนการผลิตที่ได้มาตรฐานมีรายละเอียดดังนี้
I. การบริโภควัตถุดิบและการปรับสภาพ (แนวป้องกันแรกเพื่อการผลิตที่ปลอดภัย)
วัสดุที่ให้ความสำคัญกับชิ้นส่วนพลาสติกสำหรับเปลเด็ก ได้แก่ PP เกรดอาหาร, PE ดัดแปลง, TPE แบบอ่อน และ ABS ที่มีความเหนียวสูง ห้ามใช้เศษรีไซเคิลหรือพลาสติไซเซอร์ที่ไม่เป็นมิตรกับสิ่งแวดล้อมโดยเด็ดขาด วัตถุดิบที่เข้ามาจะต้องมีรายงานผลการทดสอบที่ยืนยันการปฏิบัติตามมาตรฐาน RoHS และข้อจำกัดสำหรับพาทาเลทและโลหะหนัก วัสดุจะเข้าสู่สินค้าคงคลังหลังจากผ่านการตรวจสอบการควบคุมคุณภาพขาเข้า (IQC) เท่านั้น
การแบ่งสัดส่วนและการผสม: วัสดุบริสุทธิ์ใช้สำหรับส่วนประกอบที่มองเห็นได้ สัดส่วนของป่วงรีไซเคิล/วัสดุรองชนะเลิศที่เพิ่มจะต้องไม่เกิน 10% ในขณะที่การรวมวัสดุรีไซเคิลเป็นสิ่งต้องห้ามอย่างเคร่งครัดสำหรับตัวล็อครับน้ำหนักและส่วนประกอบรางป้องกัน มีการเพิ่มมาสเตอร์แบทช์สีที่เป็นมิตรกับสิ่งแวดล้อมและไม่มีกลิ่นสำหรับการทำสี พร้อมด้วยมาสเตอร์แบทช์ที่ต่อต้านริ้วรอยและสารปล่อยเชื้อราเกรดอาหาร การผสมความเร็วต่ำจะดำเนินการเป็นเวลา 6-10 นาที เพื่อป้องกันการเกิดกลิ่นหรือการรวมตัวของอนุภาคที่เกิดจากความร้อนจากการเสียดสี วัสดุ TPE แบบอ่อนผสมแยกกันเพื่อหลีกเลี่ยงการปนเปื้อนข้ามกับพลาสติกแข็ง
การอบแห้งและลดความชื้น: PP และ PE มีอัตราการดูดซึมน้ำต่ำมาก ความชื้นบนพื้นผิวจะถูกกำจัดออกโดยการทำให้แห้งที่อุณหภูมิ 60°C เป็นเวลาหนึ่งชั่วโมงเฉพาะในสภาวะที่มีความชื้นเท่านั้น ชิ้นส่วนตกแต่งราง ABS จะถูกทำให้แห้งที่อุณหภูมิ 80°C เป็นเวลาสามชั่วโมงเพื่อป้องกันข้อบกพร่อง "เส้นสีเงิน" ชิ้นส่วนป้องกันพีซีแบบโปร่งใสผ่านการลดความชื้นที่อุณหภูมิ 110°C เป็นเวลาสี่ชั่วโมง วัสดุ TPE แบบอ่อนไม่จำเป็นต้องทำให้แห้งเป็นเวลานาน การกำจัดความชื้นที่อุณหภูมิต่ำในช่วงเวลาสั้น ๆ ก็เพียงพอแล้ว กระบวนการทำให้แห้งเกิดขึ้นในกรวยที่ปิดสนิทเพื่อป้องกันการปนเปื้อนจากฝุ่นหรือน้ำมัน จึงช่วยลดความเสี่ยงที่จะเกิดกลิ่นฉุนในชิ้นส่วนที่ขึ้นรูปเสร็จแล้ว ครั้งที่สอง การแก้จุดบกพร่องแม่พิมพ์เปลเด็กและการติดตั้งเครื่อง
ส่วนประกอบที่เป็นพลาสติกของเปลเด็กมักมีการออกแบบด้านความปลอดภัยแบบโค้งมน การออกแบบแม่พิมพ์ให้ความสำคัญกับการหลีกเลี่ยงแสงวาบแหลมคมและชิ้นส่วนขนาดเล็กที่แยกออกได้ง่าย จำเป็นต้องมีข้อกำหนดเฉพาะสำหรับเหล็กแม่พิมพ์ ระบบระบายอากาศ ระบบดีดออก และการกำหนดค่าเส้นแยก
เหล็กขัดเงา S136 ถูกเลือกให้เป็นส่วนประกอบที่มีความสวยงามเพื่อป้องกันรอยขีดข่วนบนพื้นผิว ในขณะที่เหล็ก P20 ที่ทนทานต่อการสึกหรอพร้อมการเคลือบไนไตรด์นั้นใช้สำหรับกลไกการล็อครับน้ำหนัก เพื่อให้มั่นใจถึงความทนทานและป้องกันการเกิดเสี้ยนในระหว่างการเปิดและปิดซ้ำๆ ขอบและมุมของแม่พิมพ์ทั้งหมดมีรัศมี (R-filleted) เพื่อขจัดจุดที่แหลมคมที่แหล่งกำเนิด ส่วนประกอบแบบ snap-fit ขนาดเล็กผลิตขึ้นโดยใช้แม่พิมพ์ 8 ช่อง ในขณะที่ฝาปิดปลายราวกั้นขนาดใหญ่ใช้แม่พิมพ์แบบช่องเดียวเพื่อให้แน่ใจว่ามีการเติมสม่ำเสมอและป้องกันการช็อตสั้น
ช่องระบายความร้อนได้รับการออกแบบให้เป็นไปตามรูปทรงของชิ้นส่วน ทำให้มั่นใจได้ถึงการระบายความร้อนที่สมดุลเพื่อลดการบิดเบี้ยวและการเสียรูป ดังนั้นจึงป้องกันช่องว่างในการประกอบที่อาจก่อให้เกิดอันตรายจากการติดนิ้วได้ ช่องระบายอากาศแบบละเอียด (ลึก 0.012 มม.) ได้รับการกลึงให้เป็นพื้นผิวที่แยกส่วนและตำแหน่งหมุดดีดตัวเพื่อระบายก๊าซจากการสลายตัวของโพลีเมอร์อย่างมีประสิทธิภาพ กำจัดกลิ่นและจุดดำไหม้
หลังจากที่แม่พิมพ์ถูกยกขึ้นบนเครื่องจักรและเชื่อมต่อกับระบบทำความเย็นและควบคุมอุณหภูมิแล้ว ตัวควบคุมอุณหภูมิของแม่พิมพ์จะอุ่นเครื่องเป็นเวลา 30 นาที ในขณะที่พื้นผิวการแยกส่วนได้รับการตรวจสอบหารอยรั่ว การป้องกันแม่พิมพ์แรงดันต่ำได้รับการปรับเทียบเพื่อกระตุ้นการเปิดอัตโนมัติเมื่อตรวจพบเศษสปรูขนาดเล็กหรือวัตถุแปลกปลอม ป้องกันความเสียหายของเชื้อราและการปนเปื้อนของผลิตภัณฑ์ด้วยขี้กบโลหะ ก่อนการผลิตจะเริ่มขึ้น พื้นผิวการแยกส่วนจะถูกขัดด้วยมือเพื่อขจัดครีบจากการตัดเฉือน เพื่อให้แน่ใจว่าชิ้นส่วนจะปราศจากแสงแฟลชเมื่อทำการถอดชิ้นส่วน
ที่สาม กระบวนการวงจรการฉีดขึ้นรูปที่ได้มาตรฐาน
เครื่องฉีดขึ้นรูปตั้งแต่ 160T ถึง 450T จะถูกเลือกตามขนาดของส่วนประกอบ วงจรการขึ้นรูปประกอบด้วยการปิดแม่พิมพ์ การฉีดเติม แรงกดค้างไว้ การทำความเย็น และการเปิด/การดีดออก/การถอดชิ้นส่วน พารามิเตอร์กระบวนการได้รับการปรับให้เหมาะสมเพื่อให้แน่ใจว่ามีแรงเค้นภายในต่ำ ผิวสำเร็จที่ปราศจากครีบ และมีกลิ่นน้อยที่สุด ขั้นตอนการจับยึดแม่พิมพ์ใช้การควบคุมความเร็วสี่ขั้นตอน การหนีบด้วยแรงดันสูงช่วยให้มั่นใจได้ว่าจะพอดีที่เส้นแยก ช่วยป้องกันแสงแฟลชได้อย่างมีประสิทธิภาพ การเติมแบบฉีดใช้ความเร็วหลายระดับ: ความเร็วปานกลางถึงสูงใช้สำหรับปลายราวกั้นที่มีผนังบางเพื่อหลีกเลี่ยงการยิงระยะสั้น ในขณะที่ความเร็วต่ำใช้สำหรับส่วนประกอบการล็อคที่มีผนังหนา เพื่อลดการสลายตัวจากความร้อนที่เกิดจากแรงเฉือนและการปล่อยกลิ่นที่ระคายเคือง อุณหภูมิของถังบรรจุได้รับการควบคุมอย่างเข้มงวด ได้แก่ 190–220°C สำหรับ PP, 180–205°C สำหรับ ABS และ 170–190°C สำหรับ TPE เพื่อป้องกันความร้อนสูงเกินไป ซึ่งอาจทำให้เกิดการสลายตัวของพลาสติกและการปล่อยสารที่เป็นอันตราย
แรงกดในการยึดถูกใช้ในสองขั้นตอนเพื่อชดเชยการหดตัวของพลาสติก และป้องกันการประกอบที่หลวมที่เกิดจากการหดตัวของสแนปฟิตและบุชชิ่ง เวลาในการยึดจะถูกปรับตามความหนาของผนัง โดยจัดสรรเวลา 12–20 วินาทีสำหรับชิ้นส่วนโครงสร้างที่มีขนาดเกิน 3 มม. เวลาในการทำความเย็นตั้งไว้ที่ 3–4 วินาทีต่อความหนาของผนังมิลลิเมตรเพื่อให้แน่ใจว่าชิ้นส่วนเซ็ตตัวเต็มที่ ป้องกันการบิดเบี้ยวหรือการบิดเบี้ยวระหว่างการถอดชิ้นส่วน
กระบวนการเปิดและดีดแม่พิมพ์ดำเนินไปอย่างราบรื่นด้วยความเร็วต่ำ เพื่อป้องกันแรงมากเกินไปไม่ให้เกิดการตกขาว การแตกร้าว หรือการสร้างเศษเล็กๆ สายการผลิตอัตโนมัติใช้แขนหุ่นยนต์ในการถอดชิ้นส่วนเพื่อหลีกเลี่ยงการปนเปื้อนจากการจัดการแบบแมนนวล (เช่น น้ำมัน) ตามด้วยการแยกของเสียจากเกตโดยอัตโนมัติ เศษสปรู/รันเนอร์จะถูกบด ปิดผนึก และจัดเก็บ โดยมีการควบคุมอัตราส่วนการใช้ซ้ำอย่างเข้มงวด
IV. กระบวนการขึ้นรูปหลังการขึ้นรูปและบรรเทาความเครียด
ชิ้นส่วนที่ถอดออกใหม่จะคงประตูและเส้นการแยกส่วนไว้อย่างดี ซึ่งต้องใช้ขั้นตอนหลังการประมวลผลที่แม่นยำเพื่อกำจัดขอบที่แหลมคมที่อาจเป็นอันตรายต่อทารก
การรักษาประตูและเสี้ยน: ประตูวิ่งเย็นจะถูกลบออกอย่างหมดจดโดยใช้เครื่องมือตัดพิเศษ ห้ามฉีกขาดอย่างรุนแรงซึ่งอาจทำให้เกิดรอยบากโดยเด็ดขาด แฟลชละเอียดจะถูกลบออกด้วยการเจียรด้วยอัลตราโซนิกหรือการขัดด้วยมือแบบเบาด้วยกระดาษละเอียด และขอบทั้งหมดจะถูกปัดเศษเพื่อให้แน่ใจว่าได้งานขัดที่ราบรื่นและปราศจากสิ่งกีดขวาง แถบกันชนยางนุ่ม TPE ได้รับการตัดแต่งและลบคมเพื่อป้องกันไม่ให้เศษชิ้นส่วนหลุดออกหากทารกกัดหรือเคี้ยวชิ้นส่วนเหล่านั้น
การหลอมเพื่อบรรเทาความเครียด: ส่วนประกอบป้องกัน ABS และ PC ที่แข็งผ่านกระบวนการระบายความร้อนช้าในเตาอบลมร้อน (ที่อุณหภูมิคงที่ 60°C เป็นเวลาสองชั่วโมง) เพื่อขจัดความเครียดในการขึ้นรูปภายใน ซึ่งจะช่วยป้องกันการแตกร้าวระหว่างการประกอบหรือการกระแทกในภายหลัง และลดการปล่อยกลิ่น ล้อเตียงและตัวล็อคที่มีการบิดเบี้ยวเล็กน้อยจะต้องผ่านการปรับรูปร่างด้วยความร้อนที่อุณหภูมิต่ำในฟิกซ์เจอร์เพื่อให้แน่ใจว่าจะสวมใส่ได้พอดีระหว่างการประกอบ
การประมวลผลพื้นผิว: ใช้เฉพาะสีน้ำที่เป็นมิตรกับสิ่งแวดล้อมเท่านั้น และเครื่องหมายจะถูกสร้างขึ้นผ่านการพิมพ์สกรีนแบบไร้หมึกเพื่อกำจัดสารตกค้างของตัวทำละลาย ส่วนประกอบ TPE แบบอ่อนไม่จำเป็นต้องมีการปรับสภาพพื้นผิว และดำเนินการตรวจสอบคุณภาพหลังการกำจัดฝุ่น เครื่องมือในกระบวนการผลิตทั้งหมดได้รับการทำความสะอาดอย่างสม่ำเสมอเพื่อป้องกันไม่ให้ฝุ่นน้ำมันหรือโลหะเกาะติดกับพื้นผิวของชิ้นส่วนพลาสติก
เราคือผู้ผลิตแม่พิมพ์ชิ้นส่วนเปลพลาสติก โดยจัดหาการผลิตการขึ้นรูปชิ้นส่วนเปลพลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนเปลพลาสติก คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

การออกแบบแม่พิมพ์:



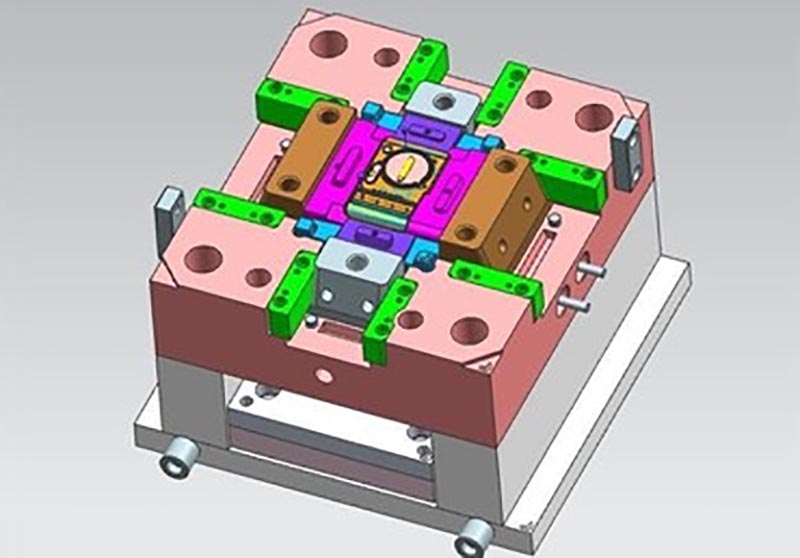
ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: พลาสติก samll เปลชิ้นส่วนปั้น จีน ผู้ผลิต ผู้จำหน่าย โรงงาน กำหนดเอง ขายส่ง ซื้อ คุณภาพ ขายล่าสุด ทำในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง