บ้าน
>
ผลิตภัณฑ์ > บริการปรับแต่งหลัก > การปั้นแบบกำหนดเอง > สกู๊ตเตอร์พลาสติก งานปั้นชิ้นส่วนตัวถังพลาสติก
ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


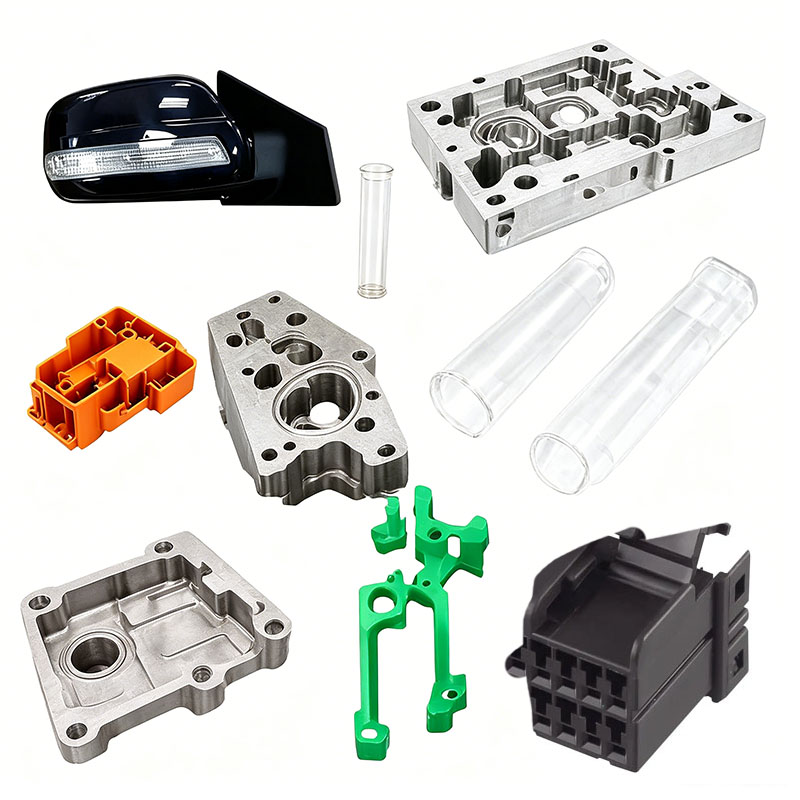
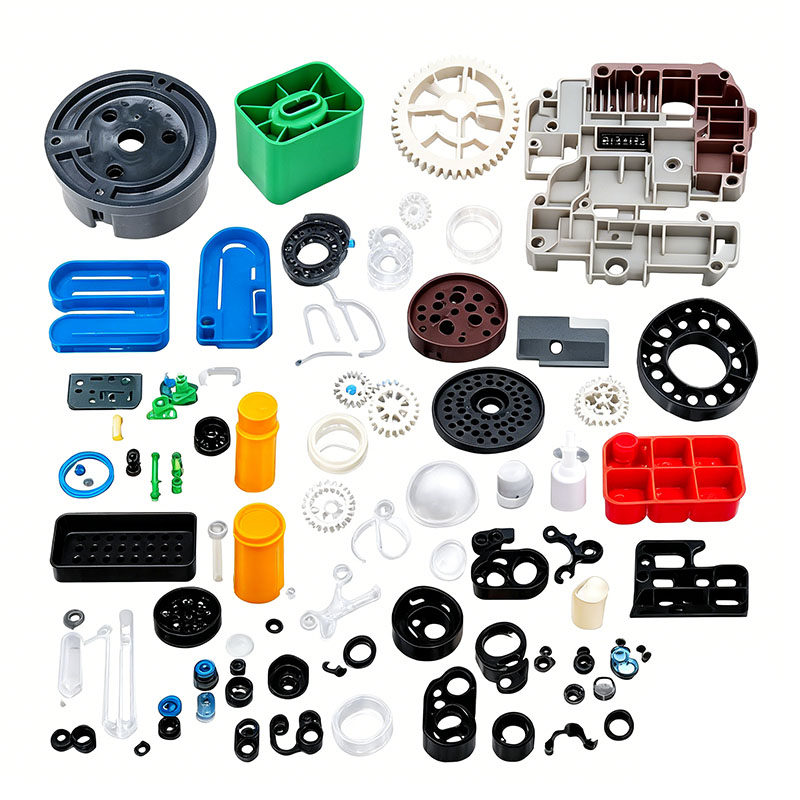
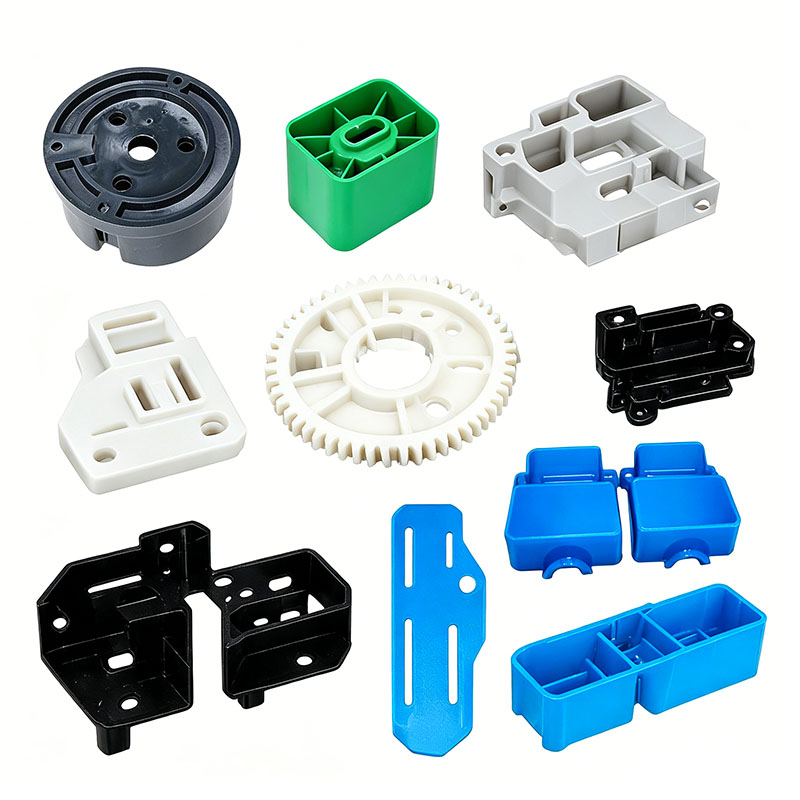
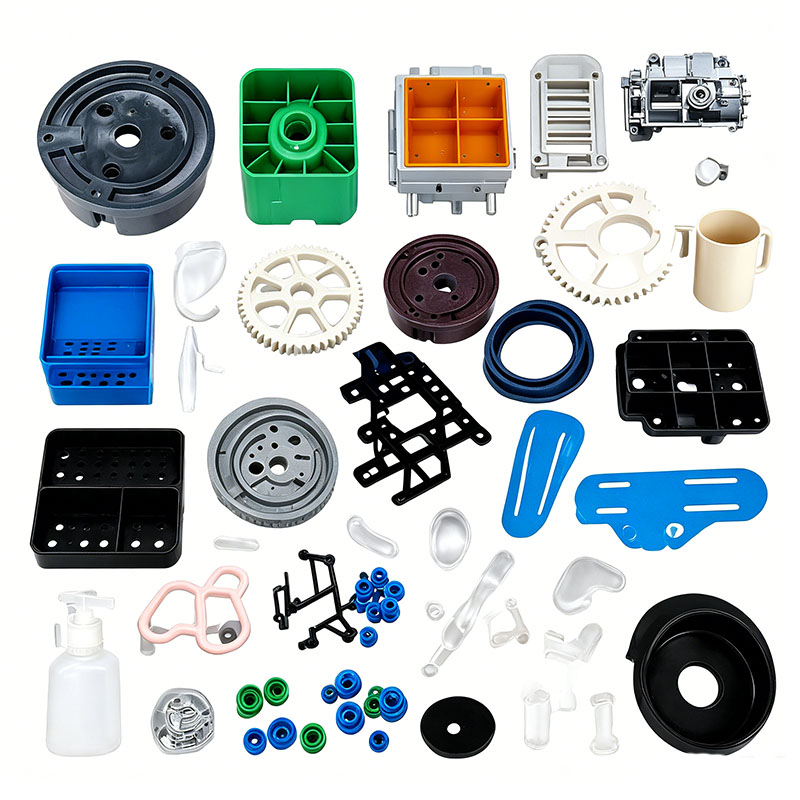
สกู๊ตเตอร์พลาสติก งานปั้นชิ้นส่วนตัวถังพลาสติก
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนตัวถังพลาสติกของสกู๊ตเตอร์ได้ เราให้บริการปั้นชิ้นส่วนตัวถังพลาสติกสำหรับสกู๊ตเตอร์แบบมืออาชีพ และเราเป็นผู้ผลิตแม่พิมพ์ชิ้นส่วนตัวถังพลาสติกสำหรับสกู๊ตเตอร์มืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการปั้นชิ้นส่วนพลาสติกของสกู๊ตเตอร์ โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนตัวถังพลาสติกของสกู๊ตเตอร์ เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกสกู๊ตเตอร์คุณภาพสูงที่ปรับแต่งตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของพวกเขา ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนตัวถังพลาสติกสำหรับสกู๊ตเตอร์ เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
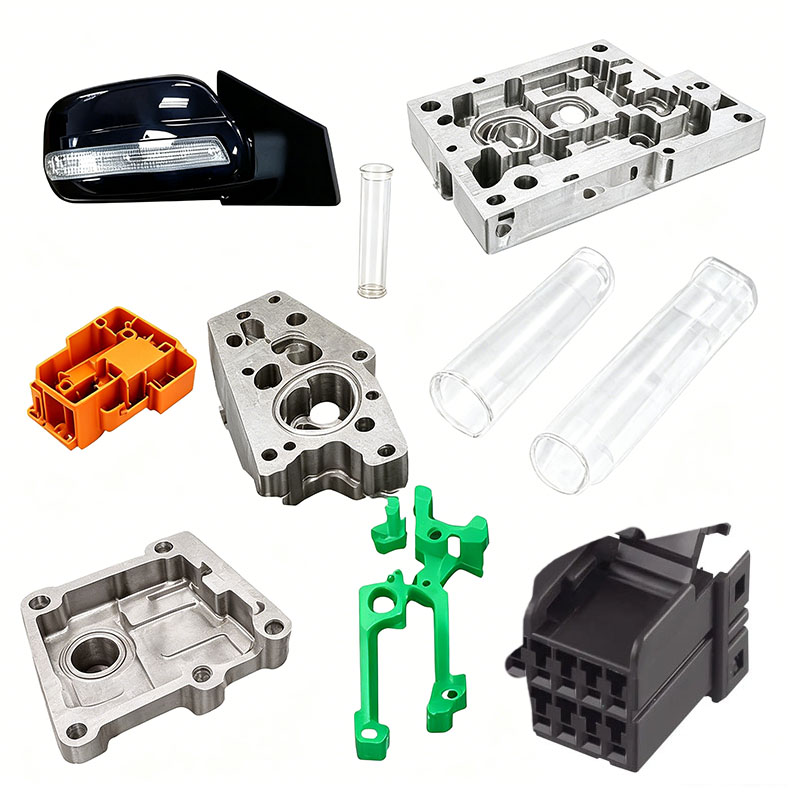
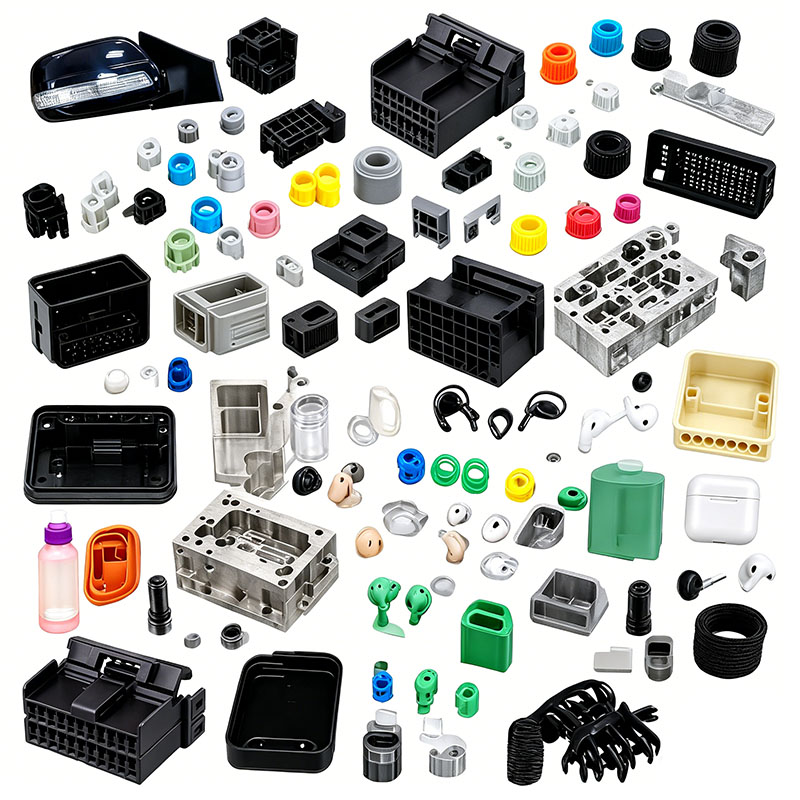
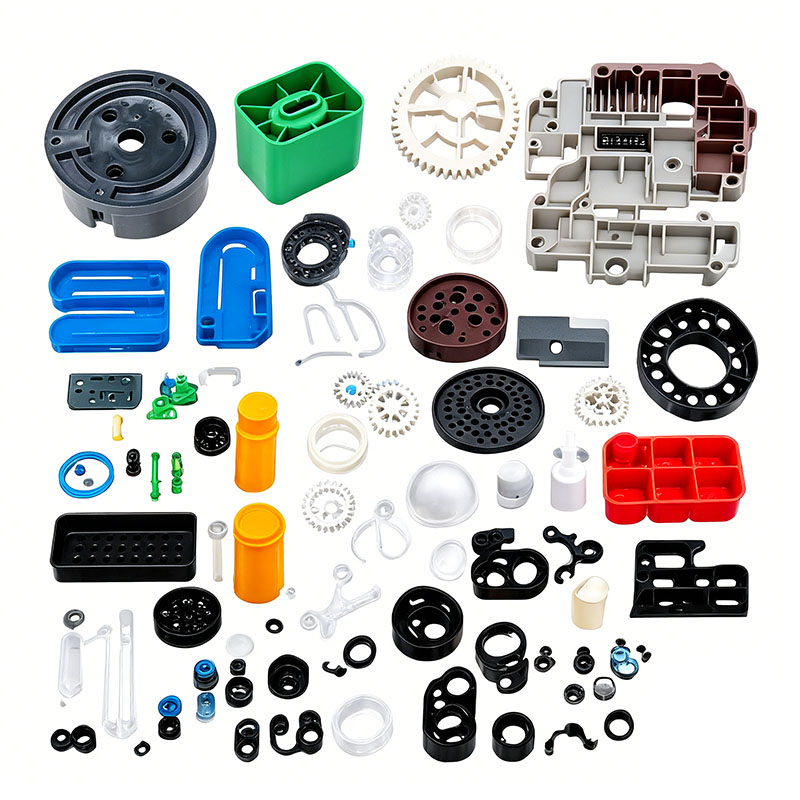
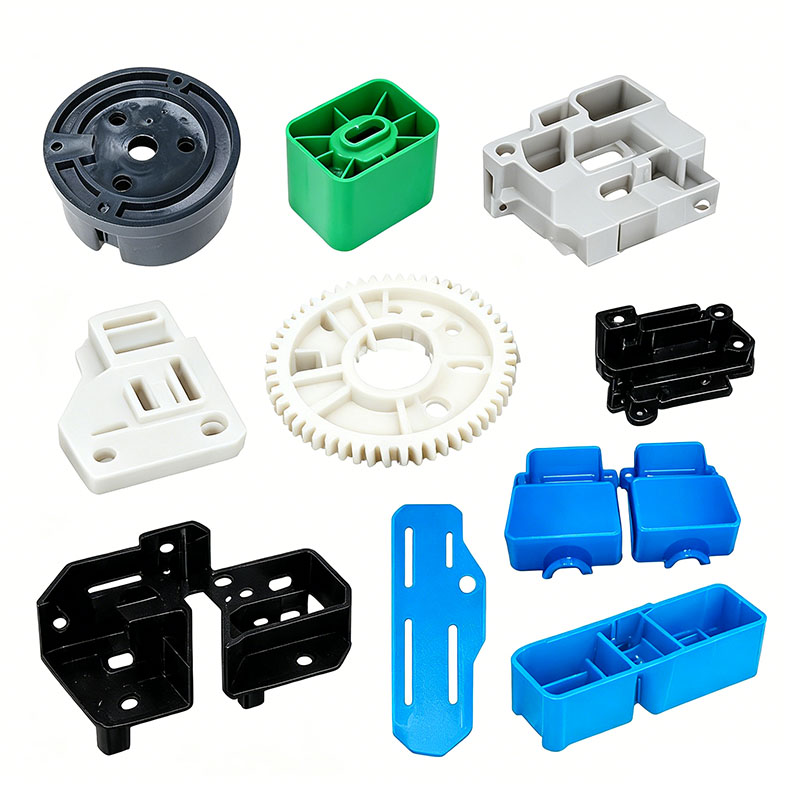
ส่วนประกอบตัวถังพลาสติกสำหรับสกู๊ตเตอร์ไฟฟ้า เช่น โครงหลัก ฝาครอบดาดฟ้า บังโคลนหน้าและหลัง โครงช่องใส่แบตเตอรี่ โครงจอแสดงผลที่แฮนด์ และขอบด้านข้าง ล้วนเป็นชิ้นส่วนโครงสร้างขนาดใหญ่ที่ผสานรวมเข้าด้วยกัน ส่วนประกอบเหล่านี้ต้องเป็นไปตามข้อกำหนดที่ต้องการสำหรับความสวยงามของผนังบางที่มีพื้นผิวขนาดใหญ่ ความแข็งแรงของโครงสร้างรับน้ำหนัก และการทนทานต่อสภาพอากาศกลางแจ้ง ดังนั้นกระบวนการขึ้นรูปจึงซับซ้อนกว่ากระบวนการยึดพลาสติกขนาดเล็กมาก ขั้นตอนการขึ้นรูปที่สมบูรณ์ประกอบด้วยห้าขั้นตอนหลัก: การปรับสภาพวัตถุดิบ การตั้งค่าและการปรับแต่งแม่พิมพ์ วงจรการฉีดขึ้นรูป การสร้างรูปร่างหลังการขึ้นรูป และการควบคุมคุณภาพที่ครอบคลุม การควบคุมที่ได้มาตรฐานถูกนำมาใช้ตลอดเพื่อให้แน่ใจว่าไม่มีรอยเชื่อม ลดการบิดเบี้ยว รับประกันความต้านทานการเสื่อมสภาพ และรักษาความเสถียรของมิติ
I. คลังสินค้าวัตถุดิบและการปรับสภาพ
เนื่องจากตัวรถสกู๊ตเตอร์ต้องเผชิญกับแสงแดดและฝนกลางแจ้งเป็นเวลานาน จึงมีการใช้วัสดุหลักสามประเภท: ASA ที่ทนทานต่อสภาพอากาศ โลหะผสม ABS + PC และ PP ดัดแปลง การรับรองว่าวัสดุเป็นมิตรต่อสิ่งแวดล้อม การอบแห้งที่เหมาะสม และอัตราส่วนการผสมที่ถูกต้องเป็นขั้นตอนแรกที่สำคัญในกระบวนการขึ้นรูป
เมื่อมาถึง วัสดุจะต้องผ่านการตรวจสอบข้อกำหนดเฉพาะของวัสดุ ผลการทดสอบความต้านทานต่อรังสียูวี และใบรับรองการปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อม RoHS อนุญาตให้ใช้เฉพาะวัสดุบริสุทธิ์เท่านั้นสำหรับตัวเรือนที่มองเห็นได้ การลับคม (เศษ/ตัวรองที่ผ่านกระบวนการแปรรูปใหม่) อาจใช้ได้เท่าที่จำเป็น โดยจำกัดไว้ที่ต่ำกว่า 10% ในขณะที่ห้ามรวมวัสดุรีไซเคิลไว้กับชิ้นส่วนโครงสร้างช่องใส่แบตเตอรี่โดยเด็ดขาด เพื่อป้องกันการลดแรงกระแทก สำหรับการระบายสี มาสเตอร์แบทช์ที่มีความมันเงาทนต่อสภาพอากาศจะใช้ร่วมกับมาสเตอร์แบทช์ที่ทนต่อรังสียูวีและสารปล่อยเชื้อราที่มีการโยกย้ายต่ำและเป็นมิตรกับสิ่งแวดล้อม สิ่งเหล่านี้ถูกผสมในเครื่องผสมแนวตั้งที่ความเร็วต่ำเป็นเวลา 8 ถึง 12 นาที การผสมด้วยความเร็วต่ำป้องกันการสะสมความร้อนจากการเสียดสีซึ่งอาจทำให้เกิดการรวมตัวของเม็ดหรือการกระจายตัวของเม็ดสีที่ไม่สม่ำเสมอ
ขั้นตอนการทำให้แห้งและลดความชื้นจะกำหนดคุณภาพความสวยงามของตัวถังโดยตรง ตัวเรือน ASA และ ABS+PC ถูกทำให้แห้งในเครื่องเป่าลมร้อนที่อุณหภูมิคงที่ 85°C เป็นเวลา 4 ชั่วโมง (ขยายเป็น 6 ชั่วโมงสำหรับชิ้นส่วนโลหะผสม PC) เพื่อรักษาปริมาณความชื้นให้ต่ำกว่า 0.04% การอบแห้งที่ไม่เพียงพอส่งผลให้เกิดข้อบกพร่องที่พื้นผิว เช่น "เส้นสีเงิน" และฟองอากาศทั่วทั้งแผงตัวถังขนาดใหญ่ ซึ่งอาจนำไปสู่ความล้มเหลวของสี (หลุดร่อน) ในระหว่างการเคลือบครั้งต่อไป PP ดัดแปลงมีการดูดซึมน้ำต่ำมาก การอบแห้งที่อุณหภูมิ 60°C เป็นเวลาเพียงหนึ่งชั่วโมง โดยเฉพาะในสภาพฝนตกหรือชื้น ก็เพียงพอที่จะขจัดความชื้นบนพื้นผิวได้ สายการผลิตจำนวนมากมีระบบป้อนวัสดุและลดความชื้นส่วนกลาง เมื่อแห้งแล้ว วัตถุดิบจะถูกลำเลียงผ่านท่อที่ปิดสนิทไปยังถังพักของเครื่องฉีดพลาสติก เพื่อป้องกันการดูดซึมความชื้นจากอากาศอีกครั้ง
ครั้งที่สอง การประกอบและการอุ่นเครื่อง/การทดสอบการใช้งานแม่พิมพ์ตัวถังรถขนาดใหญ่
เมื่อพิจารณาถึงพื้นที่ที่คาดการณ์ไว้ขนาดใหญ่ของชิ้นส่วนตัวถังรถ โดยทั่วไปจะใช้แม่พิมพ์ขนาดใหญ่แบบช่องเดียว โดยมีการใช้การเสริมแรงแบบกำหนดเป้าหมายกับเหล็กแม่พิมพ์ ระบบทำความเย็น การระบายอากาศ และระบบดีดออก เหล็กเคลือบกระจก S136 ถูกเลือกสำหรับพื้นผิวช่องที่สวยงาม การขัดเงาจะทำให้ได้ผิวเคลือบเหมือนกระจก ทำให้มั่นใจได้ว่ามีพื้นผิวมันวาวสูงสำหรับตัวเรือน สำหรับแม่พิมพ์ช่องใส่แบตเตอรี่ ซึ่งประมวลผลวัสดุดัดแปลงใยแก้วตลอดระยะเวลาการผลิตที่ยาวนาน โพรงจะผ่านการบำบัดด้วยไนไตรด์เพื่อต้านทานการกัดเซาะและการสึกหรอจากการไหลที่หลอมละลาย ช่องระบายความร้อนแบบ Conformal ได้รับการออกแบบรอบๆ พื้นที่ที่มีความหนาของผนังไม่เท่ากัน ในขณะที่แกนระบายความร้อนแบบเกลียวได้รับการติดตั้งภายในโครงที่มีผนังหนาเพื่อสร้างสมดุลให้กับอัตราการทำความเย็น ดังนั้นจึงแก้ไขปัญหาต่างๆ เช่น รอยยุบเฉพาะที่และการบิดเบี้ยวโดยรวมของโครงตัวถัง
ช่องระบายอากาศละเอียดต่อเนื่อง (ลึก 0.015 มม.) ได้รับการตัดเฉือนรอบเส้นรอบวงของเส้นแยกเพื่อถ่ายอากาศที่ติดอยู่อย่างรวดเร็วในระหว่างการเติมในพื้นที่ขนาดใหญ่ ป้องกันการไหม้เกรียมหรือทำให้ดำคล้ำที่ขอบตัวเครื่อง สำหรับส่วนประกอบที่ยาว เช่น บังโคลนและแผ่นปิดที่ยาว จะมีการเพิ่มหมุดดีดตัวหลายชุดและบล็อคดีดตัวที่สมดุลเพื่อป้องกันการโค้งงอของเปลือกที่เกิดจากแรงดีดตัวที่ไม่สม่ำเสมอ
แม่พิมพ์ถูกยกขึ้นบนเครื่องฉีดขึ้นรูปขนาดใหญ่ (800T–1300T) แผ่นหนีบได้รับการยึดอย่างแน่นหนาเพื่อให้แน่ใจว่ามีการกระจายแรงสม่ำเสมอทั่วแผ่นแม่พิมพ์ มีการเชื่อมต่อและทดสอบการรั่วของท่อควบคุมอุณหภูมิน้ำหล่อเย็นและอุณหภูมิแม่พิมพ์ เมื่อได้รับการยืนยันว่าไม่มีการรั่วไหล หน่วยควบคุมอุณหภูมิจะถูกเปิดใช้งานเพื่ออุ่นแม่พิมพ์ล่วงหน้าเป็นเวลา 30 นาที อุณหภูมิแม่พิมพ์จะคงที่ที่ 50–60°C สำหรับชิ้นส่วนที่สวยงามของ ASA และเพิ่มขึ้นเป็น 80°C สำหรับชิ้นส่วนโลหะผสมของ PC พารามิเตอร์ป้องกันการหนีบแม่พิมพ์แรงดันต่ำได้รับการปรับเทียบ เพื่อให้แม่พิมพ์เปิดโดยอัตโนมัติหากตรวจพบวัสดุตกค้าง (เช่น เศษสปรู) เพื่อป้องกันความเสียหายต่อแม่พิมพ์ขนาดใหญ่ที่มีราคาแพง
ที่สาม ดำเนินกระบวนการรอบการขึ้นรูปแบบสมบูรณ์บนเครื่องฉีด
วงจรการขึ้นรูปสำหรับเปลือกตัวถังประกอบด้วยหกขั้นตอนหลัก ได้แก่ การยึดแม่พิมพ์ การฉีดเติม แรงกดยึดแบบหลายขั้นตอน การระบายความร้อนด้วยอุณหภูมิคงที่ การเปิดและการดีดออกของแม่พิมพ์ และการกำจัดชิ้นส่วนด้วยหุ่นยนต์ กระบวนการนี้เน้นไปที่การบรรจุด้วยความเร็วต่ำ แรงเฉือนต่ำ และสม่ำเสมอ ขั้นตอนการจับยึดแม่พิมพ์ประกอบด้วยสี่ขั้นตอน: การปิดช้า, การเคลื่อนตัวอย่างรวดเร็ว, การป้องกันด้วยแรงดันต่ำ และการล็อคด้วยแรงดันสูง ตัวเรือนที่มีพื้นที่ฉายภาพขนาดใหญ่ต้องใช้แคลมป์แรงดันสูงเพื่อต้านแรงเปิดแม่พิมพ์ที่เกิดขึ้นระหว่างการฉีด ดังนั้นจึงป้องกันไม่ให้เกิดวาบไฟอย่างกว้างขวางที่แนวการแยกส่วน
อุณหภูมิของถังจะถูกควบคุมในโซน: 170–200°C สำหรับส่วนประกอบของตัวถัง ASA และ 190–260°C สำหรับส่วนผสม ABS+PC มีการบังคับใช้ขีดจำกัดอุณหภูมิที่เข้มงวด เนื่องจากความร้อนที่มากเกินไปทำให้วัสดุสลายตัว เกิดสีเหลือง และลดความเหนียว การเติมแบบฉีดใช้การควบคุมความเร็วแบบหลายขั้นตอน: ความเร็วปานกลางถึงสูงจะใช้สำหรับพื้นที่ที่มีผนังบางเพื่อให้แน่ใจว่าการเติมจะรวดเร็วและป้องกันการหลอมละลายก่อนเวลาอันควร (ช็อตสั้นๆ) ในขณะที่ความเร็วต่ำจะใช้สำหรับซี่โครงและส่วนฐานที่มีผนังหนา เพื่อลดความเครียดภายในที่เกิดจากแรงเฉือนของโมเลกุล ซึ่งจะช่วยลดความเสี่ยงของการแตกร้าวในระหว่างการทาสีครั้งต่อไป แรงดันการฉีดตั้งไว้ระหว่าง 90 ถึง 120 บาร์ แรงดันที่มากเกินไปทำให้เกิดวาบไฟอย่างรุนแรงและความเครียดภายในเพิ่มขึ้นอย่างรวดเร็ว ในขณะที่แรงดันไม่เพียงพอส่งผลให้เกิดรอยเชื่อมและการเติมที่ไม่สมบูรณ์
เมื่อคาวิตี้ถูกเติมเต็ม กระบวนการกดค้างไว้สองขั้นตอนจะชดเชยการหดตัวของการทำความเย็น ระยะเวลาในการถือครองคือ 15–22 วินาทีสำหรับช่องใส่แบตเตอรี่ที่มีผนังหนา และ 6–10 วินาทีสำหรับตัวเรือนตกแต่งที่มีผนังบางเพื่อขจัดรอยจมที่พื้นผิว ในระหว่างขั้นตอนการจับยึด สกรูจะเตรียมวัสดุสำหรับรอบถัดไปไปพร้อมๆ กัน ซึ่งจะทำให้รอบเวลาการขึ้นรูปโดยรวมสั้นลง
การทำความเย็นคิดเป็นมากกว่า 60% ของรอบเวลาทั้งหมด โดยเป็นไปตามมาตรฐานการทำความเย็น 3-5 วินาทีต่อความหนาของผนังมิลลิเมตร โครงสร้างตัวถังมาตรฐานที่มีความหนา 2 มม. ต้องใช้เวลาทำความเย็นประมาณ 10 วินาที น้ำหล่อเย็นที่หมุนเวียนสม่ำเสมอจะช่วยขจัดความร้อน ทำให้อุณหภูมิของแม่พิมพ์คงที่ และป้องกันการบิดงอหรือการบิดเบี้ยวที่เกิดจากการระบายความร้อนที่ไม่สม่ำเสมอที่ด้านหนึ่งของตัวเครื่อง
หลังจากเย็นลงแล้ว จะดำเนินการกระบวนการเปิดแม่พิมพ์อย่างช้าๆ สามขั้นตอน กลไกการดีดออกจะค่อยๆ ปล่อยชิ้นส่วน ในขณะที่แขนหุ่นยนต์ที่ขับเคลื่อนด้วยเซอร์โวจะจับตัวเครื่องโดยอัตโนมัติ และตัดประตูและของเสียจากนักวิ่งไปพร้อมกัน ชิ้นส่วนที่เสร็จแล้วจะถูกถ่ายโอนไปยังสายการผลิต ในขณะที่เศษสปรู/รันเนอร์จะถูกรวบรวม บด และเก็บไว้ในภาชนะที่ปิดสนิท ห้ามสัมผัสพื้นผิวที่มองเห็นด้วยตนเองโดยเด็ดขาดตลอดกระบวนการ เพื่อป้องกันรอยนิ้วมือหรือคราบน้ำมันไม่ให้ส่งผลกระทบต่อขั้นตอนการทาสีในภายหลัง
IV. กระบวนการหลังการปั้น การบรรเทาความเครียด และการขึ้นรูป
โครงตัวถังที่รื้อใหม่มักมีรอยประตูและเส้นแยกที่ละเอียด ในขณะที่ส่วนบังโคลนบางเฉียบอาจแสดงการบิดเบี้ยวเล็กน้อย ดังนั้นจึงจำเป็นต้องมีกระบวนการหลังการประมวลผลที่ได้มาตรฐาน การตัดขอบเกตและเสี้ยน: สำหรับแม่พิมพ์แบบวิ่งร้อน ส่วนที่ยื่นออกมาของเกตเล็กน้อยจะถูกลบออกด้วยการเจียรด้วยมืออย่างพิถีพิถัน สำหรับแม่พิมพ์วิ่งเย็นที่มีประตูขนาดใหญ่ เครื่องตัดไฮดรอลิกช่วยให้มั่นใจได้ถึงการตัดที่ราบรื่นและสะอาด ขัดแฟลชละเอียดตามแนวการแยกส่วนเบา ๆ โดยใช้กระดาษทรายละเอียดหรือปากกาเจียรแบบนิวแมติก ตามด้วยการขจัดฝุ่นเพื่อให้แน่ใจว่าพื้นผิวตัวเรือนเรียบลื่นปราศจากขอบคม
การหลอมเพื่อบรรเทาความเครียด: ส่วนประกอบของร่างกายภายนอกผ่านการอบอ่อนก่อนการทาสี ตัวเรือน ASA และ ABS อบในเตาอบลมร้อน 60°C เป็นเวลา 2 ชั่วโมง ในขณะที่ชิ้นส่วนโลหะผสม PC/ABS อบที่อุณหภูมิ 70°C เป็นเวลา 3 ชั่วโมง การระบายความร้อนตามธรรมชาติอย่างช้าๆ ช่วยลดความเครียดในการขึ้นรูปภายในได้อย่างมาก ป้องกันการแตกร้าวในระหว่างกระบวนการพ่นสี/การบ่ม หรือเนื่องจากความผันผวนของอุณหภูมิภายนอก
การปรับรูปร่างและการแก้ไขด้วยความร้อน: บังโคลนหรือตัวป้องกันด้านข้างที่บิดเบี้ยวเล็กน้อยถูกยึดไว้ในจิ๊กขึ้นรูปโลหะที่ตรงกับโปรไฟล์ผลิตภัณฑ์สำหรับการตั้งค่าอุณหภูมิต่ำ พวกมันจะถูกปล่อยออกมาหลังจากการระบายความร้อนเพื่อแก้ไขการบิดเบี้ยว เพื่อให้แน่ใจว่ามีช่องว่างในการประกอบที่สม่ำเสมอทั่วทั้งยานพาหนะ
การปรับสภาพพื้นผิวล่วงหน้า: ตัวเรือนที่ต้องทาสีหรือเคลือบ UV จะต้องผ่านขั้นตอนการกำจัดฝุ่นและขจัดคราบไฟฟ้าสถิตด้วยไฟฟ้าสถิต เพื่อกำจัดสารลอกแม่พิมพ์และฝุ่น จึงช่วยเพิ่มการยึดเกาะของสารเคลือบ ตัวเรือนเคลือบด้านที่ไม่ต้องทาสีจะดำเนินการตรวจสอบคุณภาพโดยตรงหลังการกำจัดเสี้ยน
เราคือผู้ผลิตแม่พิมพ์ชิ้นส่วนพลาสติกสำหรับสกู๊ตเตอร์ โดยให้บริการการผลิตแม่พิมพ์ชิ้นส่วนพลาสติกสำหรับสกู๊ตเตอร์คุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนตัวถังพลาสติกของสกู๊ตเตอร์ คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

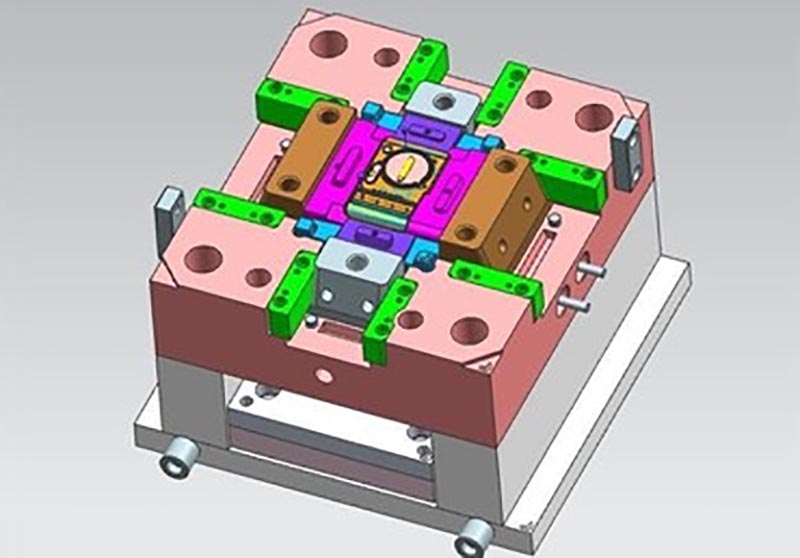
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: สกู๊ตเตอร์พลาสติกพลาสติกชิ้นส่วนร่างกายปั้น จีน ผู้ผลิต ผู้จำหน่าย โรงงาน กำหนดเอง ขายส่ง ซื้อ คุณภาพ ขายล่าสุด ทำในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง