บ้าน
>
ผลิตภัณฑ์ > บริการปรับแต่งหลัก > การปั้นแบบกำหนดเอง > แม่พิมพ์ฉีดอะไหล่รถจักรยานยนต์ฝาข้างพลาสติก
ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


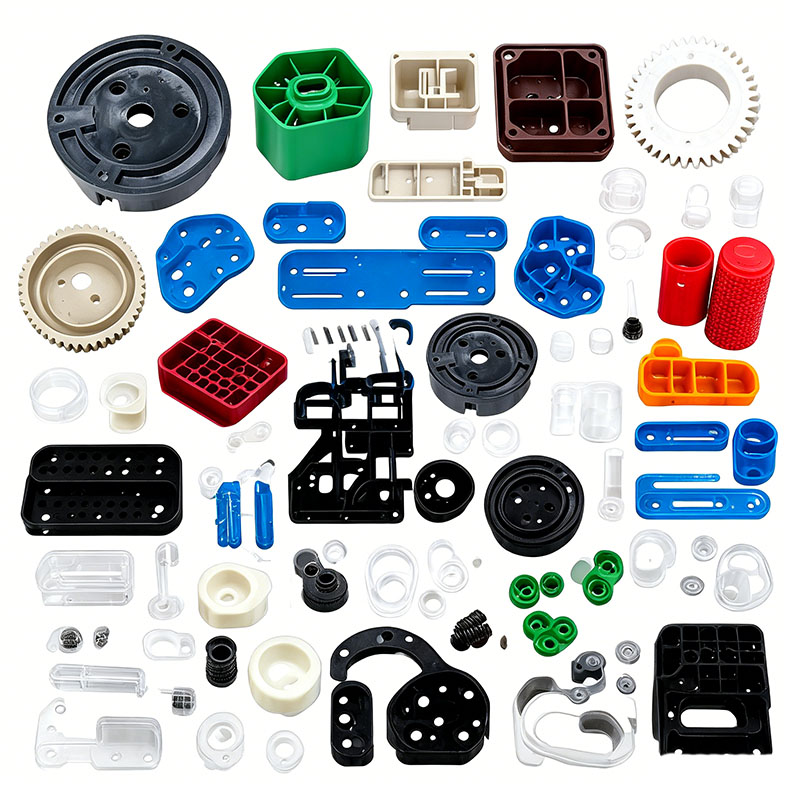
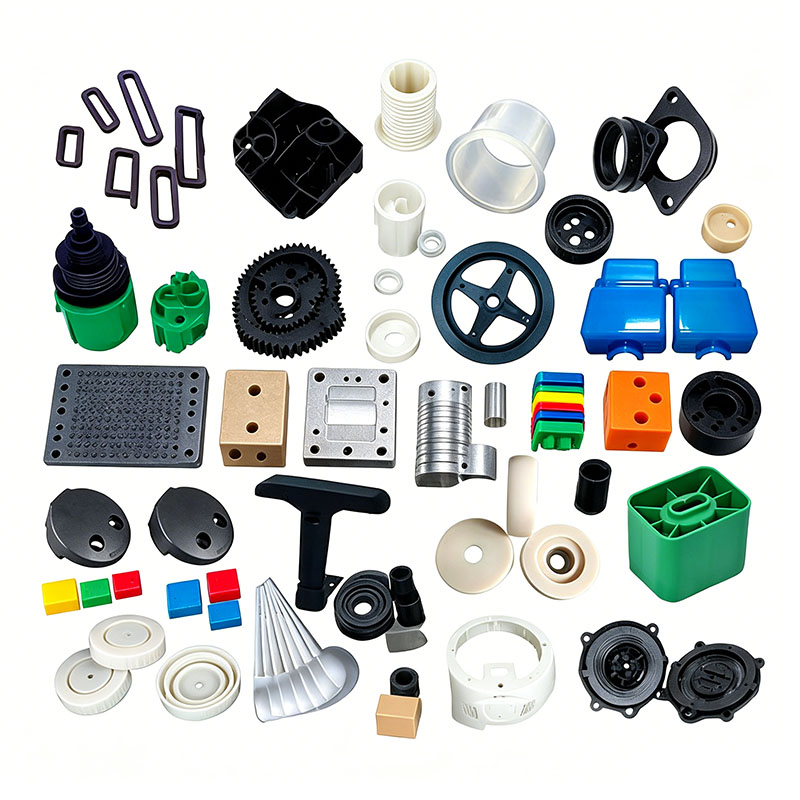
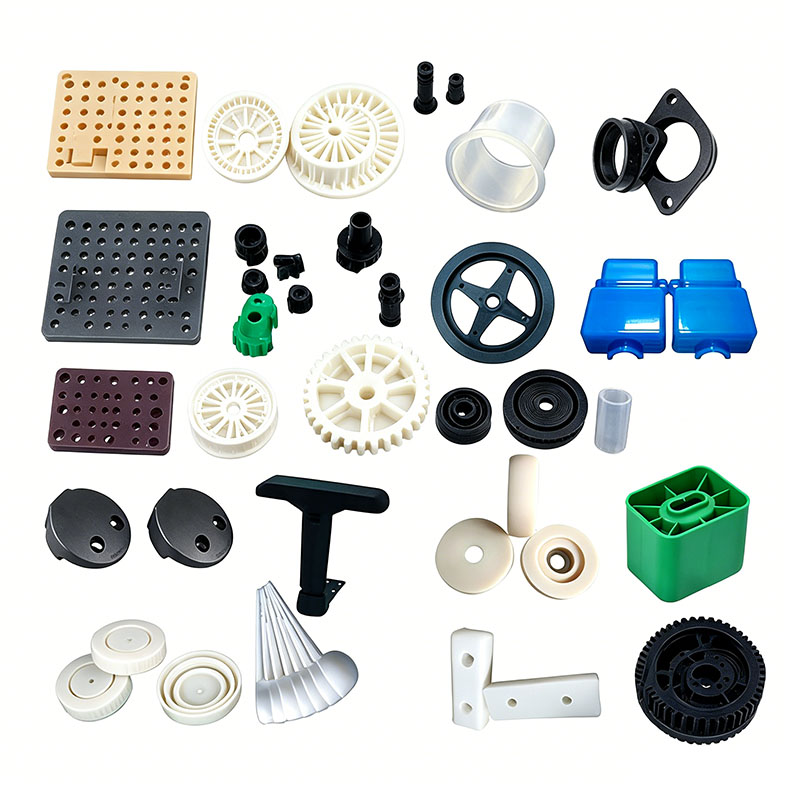
แม่พิมพ์ฉีดอะไหล่รถจักรยานยนต์ฝาข้างพลาสติก
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนอะไหล่รถจักรยานยนต์ที่ฝาพลาสติกด้านข้างได้ เราให้บริการการปั้นชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาครอบพลาสติกด้านข้างแบบมืออาชีพ และเราเป็นผู้ผลิตแม่พิมพ์ชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาครอบพลาสติกด้านข้างแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาครอบพลาสติกด้านข้าง โรงงานของเราสามารถให้บริการแบบครบวงจรได้ เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนอะไหล่รถจักรยานยนต์ด้วยพลาสติกด้านข้าง เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบของเรา บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาข้างพลาสติกคุณภาพสูงที่สั่งทำพิเศษ เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนอะไหล่รถจักรยานยนต์ที่หุ้มพลาสติกด้านข้าง เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
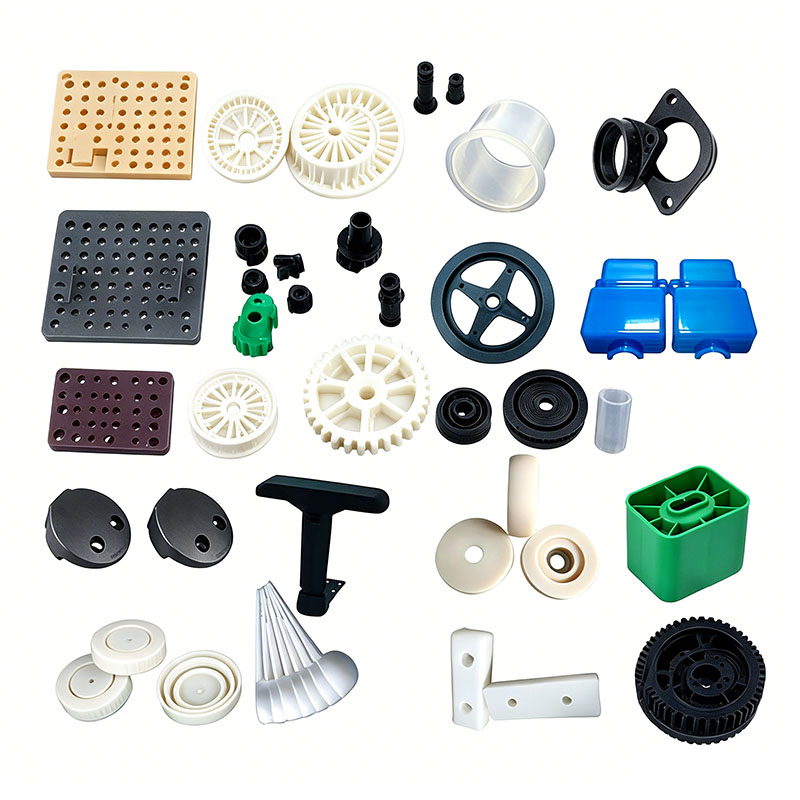
พลาสติกคลุมด้านข้างของรถจักรยานยนต์เป็นส่วนประกอบภายนอกแบบเปลือยซึ่งติดตั้งอยู่ที่ทั้งสองด้านของตัวรถ โดยต้องเผชิญกับรังสียูวีกลางแจ้งเป็นเวลานาน ฝน การกัดกร่อนของน้ำมัน ผลกระทบจากเศษซากถนน อุณหภูมิเครื่องยนต์ที่สูง และการสั่นสะเทือนอย่างต่อเนื่อง เนื่องจากเป็นชิ้นส่วนโค้งที่มีพื้นที่พื้นผิวขนาดใหญ่ ผนังบาง และโค้งงอ พวกเขาต้องการมาตรฐานที่ยอดเยี่ยมเกี่ยวกับความมันเงาของพื้นผิว ทนต่อสภาพอากาศ ทนต่อแรงกระแทกที่อุณหภูมิต่ำ ความแม่นยำของมิติ และความเค้นภายในน้อยที่สุด วัสดุทั่วไปประกอบด้วยโลหะผสม ASA และ ABS/PC ที่ทนทานต่อสภาพอากาศ ในขณะที่รุ่นราคาประหยัดบางรุ่นใช้ PP ดัดแปลงที่เติมทัลคัม ส่วนต่อไปนี้จะสรุปข้อควรพิจารณาในการขึ้นรูปที่สำคัญ ซึ่งครอบคลุมถึงวัตถุดิบ แม่พิมพ์ กระบวนการฉีดขึ้นรูป หลังการประมวลผล และการควบคุมข้อบกพร่อง ในบทความที่มีความยาวรวมประมาณ 1,500 คำ
I. การเลือกวัตถุดิบและสิ่งสำคัญในการขึ้นรูปก่อนการบำบัด
การจับคู่วัสดุและการควบคุมการลับคม
รุ่นไฮเอนด์ใช้ ASA เพื่อการต้านทานรังสียูวี (ป้องกันการเหลือง) และสภาพอากาศที่เหนือกว่า รุ่นระดับกลางใช้โลหะผสม ABS/PC เพื่อความเหนียวสูงและทนทานต่อการแตกร้าวในระหว่างการหมุนเวียนด้วยความร้อน โมเดลราคาประหยัดใช้ PP ที่ได้รับการดัดแปลงเพื่อความคุ้มค่าและต้านทานน้ำมัน
เนื่องจากเป็นส่วนประกอบภายนอก ฝาครอบด้านข้างจึงต้องผลิตจากเรซินบริสุทธิ์เป็นหลัก อัตราส่วนการใช้ซ้ำของเดือยที่สะอาดและรันเนอร์ของวัสดุเดียวกันนั้นถูกจำกัดไว้ที่ 8% และจะต้องกรองตะแกรงเพื่อกำจัดอนุภาคหยาบ ห้ามผสมเศษรีไซเคิลจากวัสดุอื่นโดยเด็ดขาด เนื่องจากการปนเปื้อนจะทำให้สีพื้นผิวแปรผัน และลดความต้านทานแรงกระแทก ส่งผลให้เกิดความเสียหายเปราะเมื่อกระแทก
วัสดุถูกผสมกับมาสเตอร์แบทช์สีที่ทนต่อสภาพอากาศ มาสเตอร์แบทช์ที่ทนต่อรังสียูวี และสารกำจัดเชื้อราที่ทนน้ำมันและบานน้อย เพื่อป้องกัน "การบาน" (หมอกควันบนพื้นผิว) หรือไวท์เทนนิ่งที่เกิดจากการสัมผัสกับน้ำมันเป็นเวลานาน วัสดุหน่วงไฟและวัสดุเสริมใยแก้วจะต้องผสมและจัดเก็บแยกต่างหากจากวัสดุเกรดภายนอกมาตรฐานเพื่อป้องกันการปนเปื้อนข้าม การผสมควรเกิดขึ้นที่ความเร็วต่ำ (ต่ำกว่า 300 รอบต่อนาที) เป็นเวลา 6-10 นาที แรงเสียดทานที่ความเร็วสูงสามารถลดคุณภาพสารเติมแต่งที่ทนต่อรังสี UV และทำให้อายุการใช้งานภายนอกของส่วนประกอบสั้นลง
มาตรฐานที่เข้มงวดสำหรับการทำให้แห้งและลดความชื้น
ASA และ ABS/PC มีความสามารถในการดูดความชื้นสูง ปริมาณความชื้นที่ติดตามได้อาจก่อให้เกิดฟองอากาศขนาดเล็กภายในชิ้นส่วนพลาสติก ฟองอากาศเหล่านี้สามารถนำไปสู่การแยกตัวของสีขนาดใหญ่หลังการเคลือบ และทำให้ชิ้นส่วนแตกตามบริเวณที่เกิดฟองเมื่อถูกกระแทกระหว่างการทำงานของยานพาหนะ ASA ถูกทำให้แห้งด้วยลมร้อนที่อุณหภูมิ 85°C เป็นเวลา 4 ชั่วโมง; โลหะผสม ABS/PC จะถูกทำให้แห้งที่ 90°C เป็นเวลา 5–6 ชั่วโมง โดยมีการควบคุมความชื้นต่ำกว่า 0.04% PP ที่เติมแล้วจะถูกทำให้แห้งที่อุณหภูมิ 60°C เป็นเวลา 1 ชั่วโมง โดยเฉพาะในช่วงฤดูฝน เพื่อขจัดความชื้นบนพื้นผิว หลังจากการอบแห้ง วัตถุดิบจะถูกลำเลียงไปยังเครื่องจักรผ่านถังที่ปิดสนิท เพื่อป้องกันการดูดซึมซ้ำของความชื้นในโรงงานหรือละอองน้ำมัน
ครั้งที่สอง สิ่งจำเป็นในการออกแบบแม่พิมพ์ฝาครอบด้านข้างและการแปรรูปเครื่องจักร
ฝาครอบด้านข้างเป็นส่วนประกอบผนังบางที่มีพื้นผิวโค้ง ในขณะที่ความหนาของผนังโดยทั่วไปอยู่ที่ 1.8–2.3 มม. โครงเสริมภายในและเสาแบบ snap-fit จะมีความหนา 4–6 มม. ความแตกต่างของอุณหภูมิที่สำคัญระหว่างส่วนที่หนาและบางทำให้ชิ้นส่วนมีแนวโน้มที่จะหดตัวและบิดเบี้ยว ซึ่งอาจนำไปสู่ช่องว่างในการประกอบที่ไม่สอดคล้องกันระหว่างฝาครอบด้านซ้ายและขวา ด้วยเหตุนี้ การออกแบบแม่พิมพ์จึงให้ความสำคัญกับการขัดกระจก การระบายความร้อนแบบสมมาตร การระบายอากาศที่สมดุล และการดีดออกที่สมดุล
การเลือกเหล็กแม่พิมพ์
เหล็กกล้าเคลือบกระจกที่ทนต่อการกัดกร่อน S136 ถูกเลือกมาเพื่อความสวยงามทุกรูปแบบ การขัดเงาที่แม่นยำทำให้พื้นผิวปราศจากหลุมหรือรอยขีดข่วน ช่วยให้สียึดเกาะได้สม่ำเสมอ ช่องสำหรับฝาครอบด้านข้างที่เติม PP จะผ่านการบำบัดด้วยไนไตรด์เพื่อทนทานต่อการสึกหรอจากการเสียดสีจากสารตัวเติมทัลก์ในระยะยาว มุมภายในและภายนอกทั้งหมดมีรัศมีอย่างน้อย 1.5 มม. เพื่อขจัดความเข้มข้นของความเค้น ป้องกันรอยแตกที่เกิดจากการสั่นสะเทือนหรือการหมุนเวียนของความร้อน ความแม่นยำในการตัดเฉือนไลน์การตัดจะอยู่ที่ ≤0.01 มม. เพื่อลดการเกิดวาบไฟเล็กๆ น้อยๆ เพื่อให้แน่ใจว่าการประกอบจะราบรื่นและป้องกันช่องว่างที่มากเกินไป
ระบบระบายความร้อนที่สมดุล (กุญแจสำคัญในการควบคุมการบิดงอ)
เนื่องจากฝาครอบด้านข้างมีความโค้งเด่นชัด แม่พิมพ์จึงใช้ช่องระบายความร้อนแบบสมมาตรที่ตามแนวโค้งของผลิตภัณฑ์ เพื่อให้มั่นใจว่ามีการจัดวางที่สมดุลอย่างสมบูรณ์แบบทั้งด้านยาว/สั้น และพื้นผิวด้านใน/ด้านนอก เสายึดผนังหนามีแกนระบายความร้อนแบบเกลียวภายในเพื่อช่วยให้กระจายความร้อนได้สมดุลและพร้อมกัน ซึ่งช่วยลดความแตกต่างของอุณหภูมิระหว่างส่วนที่หนาและบาง อุณหภูมิของแม่พิมพ์ถูกควบคุมตามโซน: 55–65°C สำหรับฝาปิดด้านข้าง ASA, 70–80°C สำหรับ ABS/PC และ 30–40°C สำหรับ PP ที่เติมแล้ว หากอุณหภูมิแม่พิมพ์ PP สูงเกินไป การหดตัวของการตกผลึกจะเพิ่มขึ้น ทำให้เกิดการเบี่ยงเบนมิติในฝาครอบด้านซ้ายและด้านขวา และช่องว่างการประกอบที่ไม่สม่ำเสมอ หากอุณหภูมิต่ำเกินไป ความเค้นภายในที่ตกค้างอย่างมีนัยสำคัญจะยังคงอยู่ ส่งผลให้ตัวเครื่องบิดเบี้ยวหรือเสียรูปภายใต้ความร้อนที่ผันผวนในฤดูร้อนและความหนาวเย็นในฤดูหนาว
การเพิ่มประสิทธิภาพของการระบายอากาศและการดีดออกที่สมดุล
เนื่องจากเส้นทางการไหลของการหลอมเหลวยาวสำหรับฝาครอบด้านข้าง ช่องระบายอากาศละเอียดต่อเนื่อง (ลึก 0.012–0.015 มม.) จึงถูกตัดที่ปลายของพื้นผิวโค้ง ตามแนวซี่โครง และที่ตำแหน่งแนวเชื่อมเพื่อปล่อยก๊าซไอเสียอย่างรวดเร็วจากการหลอมเหลวสลายตัว ดังนั้นจึงป้องกันจุดดำบนพื้นผิวและการแตกร้าวที่เปราะที่แนวเชื่อม ภายในชิ้นส่วน การผสมผสานระหว่างหมุดดีดตัวแบบหลายจุดที่สมมาตรและแผ่นดีดตัวแบบแบน ช่วยให้มั่นใจถึงแรงดีดออกที่สม่ำเสมอ ป้องกันการเกิดรอยเค้น (การทำให้ขาวขึ้น) หรือการเสียรูปบนพื้นผิวโค้ง มีการเพิ่มบล็อกอีเจ็คเตอร์ขนาดเล็กที่เป็นอิสระเพื่อให้ติดตั้งได้พอดีเพื่อป้องกันการแตกหักซึ่งอาจทำให้เกิดช่องว่างในการประกอบ
มาตรฐานการติดตั้งและการใช้งานแม่พิมพ์
แม่พิมพ์ฝาครอบด้านข้างแบบช่องเดียวจับคู่กับเครื่องฉีดขึ้นรูป 400T–700T ต้องขันแผ่นจับยึดให้แน่นเท่าๆ กันเพื่อทนต่อการฉีดแรงดันสูง และป้องกันไม่ให้เกิดแฟลชขนาดใหญ่ที่เกิดจากการเปิดของแม่พิมพ์ (การหายใจของแม่พิมพ์) มีการติดตั้งเครื่องตรวจจับการไหลในวงจรทำความเย็นเพื่อตรวจสอบว่าแต่ละช่องไม่มีการอุดตันหรือการรั่วไหล การป้องกันการจับยึดแม่พิมพ์ด้วยแรงดันต่ำได้รับการปรับเทียบเพื่อกระตุ้นการเปิดแม่พิมพ์อัตโนมัติ หากตรวจพบป่วงที่ตกค้างหรือวัตถุแปลกปลอม เพื่อปกป้องช่องเคลือบกระจก จะต้องกำจัดพลาสติกที่เข้ากันไม่ได้ออกจากถังอย่างทั่วถึงก่อนการผลิต แม่พิมพ์ต้องได้รับความร้อนก่อนเป็นเวลา 30 นาทีเพื่อรักษาอุณหภูมิให้คงที่ก่อนที่จะเริ่มการทดลองขึ้นรูป
ที่สาม ประเด็นสำคัญของการควบคุมกระบวนการฉีดขึ้นรูป
กลยุทธ์กระบวนการหลัก: การบรรจุแบบใช้แรงเฉือนต่ำ การบรรจุด้วยแรงดันต่ำสองขั้นตอน และการระบายความร้อนที่สมดุลและเพียงพอ เพื่อลดความเครียดในการขึ้นรูปภายใน และเพิ่มความทนทานต่อสภาพอากาศภายนอกและการต้านทานการแตกร้าว
การควบคุมอุณหภูมิถังแบบมีฉากที่แม่นยำ
ฝาครอบด้านข้าง ASA: 170–200°C; อุณหภูมิหัวฉีดต้องไม่เกิน 210°C (ความร้อนที่มากเกินไปจะสลายสารเติมแต่งที่ทนต่อรังสียูวี ทำให้เกิดสีเหลืองในระยะสั้นระหว่างการสัมผัสกลางแจ้ง)
ฝาครอบด้านข้าง ABS/PC: 190–250°C; ขีดจำกัดบน 260°C (ความร้อนที่มากเกินไปจะช่วยลดความเหนียวที่อุณหภูมิต่ำ ทำให้ชิ้นส่วนแตกร้าวได้ง่ายเมื่อกระแทกในฤดูหนาว)
ฝาครอบด้านข้าง PP เติม: 190–220°C; อุณหภูมิที่มากเกินไปทำให้เกิดการตกตะกอนของผงส่งผลให้พื้นผิวมีจุดสีขาวหรือ "บาน" กระบวนการบรรจุความเร็วตัวแปรแบบหลายขั้นตอน
ฝาครอบด้านข้างแบบโค้งใช้กระบวนการเติมแบบปรับความเร็วได้สามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่เกต การเติมตัวส่วนโค้งด้วยความเร็วปานกลางถึงสูงอย่างรวดเร็ว และลดความเร็วสำหรับการระบายอากาศในพื้นที่รอยเชื่อมส่วนปลาย เพื่อลดความเครียดภายในที่เกิดจากแรงเฉือนของโมเลกุล แรงดันการฉีดอยู่ระหว่าง 85 ถึง 110 บาร์ แรงดันต่ำมากเกินไปส่งผลให้แนวเชื่อมหลอมละลายได้ไม่ดีและอาจเกิดการแตกหักเนื่องจากการสั่นสะเทือนของยานพาหนะ ในขณะที่แรงดันสูงเกินไปทำให้เกิดแฟลชเพิ่มขึ้น การสะสมความเค้นภายใน และการตกขาวหรือการแตกร้าวเมื่อสัมผัสกับน้ำมันเครื่อง
แรงกดดันในการถือครองแบบสองขั้นตอน
เนื่องจากการหดตัวของการตกผลึกอย่างมีนัยสำคัญของ PP จึงต้องอาศัยกระบวนการกดจับแบบสองขั้นตอนเพื่อชดเชยการหดตัว ในทางกลับกัน ASA และ ABS/PC มีการหดตัวน้อยกว่า ดังนั้นจึงใช้การยึดเกาะในระยะเวลาสั้นด้วยแรงดันต่ำ เวลาจับตั้งไว้ที่ 6–10 วินาทีสำหรับตัวเครื่องโค้งบาง และ 12–18 วินาทีสำหรับคลิปยึดผนังหนา เพื่อขจัดรอยยุบที่คลิปและโครง แรงกดค้างไว้และการทำให้เป็นพลาสติกของวัสดุ (การสูบจ่าย) เกิดขึ้นพร้อมกันเพื่อลดรอบการขึ้นรูป
เราเป็นผู้ผลิตแม่พิมพ์ฉีดชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาข้างพลาสติก โดยให้บริการการผลิตแม่พิมพ์ฉีดชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาข้างพลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาครอบพลาสติกด้านข้าง คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

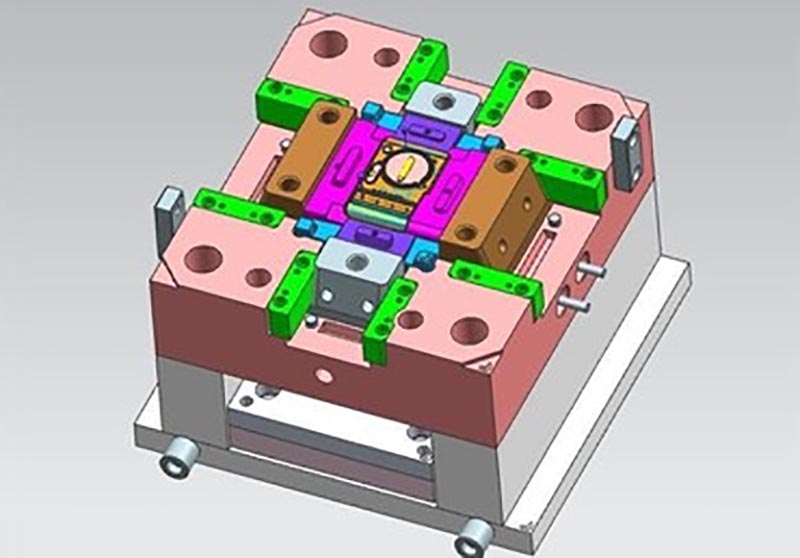
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: ชิ้นส่วนอะไหล่รถจักรยานยนต์ฝาพลาสติกด้านข้าง, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง