ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


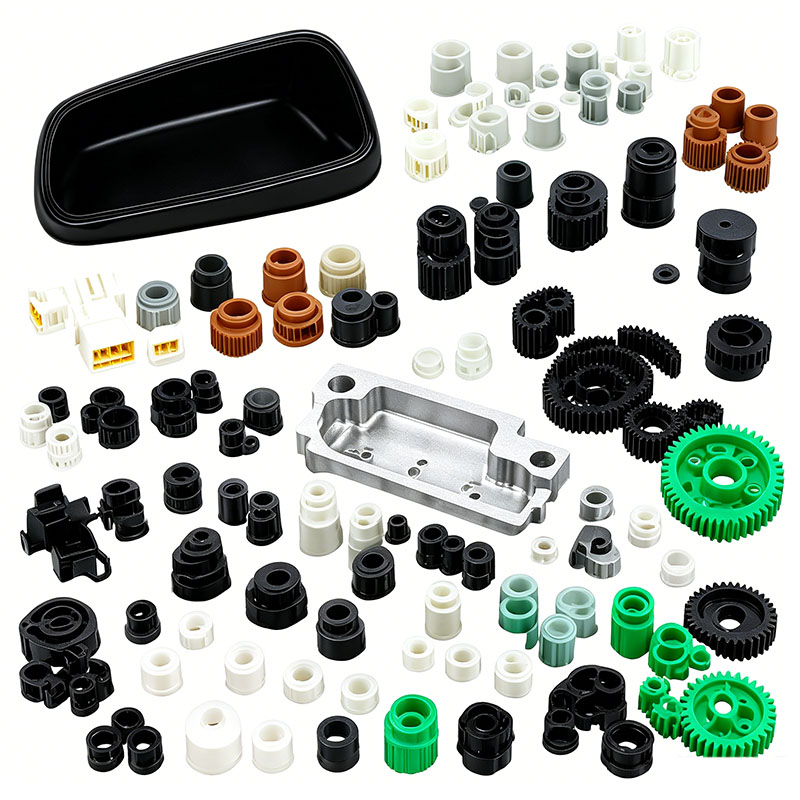
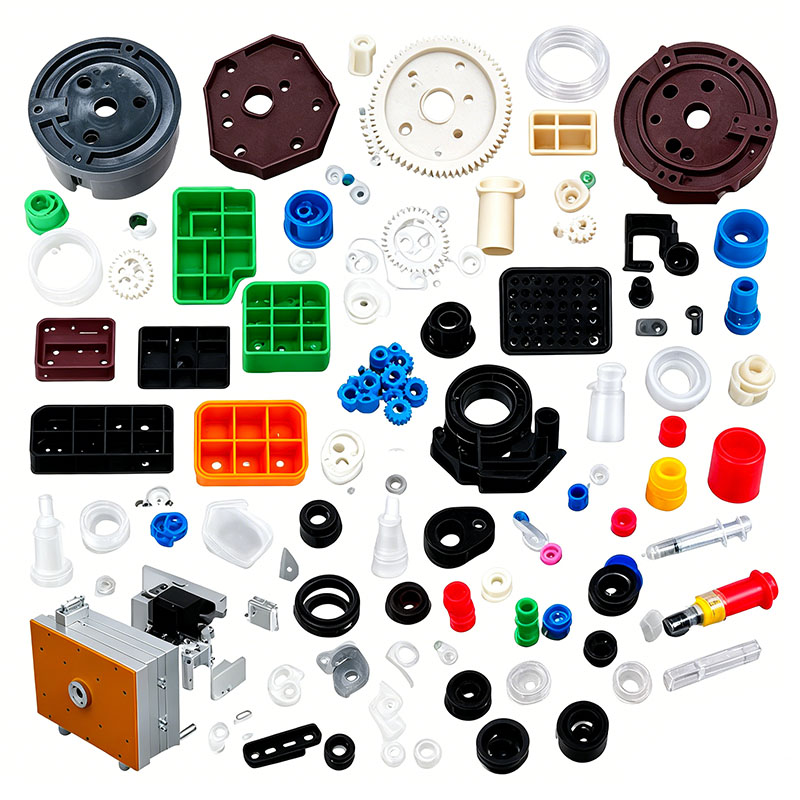
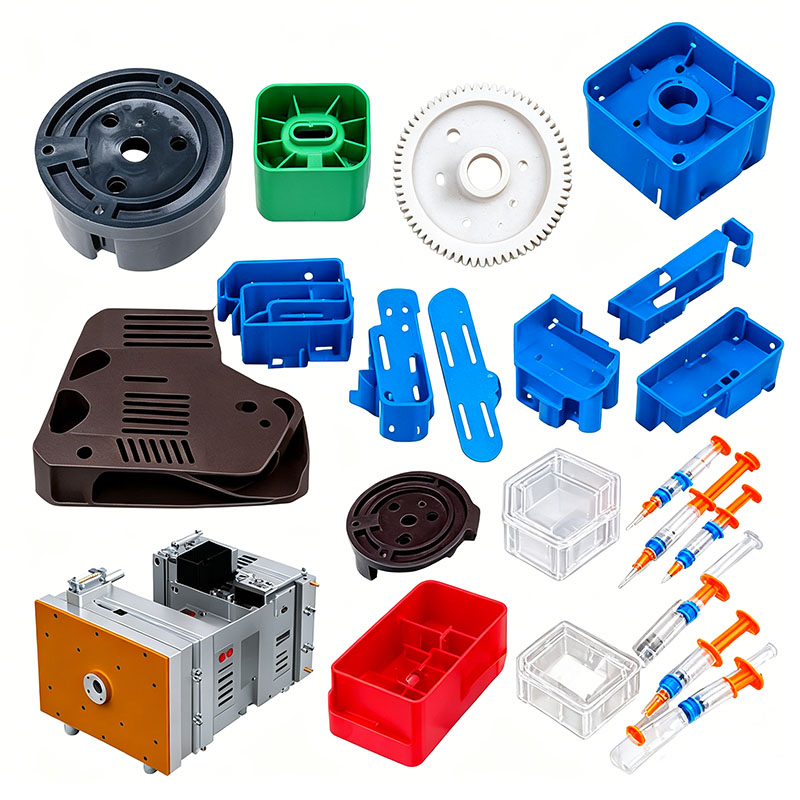
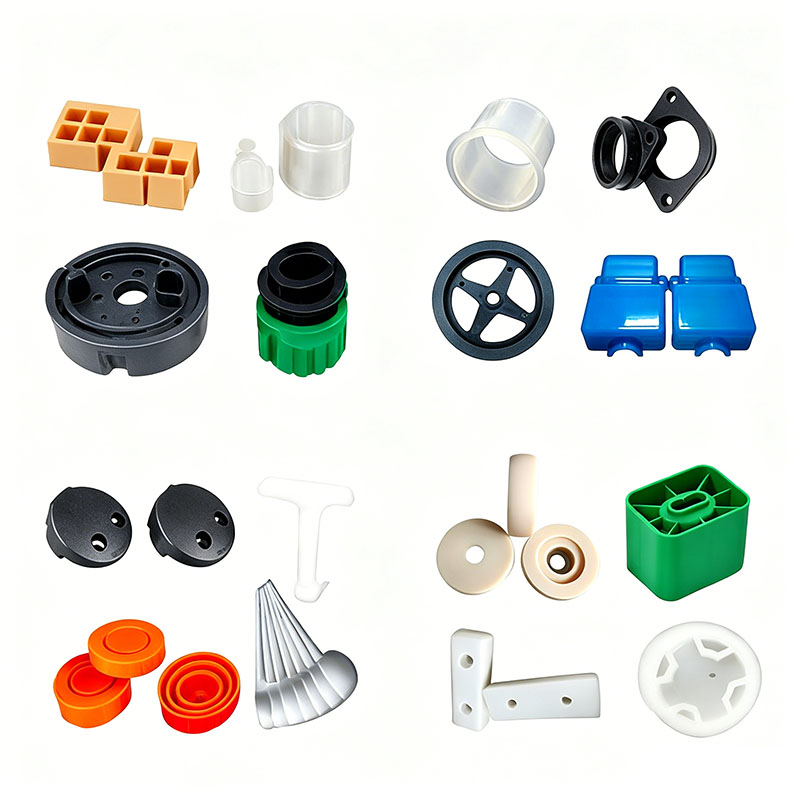
แม่พิมพ์กล่องอะไหล่พลาสติก
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปกล่องอะไหล่พลาสติกได้ เราให้บริการปั้นกล่องอะไหล่พลาสติกแบบมืออาชีพตามสั่ง และเราเป็นผู้ผลิตแม่พิมพ์กล่องอะไหล่พลาสติกแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปกล่องอะไหล่พลาสติก โรงงานของเราสามารถให้บริการแบบครบวงจรได้ เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปกล่องอะไหล่พลาสติก เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถจัดหาผลิตภัณฑ์ขึ้นรูปกล่องอะไหล่พลาสติกคุณภาพสูงตามสั่งแก่ลูกค้า เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปแบบกล่องอะไหล่พลาสติก เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
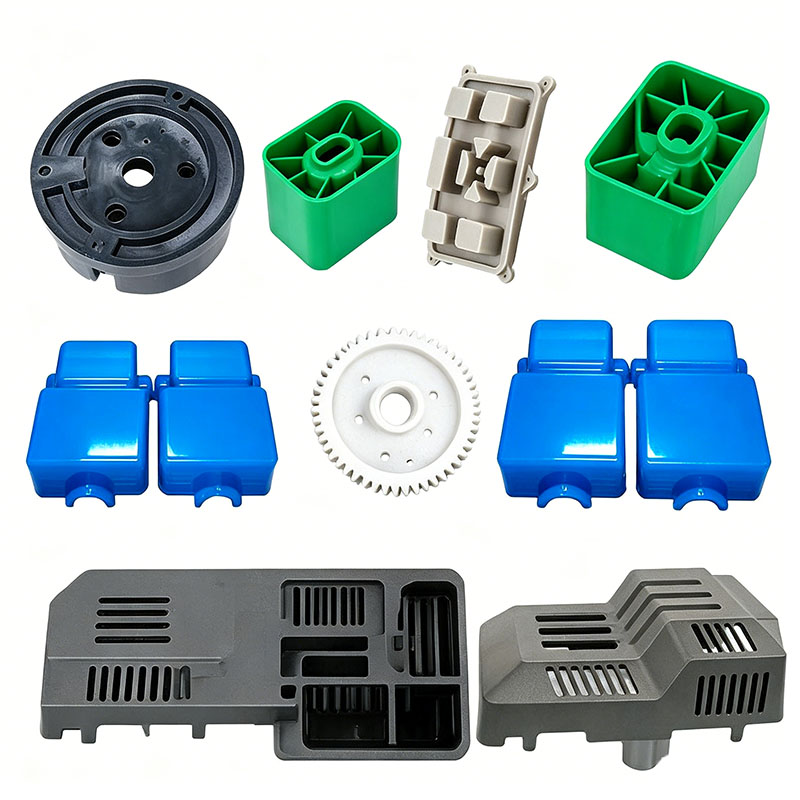
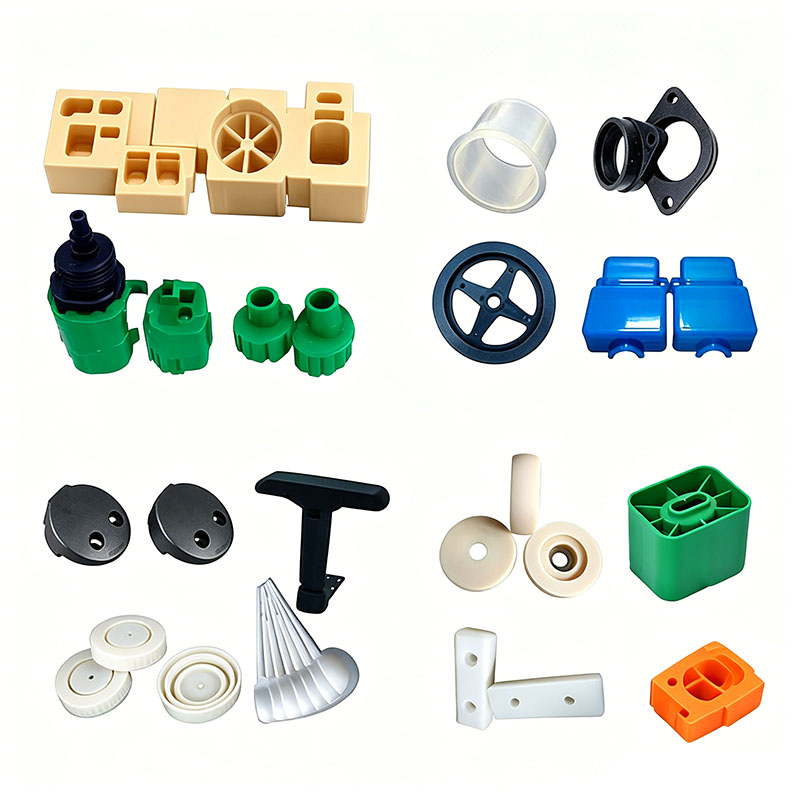
ถังอะไหล่พลาสติกมีการใช้กันอย่างแพร่หลายในร้านซ่อมรถยนต์ โกดังโรงงาน พื้นที่จัดเก็บฮาร์ดแวร์ และสำหรับจัดเก็บส่วนประกอบอุปกรณ์ ประกอบด้วยชิ้นส่วนต่างๆ รวมถึงตัวถังหลัก ฝาปิด ลิ้นชักแบบแบ่งส่วนภายใน ตัวล็อคแบบ snap-lock ที่จับ ขารองรับ และตัวแบ่ง ผลิตภัณฑ์เหล่านี้มักใช้เพื่อจัดเก็บสิ่งของที่มีน้ำหนักมาก เช่น สกรูโลหะ แบริ่ง และชิ้นส่วนเครื่องจักรกล ซึ่งต้องรับภาระคงที่อย่างต่อเนื่อง ผลกระทบจากการจัดการบ่อยครั้ง และสภาพแวดล้อมการทำงานที่รุนแรง รวมถึงการสัมผัสน้ำมันเครื่อง น้ำมันตัดกลึง ฝุ่น และความผันผวนของอุณหภูมิรายวันอย่างมีนัยสำคัญ ด้วยเหตุนี้ ส่วนประกอบพลาสติกจึงต้องการความแข็งแกร่งสูง ความคงตัวของขนาด (การหดตัวต่ำ/ไม่มีการบิดงอ) ความต้านทานต่อการกัดกร่อนของน้ำมันและการตกกระทบ และตัวล็อคแบบ snap-lock ที่ทนทานซึ่งไม่แตกหักหลังจากเปิดและปิดซ้ำหลายครั้ง วัสดุหลัก ได้แก่ PP ดัดแปลงเติมทัลคัม ABS ที่รับแรงกระแทกสูง และ HIPS เสริมแรง กระบวนการขึ้นรูปมุ่งเน้นไปที่ตัวชี้วัดหลักสี่ประการ ได้แก่ การควบคุมการหดตัวและการบิดงอ การรับรองความแข็งแรงในการรับน้ำหนัก การรักษาความสามารถในการเปลี่ยนขนาดสำหรับการผลิตจำนวนมาก และการรับรองความต้านทานต่อน้ำมันโดยมีการชะล้างวัสดุน้อยที่สุด จุดการขึ้นรูปที่สำคัญได้รับการจัดการอย่างเป็นระบบในการปรับสภาพวัตถุดิบ การออกแบบแม่พิมพ์ พารามิเตอร์การฉีดขึ้นรูป หลังการประมวลผล และการป้องกันข้อบกพร่อง
I. ประเด็นสำคัญสำหรับการเลือกวัสดุและการปรับสภาพล่วงหน้า
การจับคู่วัสดุและการจัดการการลับคม
ถังขยะหลัก ลิ้นชักแบบแบ่งพาร์ติชัน และฉากกั้นทำจาก PP ที่เติมแป้งโรยตัว สารเติมแต่งแป้งช่วยลดการหดตัวของแม่พิมพ์ได้อย่างมีประสิทธิภาพ เพิ่มความแข็งแกร่งและความสามารถในการรับน้ำหนัก และต้านทานน้ำมันและต้นทุนต่ำ ฝาปิด ที่จับแบบเปลือย และแผงป้ายทำจาก ABS ซึ่งได้รับการเลือกใช้เนื่องจากมีพื้นผิวมันวาวและมีความเหนียวสูง ซึ่งช่วยให้พิมพ์หมายเลขชิ้นส่วนบนหน้าจอได้ กลไกล็อคแบบ snap-lock และล็อคแบบรับน้ำหนักใช้ HIPS ที่รับแรงกระแทกสูง ซึ่งมีความแข็งและต้านทานความเมื่อยล้าสูง ทำให้มั่นใจได้ว่าจะไม่แตกหักง่ายในระหว่างการเปิดและปิดซ้ำๆ
ข้อจำกัดที่เข้มงวดมีผลกับการนำวัสดุกลับมาใช้ใหม่: ห้ามมิให้ผสมเศษขยะรีไซเคิลเข้ากับส่วนประกอบโครงสร้างรับน้ำหนัก (เช่น ตัวถังขยะและลิ้นชัก) เนื่องจากการบดซ้ำซ้ำๆ ทำให้เกิดการเสื่อมสภาพของโมเลกุล ทำให้ชิ้นส่วนมีแนวโน้มที่จะเสียรูปหรือแตกร้าวภายใต้น้ำหนักบรรทุก สำหรับชิ้นส่วนตกแต่ง ABS สัดส่วนของนักวิ่งที่เพิ่ม (การลับคม) จะถูกจำกัดไว้ที่ 10% วัสดุจะต้องถูกบดและกรองเพื่อกำจัดอนุภาคหยาบขนาดใหญ่ ดังนั้นจึงป้องกันการเติมที่ไม่สม่ำเสมอซึ่งอาจนำไปสู่การเปลี่ยนแปลงของสีหรือความอ่อนแอของโครงสร้างเฉพาะที่ เมื่อผสมวัสดุ ให้รวมสารช่วยถอดแบบที่ทนน้ำมันและมีการเคลื่อนตัวต่ำและมาสเตอร์แบทช์ป้องกันไฟฟ้าสถิตเพื่อป้องกันการซึมของน้ำมันบนพื้นผิวและการดึงดูดของฝุ่นโลหะ เก็บ PP ที่เติมไว้แยกจาก ABS และ HIPS ในระหว่างการผสมและการเก็บรักษา หลีกเลี่ยงการปนเปื้อนข้ามอย่างเคร่งครัด ซึ่งอาจทำให้เกิดการแยกและการเปราะในชิ้นส่วนที่ขึ้นรูปได้
มาตรฐานการทำงานผสม
ใช้เครื่องผสมแนวตั้งความเร็วต่ำที่ 280–320 รอบต่อนาทีเป็นเวลา 6–10 นาที อย่าใช้ความเร็วสูงผสมสำหรับ PP ที่เติมแป้งโรยตัว แรงเสียดทานที่ความเร็วสูงทำให้เกิดการรวมตัวของผง ทำให้เกิดจุดสีขาวบนพื้นผิว มีจุดด่าง และความแข็งแกร่งเฉพาะจุดที่ไม่สอดคล้องกัน หลังจากผสมแล้ว ให้ปิดผนึกภาชนะบรรจุวัสดุเพื่อป้องกันวัตถุดิบจากละอองน้ำมันในโรงงานและการปนเปื้อนของฝุ่น ดังนั้นจึงป้องกันจุดดำและข้อบกพร่องระหว่างการขึ้นรูป
มาตรฐานการอบแห้งและการลดความชื้น
ABS ดูดความชื้นได้สูง การไม่ทำให้แห้งสนิทก่อนการขึ้นรูปจะส่งผลให้เกิด "เส้นสีเงิน" และช่องว่างภายใน ช่องว่างในพื้นที่รับน้ำหนักช่วยลดความต้านทานแรงกระแทกได้อย่างมาก สภาวะการอบแห้งมาตรฐานเกี่ยวข้องกับการอบแห้งด้วยลมร้อนที่อุณหภูมิ 80°C เป็นเวลา 3–4 ชั่วโมง โดยคงความชื้นไว้ต่ำกว่า 0.04% PP และ HIPS ที่เติมเข้าไปมีอัตราการดูดซึมน้ำต่ำมาก และโดยทั่วไปไม่จำเป็นต้องทำให้แห้งในสภาพแวดล้อมการทำงานมาตรฐาน อย่างไรก็ตาม ในช่วงฤดูฝนบ๊วยที่มีความชื้นสูงในภาคใต้ จำเป็นต้องทำให้แห้งที่อุณหภูมิ 60°C เป็นเวลาหนึ่งชั่วโมงเพื่อขจัดความชื้นบนพื้นผิว ขนส่งวัตถุดิบแห้งไปยังเครื่องจักรผ่านถังที่ปิดสนิทเพื่อป้องกันการดูดซึมความชื้นในบรรยากาศอีกครั้ง
ครั้งที่สอง ประเด็นสำคัญสำหรับการออกแบบแม่พิมพ์และการตั้งค่าเครื่องจักร
โดยทั่วไปกล่องอะไหล่จะเป็นเปลือกผนังบางซึ่งมีอัตราส่วนความยาวต่อความกว้างสูง แม้ว่าความหนาของผนังหลักจะอยู่ที่ 1.8–2.2 มม. แต่ซี่โครงภายในและปุ่มยึดอาจสูงถึง 4–5 มม. ความหนาที่เปลี่ยนแปลงอย่างมีนัยสำคัญนี้ทำให้ชิ้นส่วนมีแนวโน้มที่จะหดตัวไม่สม่ำเสมอและบิดเบี้ยวด้านเดียว ดังนั้นการออกแบบแม่พิมพ์จึงต้องจัดลำดับความสำคัญของการระบายความร้อนแบบสมมาตร การดีดออกที่สมดุล และการระบายอากาศที่เพียงพอ **การเลือกเหล็กแม่พิมพ์**
สำหรับช่องตกแต่งสวยงามของฝา ABS นั้น เลือกใช้เหล็กเคลือบกระจกชนิดแข็งก่อนแข็ง 718H เพื่อให้มั่นใจว่าพื้นผิวเรียบสม่ำเสมอหลังจากการขัดเงา และการยึดเกาะที่เชื่อถือได้สำหรับข้อความที่พิมพ์สกรีน ช่องสำหรับตัวถัง PP ที่เติมแป้งทัลคัมจะผ่านการบำบัดด้วยไนไตรด์เพื่อทนทานต่อการสึกหรอจากการเสียดสีจากผงตัวเติมในระยะยาว จึงช่วยยืดอายุการใช้งานของแม่พิมพ์ เหล็ก P20 ที่ทนทานต่อการสึกหรอใช้สำหรับส่วนประกอบขนาดเล็ก เช่น ตัวล็อคและสลัก เพื่อป้องกันการพังทลายของโครงสร้างหรือการเสียรูปในระหว่างการผลิตในปริมาณมาก มุมภายในทั้งหมดของชิ้นส่วนพลาสติกมีการออกแบบรัศมี (R-fillets) เพื่อขจัดความเข้มข้นของความเค้น ป้องกันการแตกร้าวภายใต้ภาระหนักหรือผลกระทบจากการตกหล่น
**ระบบระบายความร้อนแบบสมดุล (แกนป้องกันการบิดเบี้ยว)**
เมื่อพิจารณาถึงความแตกต่างที่สำคัญระหว่างความยาวและความกว้างของตัวเครื่อง แม่พิมพ์จึงใช้วงจรระบายความร้อนที่สอดคล้องและสมมาตรซึ่งพันรอบทั้งสองด้าน เพื่อให้มั่นใจว่ามีการจัดวางที่เหมือนกันสำหรับขอบด้านยาวและด้านสั้น แกนระบายความร้อนแบบเกลียวได้รับการติดตั้งภายในเสารองรับที่มีผนังหนาที่ด้านล่าง เพื่อลดความแตกต่างของอุณหภูมิระหว่างส่วนที่หนาและบาง ช่วยให้ระบายความร้อนได้สม่ำเสมอ อุณหภูมิของแม่พิมพ์จะถูกควบคุมตามโซน: 50–60°C สำหรับชิ้นส่วนเครื่องสำอาง ABS และ 30–45°C สำหรับตัวถัง PP ที่เติมแล้ว อุณหภูมิแม่พิมพ์ PP ที่มากเกินไปจะทำให้การหดตัวของการตกผลึกรุนแรงขึ้น นำไปสู่ขนาดที่เล็กเกินไปและมีช่องว่างที่ไม่สม่ำเสมอเมื่อวางซ้อนกันหลายยูนิต ในทางกลับกัน อุณหภูมิที่ต่ำเกินไปจะทำให้เกิดความเค้นภายในตกค้างอย่างมีนัยสำคัญ ทำให้เกิดการบิดงอและการเสียรูปอย่างต่อเนื่องระหว่างการเก็บรักษา
**การระบายอากาศและการดีดออกที่สมดุล**
การออกแบบตัวเครื่องที่ยาวส่งผลให้เกิดเส้นทางการไหลของของเหลวที่ขยายออกไป ทำให้แนวเชื่อมที่ปลายสุดของคาวิตี้มีแนวโน้มที่จะติดก๊าซและการเผาไหม้ ด้วยเหตุนี้ ช่องระบายอากาศละเอียดต่อเนื่อง (ลึก 0.012 มม.) จึงถูกตัดไปตามขอบด้านยาวของเส้นแยก ด้านล่างแบบซี่โครงหนาแน่นใช้การจัดเรียงแบบสมมาตรหลายจุดของหมุดอีเจ็คเตอร์และอีเจ็คเตอร์แบบแบนเพื่อให้แน่ใจว่าแรงดีดออกสม่ำเสมอ การดีดออกที่ไม่สมดุลอาจทำให้ตัวเครื่องบิดเบี้ยวขึ้นด้านหนึ่งเมื่อทำการถอดออก ส่งผลให้ซีลฝาไม่ดีหรือเกิดการผูกมัดระหว่างการทำงานของลิ้นชัก มีการเพิ่มบล็อกดีดตัวช่วยสำหรับตัวแบ่งเรียวเพื่อป้องกันการเจาะทะลุหรือทำให้พื้นผิวขาวขึ้น
**รายละเอียดการติดตั้งแม่พิมพ์**
แม่พิมพ์ถังชิ้นส่วนขนาดใหญ่ได้รับการออกแบบมาเพื่อใช้กับเครื่องฉีดขึ้นรูป 450T–750T หลังจากการยกแล้ว ต้องขันแผ่นยึดให้แน่นเท่าๆ กันเพื่อป้องกันแฟลชที่ลุกลามซึ่งเกิดจากการฉีดแรงดันสูง ติดตั้งเครื่องตรวจจับการไหลบนวงจรน้ำเพื่อให้แน่ใจว่าการไหลเวียนราบรื่น ปรับเทียบการป้องกันแม่พิมพ์แรงดันต่ำเพื่อกระตุ้นการเปิดแม่พิมพ์อัตโนมัติเมื่อตรวจพบนักวิ่งที่ตกค้างหรือวัตถุแปลกปลอมที่เส้นแยก เพื่อป้องกันความเสียหายของช่อง และดำเนินการทดสอบการรั่วอย่างครอบคลุมบนจุดต่อน้ำเพื่อขจัดความชื้นที่ปนเปื้อนในของเหลวที่หลอมละลาย ซึ่งทำให้เกิดฟองสบู่
ที่สาม จุดควบคุมที่สำคัญสำหรับกระบวนการฉีดขึ้นรูป
กลยุทธ์กระบวนการโดยรวมเกี่ยวข้องกับการเติมแบบขั้นแรงเฉือนต่ำ แรงกดจับสองขั้น และการระบายความร้อนที่เพียงพอและสมดุลเพื่อลดการหดตัวและการเสียรูป เพื่อให้มั่นใจในความสม่ำเสมอของมิติและประสิทธิภาพการรับน้ำหนักที่มั่นคงตลอดชุดงาน
การควบคุมอุณหภูมิแบบแบ่งโซนอย่างแม่นยำสำหรับถัง
แผงฝากล่อง ABS: โซนป้อน 160–170°C, โซนกลาง 180–190°C, หัวฉีด 195–205°C; อุณหภูมิจะต้องไม่เกิน 210°C เนื่องจากความร้อนที่มากเกินไปจะช่วยลดความเหนียวของวัสดุ ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกร้าวเมื่อกระทบกับวัตถุหนัก
ตัวกล่อง PP เติมแป้ง: ช่วงโดยรวม 190–220°C, หัวฉีด 210°C; อุณหภูมิที่มากเกินไปอาจทำให้เกิดการเคลื่อนตัวของฟิลเลอร์ ส่งผลให้เกิดจุดสีขาวหรือพื้นผิวบาน (น้ำค้างแข็ง)
อุปกรณ์เสริมแบบสวมติด HIPS: 185–210°C; อุณหภูมิที่ต่ำเกินไปส่งผลให้การไหลไม่ดีและช็อตสั้น ในขณะที่อุณหภูมิที่สูงเกินไปทำให้ผลิตภัณฑ์เปราะและมีแนวโน้มที่จะแตกหักระหว่างการเปิดและปิดซ้ำๆ
กระบวนการบรรจุแบบปรับความเร็วได้แบบทีละขั้น
ตัวกล่องขนาดยาวใช้กระบวนการบรรจุแบบปรับความเร็วได้สามขั้นตอน: การบัฟเฟอร์ความเร็วต่ำที่บริเวณเกต, การบรรจุด้วยความเร็วปานกลางถึงสูงสำหรับส่วนตรงกลางของคาวิตี้ และลดความเร็วที่แนวเชื่อมส่วนปลาย เพื่อลดความเครียดภายในที่เกิดจากแรงเฉือนของโมเลกุล แรงดันการฉีดตั้งไว้ที่ 80–110 บาร์ แรงกดที่ไม่เพียงพอส่งผลให้เกิดแนวเชื่อมที่อ่อนแอที่ปลายสุด ทำให้กล่องมีแนวโน้มที่จะล้มเหลวภายใต้น้ำหนักบรรทุก ในขณะที่แรงกดที่มากเกินไปทำให้เกิดวาบไฟที่เพิ่มขึ้นและความเค้นภายในสะสม ทำให้เกิดการบิดเบี้ยวอย่างต่อเนื่องในระหว่างการเก็บรักษาระยะยาว
แรงกดค้างไว้สองระดับ
PP เป็นพลาสติกกึ่งผลึกที่มีการหดตัวของแม่พิมพ์สูง ดังนั้นโปรไฟล์แรงกดค้างแบบสองขั้นตอนจึงเป็นสิ่งจำเป็น ขั้นตอนแรกคือการเติมโพรงให้เสร็จสิ้น ในขณะที่ขั้นตอนที่สองจะชดเชยการหดตัวจากการระบายความร้อน ขจัดรอยยุบหรือการกดบนแก้มยางและด้านล่างของกล่อง ระยะเวลาในการยึดคือ 6–10 วินาทีสำหรับฝาผนังบาง และ 15–20 วินาทีสำหรับตัวฝาผนังหนาที่รับน้ำหนัก การสะสมวัสดุสำหรับรอบการขึ้นรูปถัดไปจะเกิดขึ้นพร้อมกันในระหว่างขั้นตอนการจับยึด ดังนั้นจึงทำให้รอบการขึ้นรูปแบบอัดสั้นลงและเพิ่มประสิทธิภาพการผลิตจำนวนมาก
โปรโตคอลการทำความเย็นและการกำจัดชิ้นส่วน
เวลาในการทำความเย็นคำนวณที่ 3–4 วินาทีต่อความหนาของผนัง 1 มม. ตัวเครื่องมาตรฐานขนาด 2 มม. ต้องการความเย็น 9–12 วินาที ชิ้นส่วนที่ระบายความร้อนไม่เพียงพออาจดูแบนราบเมื่อทำการขึ้นรูป แต่อาจเกิดการหดตัวและการเสียรูปที่ไม่สามารถกลับคืนสภาพเดิมได้หลังจากผ่านไป 24 ชั่วโมง ทำให้เกิดช่องว่างมากเกินไปเมื่อปิดฝา หรือทำให้ลิ้นชักติดหรือติดขัดระหว่างการทำงาน การเปิดและการดีดออกของแม่พิมพ์จะต้องดำเนินการด้วยความเร็วต่ำและราบรื่นสม่ำเสมอ สายการผลิตอัตโนมัติใช้แขนหุ่นยนต์ในการถอดชิ้นส่วน ชิ้นส่วนจะต้องวางราบบนโต๊ะอุปกรณ์ยึดระดับทันทีหลังจากถอดออก ห้ามซ้อนหรืออัดชิ้นส่วนพลาสติกร้อนโดยเด็ดขาดเพื่อป้องกันการบิดงอถาวร
เราเป็นผู้ผลิตแม่พิมพ์กล่องอะไหล่พลาสติก โดยผลิตแม่พิมพ์กล่องอะไหล่พลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์การขึ้นรูปกล่องอะไหล่พลาสติก คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

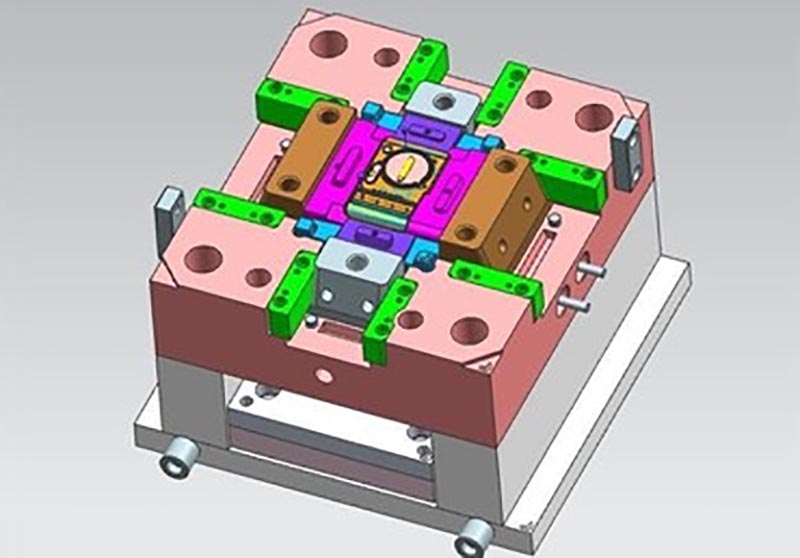
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: แม่พิมพ์กล่องอะไหล่พลาสติก จีน ผู้ผลิต ผู้จำหน่าย โรงงาน กำหนดเอง ขายส่ง ซื้อ คุณภาพ ขายล่าสุด ทำในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง