ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


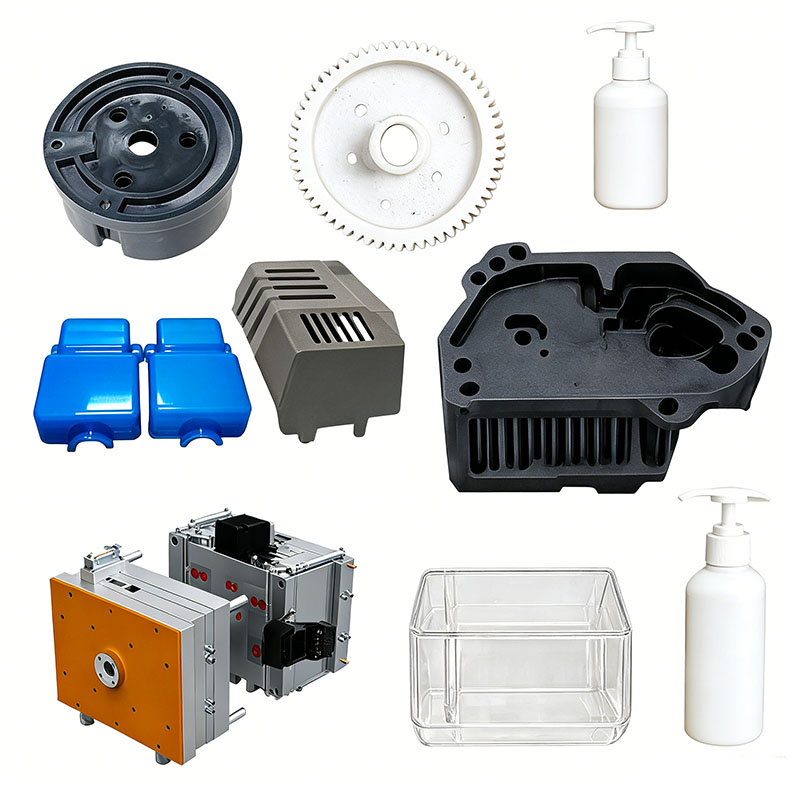
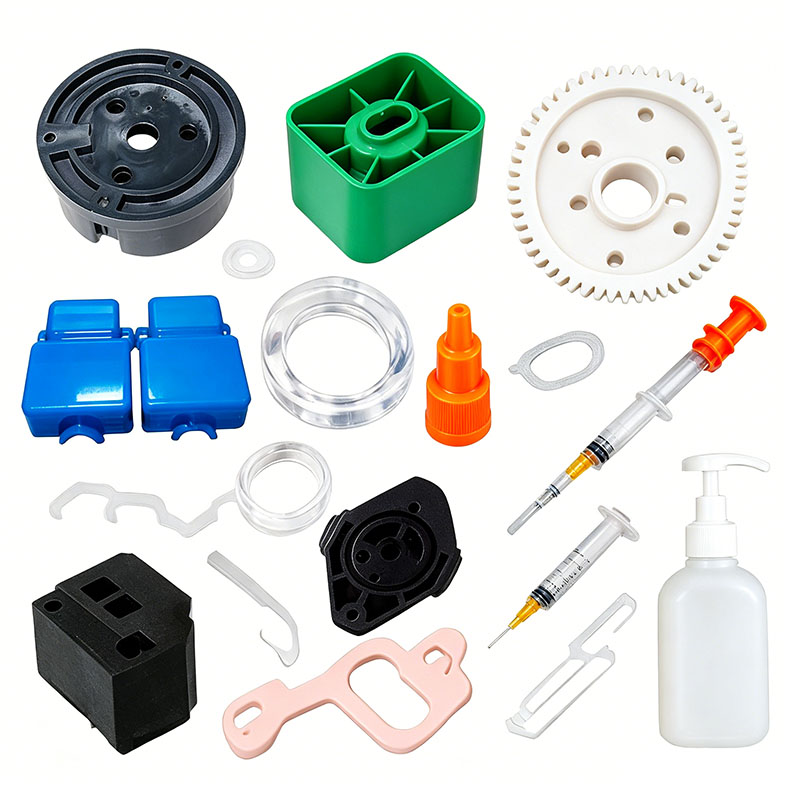
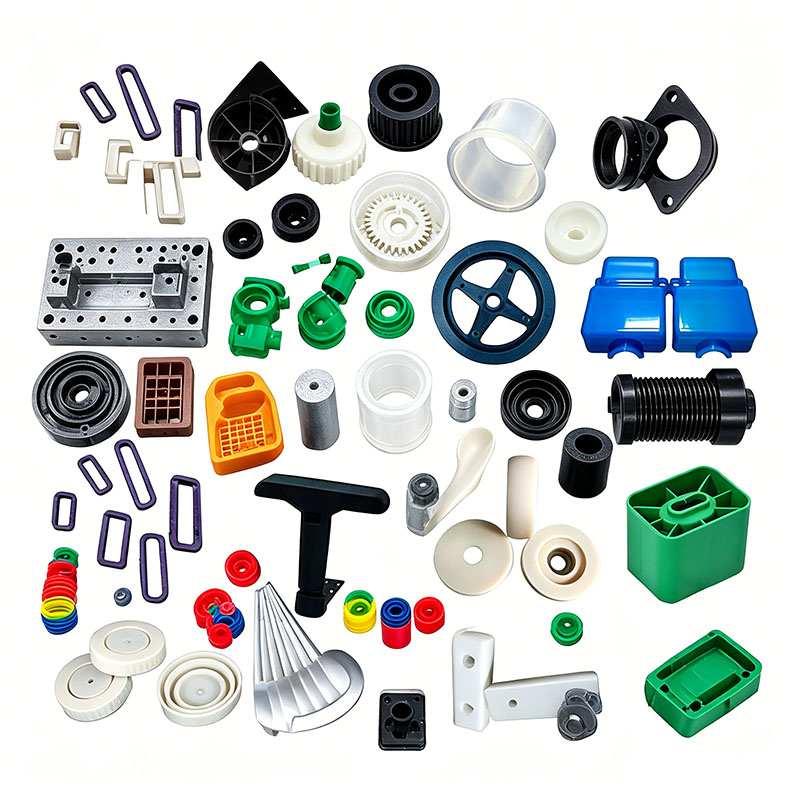
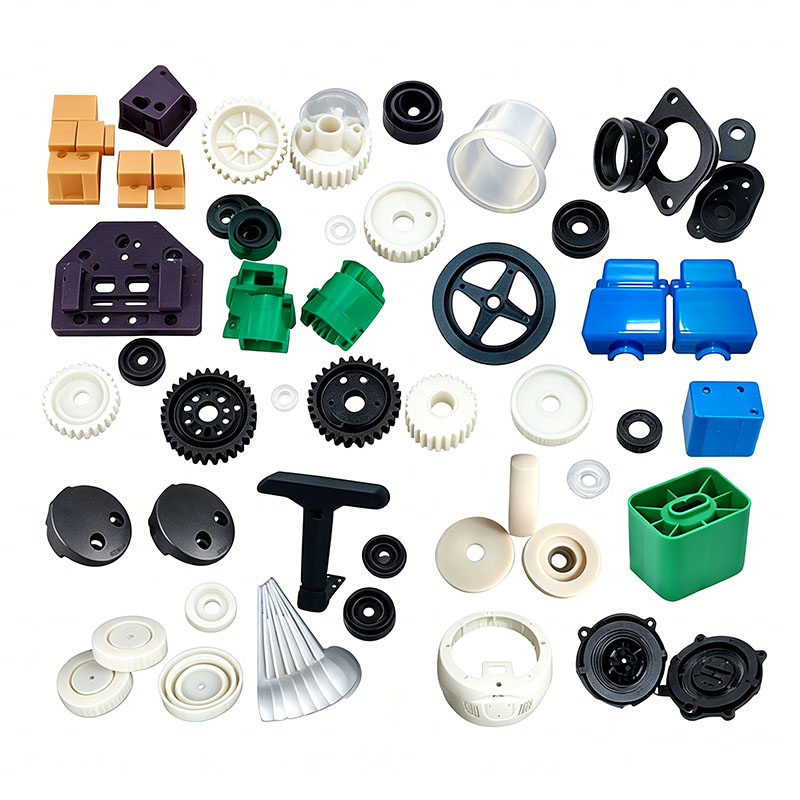
อะไหล่ตู้ลิ้นชักฉีดพลาสติก
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มา 17 ปี และสามารถปรับแต่งการขึ้นรูปพลาสติกตู้ลิ้นชักอะไหล่ได้ เราให้บริการขึ้นรูปพลาสติกตู้ลิ้นชักอะไหล่แบบกำหนดเองอย่างมืออาชีพ และเราเป็นผู้ผลิตแม่พิมพ์พลาสติกตู้ลิ้นชักอะไหล่แบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งแม่พิมพ์พลาสติกตู้ลิ้นชักอะไหล่ โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปพลาสติกตู้ลิ้นชักอะไหล่ เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถให้บริการลูกค้าด้วยผลิตภัณฑ์ขึ้นรูปพลาสติกตู้ลิ้นชักอะไหล่แบบกำหนดเองคุณภาพสูง เพื่อตอบสนองความต้องการเฉพาะของพวกเขา ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์ขึ้นรูปพลาสติกตู้ลิ้นชักอะไหล่ เราสามารถผลิตชิ้นส่วนพลาสติกที่สอดคล้องกัน ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
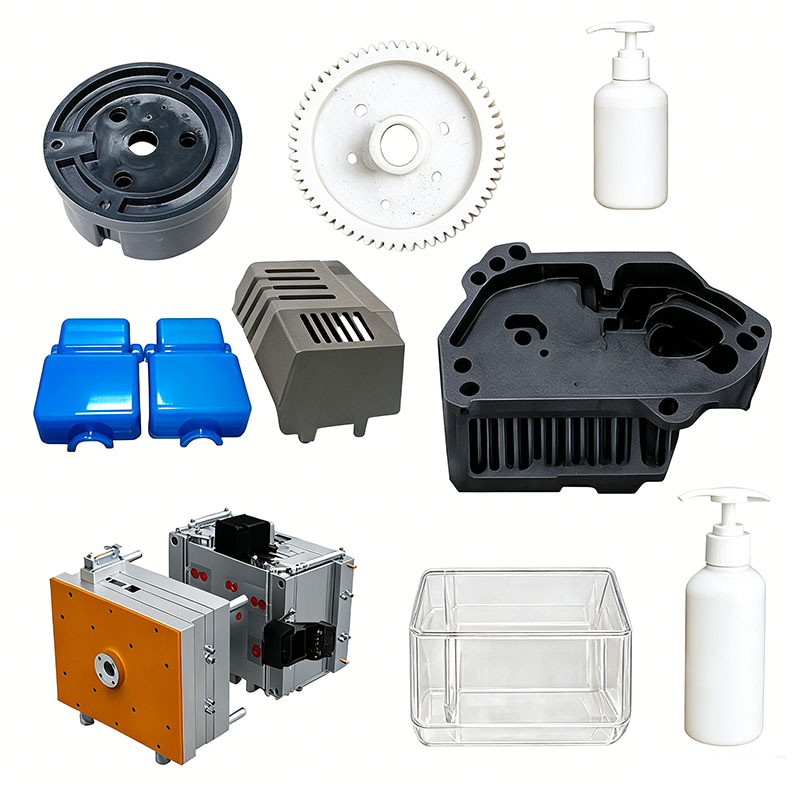
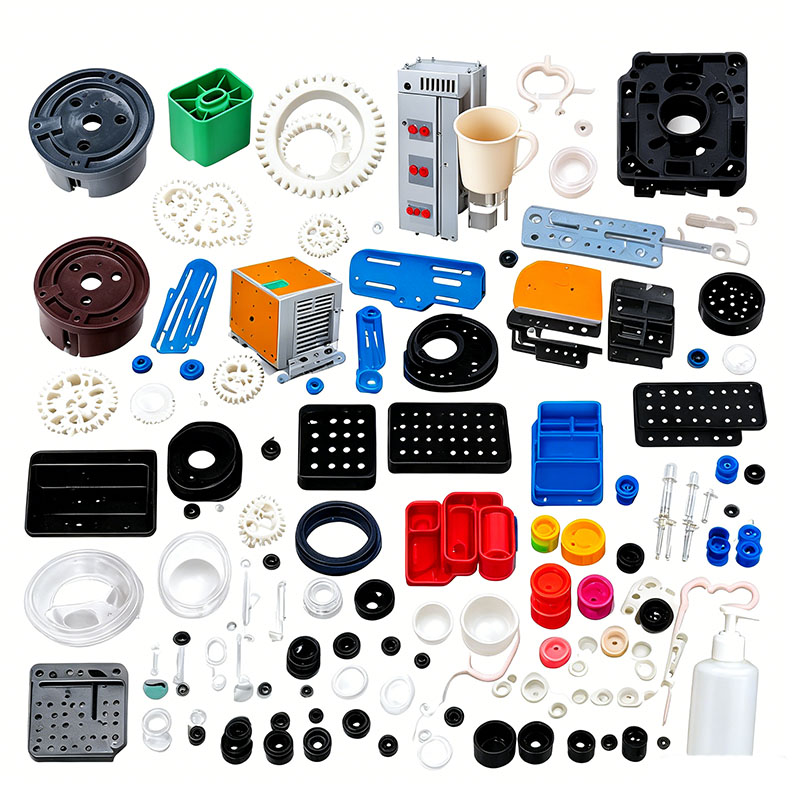
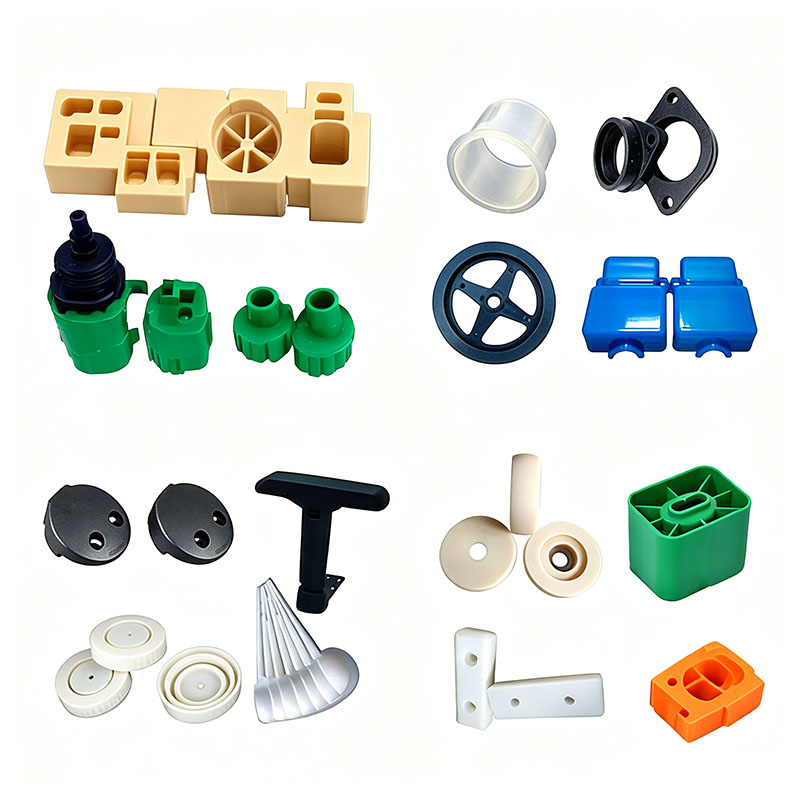
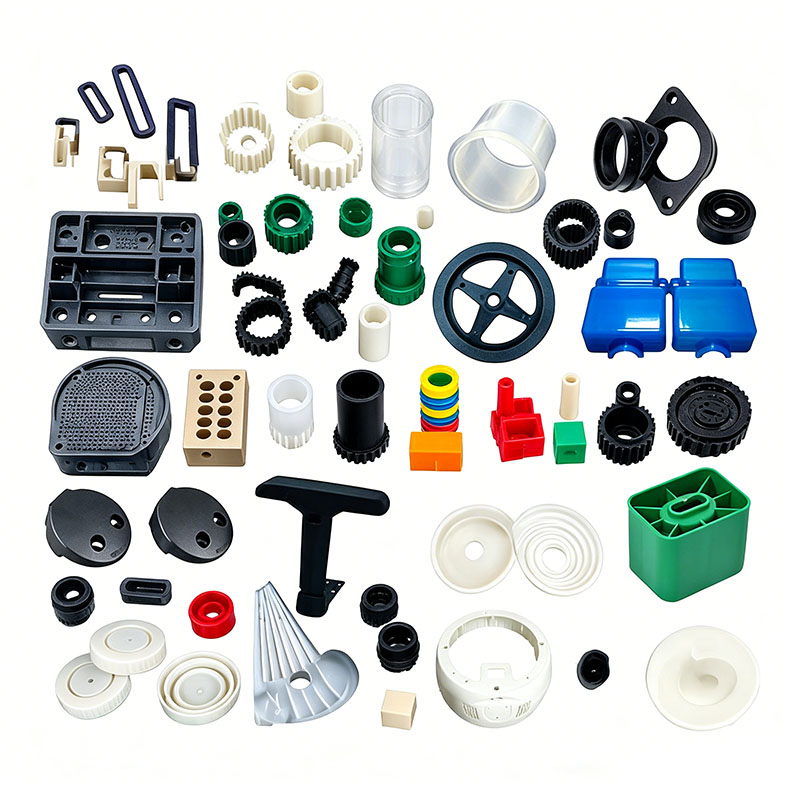
ชิ้นส่วนพลาสติกสำหรับตู้ลิ้นชักอะไหล่ในโรงงาน รวมถึงถังลิ้นชัก แผงด้านข้างของตู้ ตัวแบ่ง ฐานรางเลื่อน ที่จับแบบสแน็ปอิน ฐานรองรับ และฉากยึดชั้นวาง ถูกนำมาใช้กันอย่างแพร่หลายในการซ่อมยานยนต์ ฮาร์ดแวร์ และคลังสินค้าในโรงงาน ชิ้นส่วนเหล่านี้ต้องทนต่อการจัดเก็บชิ้นส่วนโลหะในระยะยาว โหลดคงที่อย่างต่อเนื่อง แรงเสียดทานจากการเลื่อนบ่อยครั้ง และการสัมผัสกับน้ำมันตัดกลึงและน้ำมันเครื่อง เนื่องจากชิ้นส่วนที่มีผนังบางและมีอัตราส่วนกว้างยาวสูง จึงมีความเสี่ยงสูงต่อปัญหาต่างๆ เช่น การบิดเบี้ยว การเบี่ยงเบนมิติ และความแข็งแรงของแนวเชื่อมที่ไม่เพียงพอ วัตถุดิบหลัก ได้แก่ PP ที่ดัดแปลงด้วยแป้งทัลคัม ABS ที่มีความแข็งแกร่งสูงและ HIPS ที่รับแรงกระแทกสูง วัตถุประสงค์การควบคุมการขึ้นรูปที่สำคัญ ได้แก่ การลดการหดตัวและการเสียรูปให้เหลือน้อยที่สุด เพิ่มความแข็งแรงในการรับน้ำหนัก รับประกันความสามารถในการเปลี่ยนมิติระหว่างแต่ละชุด และป้องกันการหลั่งของพื้นผิวที่เกี่ยวข้องกับน้ำมัน ส่วนต่อไปนี้ให้รายละเอียดแง่มุมต่างๆ เหล่านี้ในห้ามิติ: วัตถุดิบ การออกแบบแม่พิมพ์ กระบวนการฉีดขึ้นรูป หลังการประมวลผล และการลดข้อบกพร่อง (รวมประมาณ 1,500 คำ)
I. การเลือกวัตถุดิบและสิ่งจำเป็นในการแปรรูปเบื้องต้น/การขึ้นรูป
1. หลักการจับคู่วัสดุ
PP เติมแป้งถูกเลือกสำหรับถังลิ้นชัก ตัวแบ่ง และตัวฐาน แป้งช่วยลดการหดตัวของแม่พิมพ์ได้อย่างมาก ขณะเดียวกันก็เพิ่มความแข็งแกร่ง ต้านทานจาระบี และประหยัดต้นทุน ทำให้เหมาะสำหรับโครงสร้างรับน้ำหนักปริมาณมาก ABS ถูกเลือกสำหรับแผงประตูแบบเปลือย ที่จับ และแผ่นป้าย เนื่องจากมีพื้นผิวมันเงาสม่ำเสมอ มีความทนทานดี และเหมาะสมกับข้อมูลรุ่นการพิมพ์สกรีน HIPS ที่รับแรงกระแทกสูงใช้สำหรับการรองรับรางสไลด์และแบบ snap-fit ที่รองรับน้ำหนัก ซึ่งมีความแข็งสูงและทนทานต่อการสึกหรอเพื่อป้องกันการตกขาวหรือการเสียดสีระหว่างการเลื่อนซ้ำๆ
การรีไซเคิลวัสดุมีข้อจำกัดที่เข้มงวด: สัดส่วนของการบดซ้ำ (สปรู/รันเนอร์) ที่เติมลงในชิ้นส่วน ABS เพื่อความสวยงามต้องไม่เกิน 10% ห้ามผสมเศษรีไซเคิลลงในลิ้นชักหรือฐานรับน้ำหนัก การลับคมซ้ำๆ ทำให้เกิดการเสื่อมสลายของโมเลกุล ทำให้ชิ้นส่วนมีแนวโน้มที่จะแตกหักง่ายภายใต้ภาระหนัก วัสดุ PP, ABS และ PS ที่เติมแล้วจะต้องจัดเก็บและประมวลผลแยกกัน ห้ามผสมโดยเด็ดขาด เนื่องจากจะทำให้เกิดการหลุดร่อน ความเปราะบาง และรอยด่างของพื้นผิว
เพื่อจัดการกับสภาพแวดล้อมการทำงานที่มีน้ำมัน จึงมีการเติมมาสเตอร์แบทช์ป้องกันไฟฟ้าสถิตและสารปล่อยเชื้อราที่เป็นมิตรกับสิ่งแวดล้อมซึ่งมีการซึมออกต่ำ เพื่อป้องกันความมันของพื้นผิวและการดึงดูดของฝุ่นโลหะ 2. ประเด็นสำคัญของการดำเนินการผสม
ใส่มาสเตอร์แบทช์ ผงฟิลเลอร์ และสารเติมแต่งเชิงฟังก์ชันลงในเครื่องผสมแนวตั้งความเร็วต่ำ รักษาความเร็วการหมุนไว้ที่ 280–320 รอบต่อนาที และเวลาในการผสมอยู่ที่ 6–10 นาที ต้องหลีกเลี่ยงการผสมความเร็วสูงสำหรับ PP ที่เติมทัลคัม เนื่องจากการเสียดสีที่ความเร็วสูงทำให้เกิดการรวมตัวของผง ส่งผลให้เกิดจุดสีขาว ริ้ว และความแข็งแกร่งเฉพาะจุดที่ไม่สอดคล้องกันบนพื้นผิวของชิ้นส่วนพลาสติก หลังจากผสม ให้ปิดผนึกและเก็บวัสดุไว้ในภาชนะที่มีป้ายกำกับประเภทวัสดุและหมายเลขชุดงานเพื่อป้องกันวัสดุปะปนกัน
3. ข้อมูลจำเพาะการทำให้แห้งและลดความชื้น
ABS ดูดความชื้นได้สูง หากไม่แห้งอย่างเหมาะสมจะทำให้เกิด "เส้นสีเงิน" และฟองอากาศภายใน ฟองอากาศในพื้นที่รับน้ำหนักจะลดความสามารถในการรับน้ำหนักโดยตรง สภาวะการอบแห้งมาตรฐานคือการอบแห้งด้วยลมร้อนที่อุณหภูมิ 80°C เป็นเวลา 3–4 ชั่วโมง โดยคงความชื้นไว้ต่ำกว่า 0.04% PP และ HIPS ที่เติมเข้าไปมีอัตราการดูดซึมน้ำต่ำมาก และโดยทั่วไปไม่จำเป็นต้องทำให้แห้งในสภาพแวดล้อมการทำงานมาตรฐาน อย่างไรก็ตามในช่วงที่มีความชื้นสูง (เช่น ฤดูฝน) จำเป็นต้องทำให้แห้งที่อุณหภูมิ 60°C เป็นเวลา 1 ชั่วโมงเพื่อขจัดความชื้นบนพื้นผิว วัตถุดิบที่แห้งจะต้องถูกลำเลียงไปยังถังบรรจุในระบบที่ปิดสนิทเพื่อป้องกันการดูดซึมความชื้นจากอากาศอีกครั้ง
ครั้งที่สอง ประเด็นสำคัญของการออกแบบแม่พิมพ์และการว่าจ้างเครื่องจักร
ชิ้นส่วนพลาสติกแบบลิ้นชักมีความแตกต่างกันอย่างมากระหว่างความยาวและความกว้าง ผนังบาง และโครงที่หนาแน่น แกนหลักของการออกแบบแม่พิมพ์อยู่ที่การระบายความร้อนที่สมดุล การดีดออกที่สมมาตร และการระบายอากาศที่เพียงพอเพื่อลดการบิดเบี้ยวและการเสียรูปโดยพื้นฐาน
การเลือกเหล็กแม่พิมพ์
สำหรับชิ้นส่วน ABS ที่ต้องการผิวเคลือบคุณภาพสูง จะเลือกใช้เหล็กเคลือบกระจกแข็งสำเร็จรูป 718H สำหรับคาวิตี้ ช่วยให้มั่นใจได้ว่าพื้นผิวจะปราศจากหลุมหรือรอยขีดข่วนหลังจากการขัดเงา และให้การยึดเกาะที่มั่นคงสำหรับการพิมพ์สกรีน แม่พิมพ์สำหรับ PP ที่เติมแป้งทัลคัมมีช่องไนไตรด์เพื่อให้ทนต่อการเสียดสีอย่างต่อเนื่องจากผงตัวเติมและยืดอายุของแม่พิมพ์ ส่วนประกอบขนาดเล็กที่ทนทานต่อการสึกหรอ เช่น ฐานรางสไลด์ ใช้เหล็กกล้าแม่พิมพ์ P20 เพื่อป้องกันการยุบตัวหรือการเสียรูปในระหว่างการผลิตจำนวนมากในระยะยาว มุมภายในทั้งหมดของชิ้นส่วนพลาสติกมีเนื้อรัศมีสม่ำเสมอ (มุม R) เพื่อขจัดความเข้มข้นของความเค้นและป้องกันการแตกร้าวภายใต้แรงกดดันของภาระหนัก
ระบบระบายความร้อน (สำคัญอย่างยิ่งในการป้องกันการบิดเบี้ยว)
ผนังลิ้นชักมาตรฐานมีความหนา 1.8–2.2 มม. ในขณะที่เสารองรับด้านล่างและโครงเสริมความแข็งแรงสามารถเข้าถึงความหนาได้ 4–5 มม. ความหนาของผนังที่ไม่สม่ำเสมอทำให้เกิดการหดตัวที่แตกต่างกันและการบิดเบี้ยวเพียงฝ่ายเดียว แม่พิมพ์ใช้ช่องระบายความร้อนที่พันรอบชิ้นส่วน โดยมีรูปแบบสมมาตรทั้งด้านยาวและด้านสั้นของลิ้นชัก โครงแนวตั้งที่มีผนังหนามีแกนระบายความร้อนแบบเกลียวภายในเพื่อเร่งการกระจายความร้อนในส่วนที่มีขนาดหนัก อุณหภูมิแม่พิมพ์ควบคุมตามโซน: 50–60°C สำหรับ ABS และ 30–45°C สำหรับ PP อุณหภูมิแม่พิมพ์ PP ที่มากเกินไปจะทำให้การหดตัวของการตกผลึกรุนแรงขึ้น ส่งผลให้ลิ้นชักมีขนาดเล็กเกินไปและมีช่องว่างระหว่างชิ้นส่วนที่ซ้อนกันไม่เท่ากัน ในทางกลับกัน อุณหภูมิที่ต่ำเกินไปทำให้เกิดความเค้นภายในตกค้างสูง ทำให้เกิดการบิดงออย่างค่อยเป็นค่อยไประหว่างการเก็บรักษา
การระบายอากาศและการดีดออกที่สมดุล
ลิ้นชักรูปแบบยาวเกี่ยวข้องกับเส้นทางการไหลของของเหลวที่มีความยาว ทำให้แนวเชื่อมส่วนปลายมีความเสี่ยงสูงต่อการกักเก็บและการเผาไหม้ของก๊าซ ช่องระบายอากาศต่อเนื่อง (ลึก 0.012 มม.) ได้รับการกลึงตามแนวยาวของเส้นแยก รูปแบบซี่โครงที่หนาแน่นที่ด้านล่างจับคู่กับชุดหมุดอีเจ็คเตอร์และอีเจ็คเตอร์แบบแบนที่สมมาตรเพื่อให้แน่ใจว่ามีแรงดีดตัวที่สม่ำเสมอ การดีดออกที่ไม่สมดุลทำให้ลิ้นชักบิดงอขึ้นด้านหนึ่งหลังจากการถอดประกอบ ทำให้เกิดการติดหรือเข้าเล่มระหว่างการประกอบและการใช้งาน มีการเพิ่มบล็อกดีดตัวช่วยสำหรับแผ่นกั้นแบบเรียวเพื่อป้องกันการเจาะทะลุหรือทำให้พื้นผิวขาวขึ้น
มาตรฐานการติดตั้งและการใช้งานแม่พิมพ์
แม่พิมพ์ลิ้นชักขนาดใหญ่ได้รับการออกแบบสำหรับเครื่องฉีดขึ้นรูป 450T–750T; หลังจากการยกแล้ว ต้องขันแผ่นยึดให้แน่นเท่าๆ กันเพื่อป้องกันแฟลชที่ลุกลามซึ่งเกิดจากการฉีดแรงดันสูง เครื่องตรวจจับการไหลได้รับการติดตั้งบนวงจรทำความเย็นเพื่อให้แน่ใจว่าการไหลเวียนไม่มีสิ่งกีดขวาง การป้องกันแม่พิมพ์แรงดันต่ำได้รับการปรับเทียบเพื่อกระตุ้นการเปิดแม่พิมพ์อัตโนมัติเมื่อตรวจพบนักวิ่งที่ตกค้างหรือวัตถุแปลกปลอม ดังนั้นจึงป้องกันความเสียหายอันมีค่าใช้จ่ายสูงต่อช่อง ขั้วต่อวงจรทำความเย็นผ่านการทดสอบการรั่วอย่างเข้มงวดเพื่อป้องกันความชื้นเข้าไปในของเหลวที่ละลาย ซึ่งอาจทำให้เกิดฟองก๊าซ
เราคือผู้ผลิตแม่พิมพ์ฉีดพลาสติกตู้ลิ้นชักอะไหล่ ให้บริการผลิตแม่พิมพ์พลาสติกตู้ลิ้นชักอะไหล่คุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ฉีดพลาสติกตู้ลิ้นชักอะไหล่ คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: ชิ้นส่วนอะไหล่ตู้ลิ้นชักพลาสติกขึ้นรูป, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง