ผลิตภัณฑ์
- บริการปรับแต่งหลัก
- การดูแลสุขภาพ
- เครื่องใช้ไฟฟ้าและเครื่องมืออิเล็กทรอนิกส์
- แม่พิมพ์ของใช้แม่และเด็ก
- กีฬาสันทนาการ
- ศิลปะการตกแต่งบ้าน
- อุปกรณ์ประดับยนต์
- การขนส่งและคลังสินค้า
- อุปกรณ์แสงสว่าง
- อุปกรณ์ก่อสร้าง
- สินค้าบรรจุภัณฑ์
- การศึกษาและห้องปฏิบัติการ
- เสื้อผ้า กระเป๋า อุปกรณ์ตกแต่ง
- ผลิตภัณฑ์ดูแลและทำความสะอาด
- เกษตรกรรมและป่าไม้
- อุปกรณ์เครื่องกล
- อุปกรณ์สำหรับสัตว์เลี้ยง
- เครื่องครัว


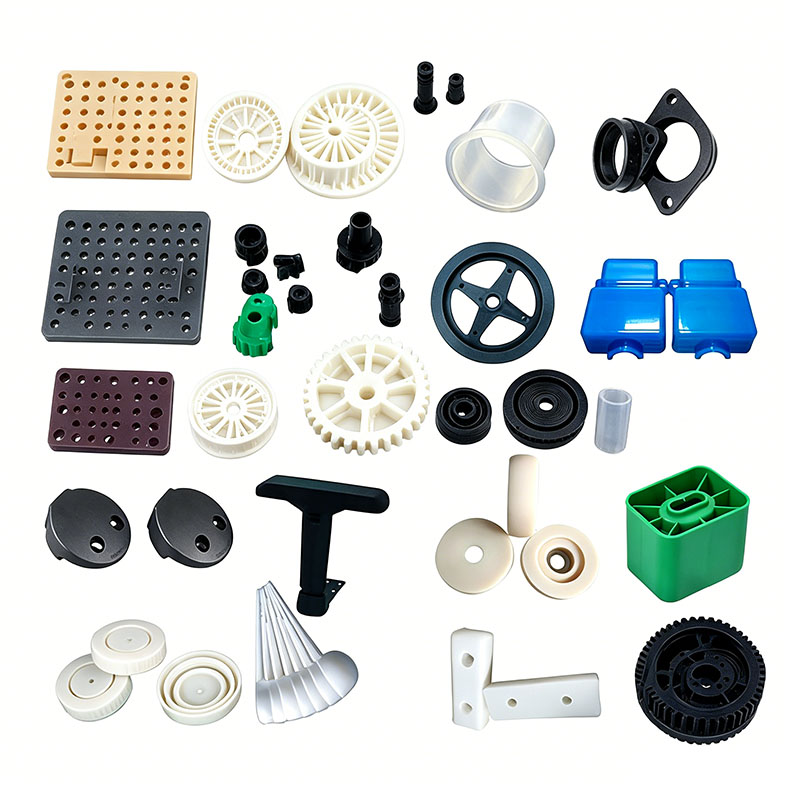
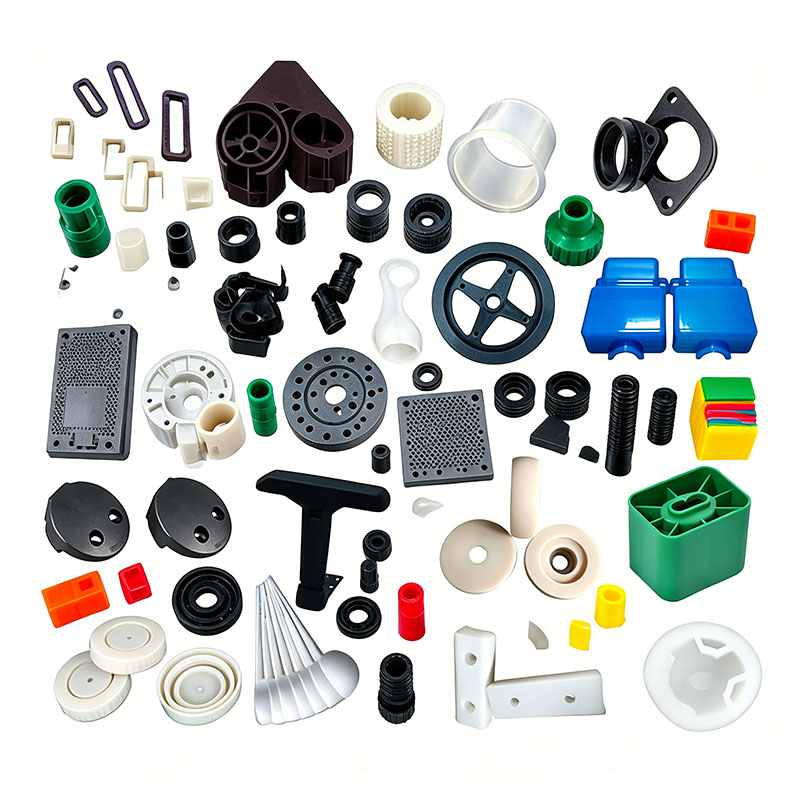
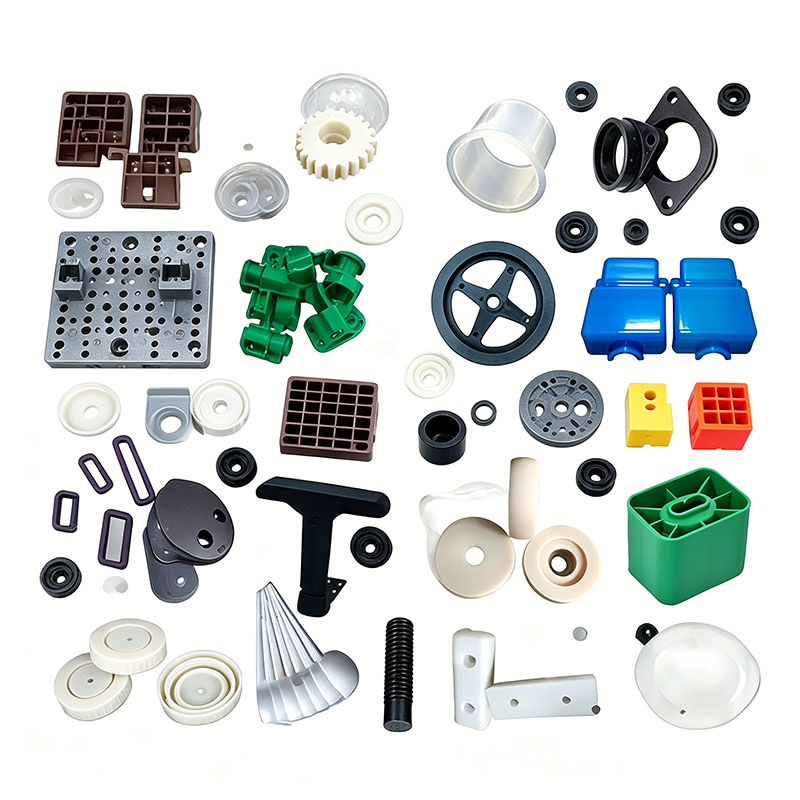
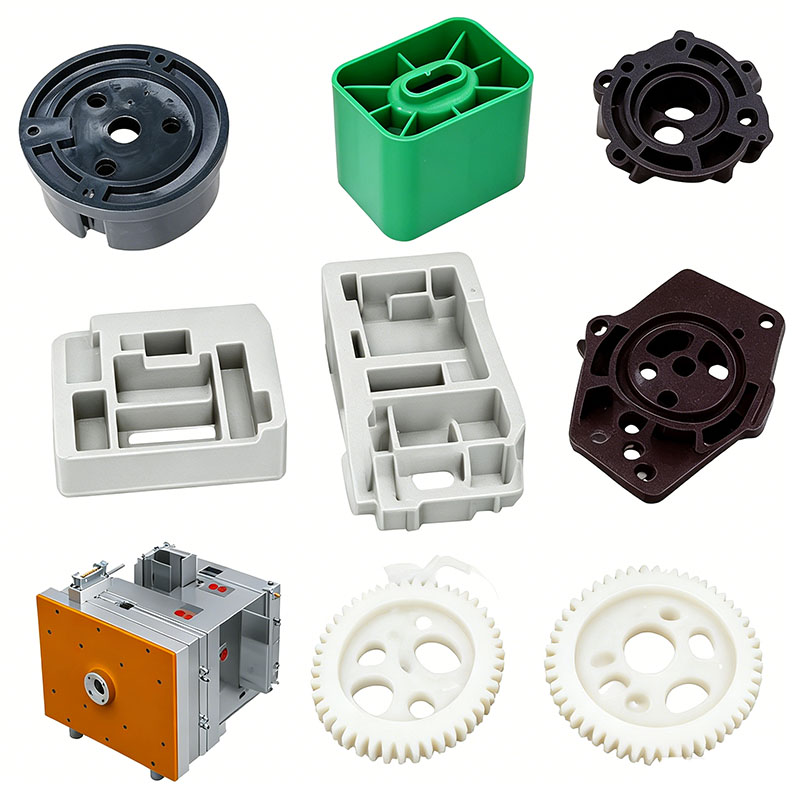
การขึ้นรูปชิ้นส่วนพลาสติกร่ม
Ningbo (P&M) Plastic Metal Products Co., Ltd. มีเทคโนโลยีการผลิตแม่พิมพ์มาเป็นเวลา 17 ปี และสามารถปรับแต่งการขึ้นรูปชิ้นส่วนพลาสติกแบบร่มได้ เราให้บริการการขึ้นรูปแบบชิ้นส่วนพลาสติกสำหรับร่มแบบมืออาชีพ และเราเป็นผู้ผลิตการขึ้นรูปแบบชิ้นส่วนพลาสติกสำหรับร่มแบบมืออาชีพ เรามีประสบการณ์เพียงพอในการเลือกวัตถุดิบผลิตภัณฑ์และวัสดุแม่พิมพ์ ในกระบวนการปรับแต่งการขึ้นรูปชิ้นส่วนพลาสติกร่ม โรงงานของเราสามารถให้บริการแบบครบวงจร เรามีความสามารถในการออกแบบและการผลิตที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วนพลาสติกทั่วไป เช่น การออกแบบ CAD การผลิตแม่พิมพ์ การฉีดขึ้นรูป การผลิตผลิตภัณฑ์พลาสติก การประกอบ และเทคโนโลยีอื่น ๆ
ส่งคำถาม
รายละเอียดสินค้า
นอกจากนี้ บริษัทของเราได้สร้างความสัมพันธ์แบบร่วมมือกับซัพพลายเออร์วัตถุดิบพลาสติก ผู้ผลิตการพิมพ์ ฯลฯ เพื่อให้มั่นใจในการจัดหาวัตถุดิบและคุณภาพการพิมพ์ ด้วยประสบการณ์อันยาวนานและห่วงโซ่อุปทานที่สมบูรณ์แบบ บริษัทของเราสามารถจัดหาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนพลาสติกร่มคุณภาพสูงตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการเฉพาะของลูกค้า ในเวลาเดียวกัน เรามีประสบการณ์ 10 ปีในการบริการการค้าต่างประเทศอย่างมืออาชีพ เข้าใจกระบวนการการค้าต่างประเทศ และให้บริการลูกค้าของเราได้ดียิ่งขึ้น สำหรับผลิตภัณฑ์การขึ้นรูปชิ้นส่วนพลาสติกที่ใช้ทำร่ม เราสามารถผลิตชิ้นส่วนพลาสติกที่เกี่ยวข้องได้ ซึ่งส่วนใหญ่ทำผ่านแม่พิมพ์ฉีด
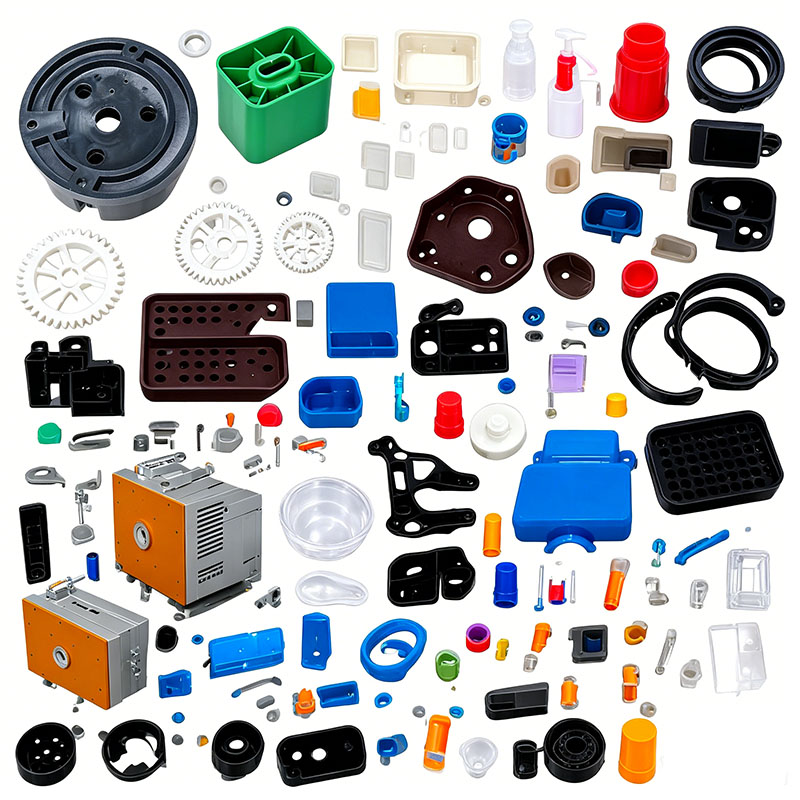
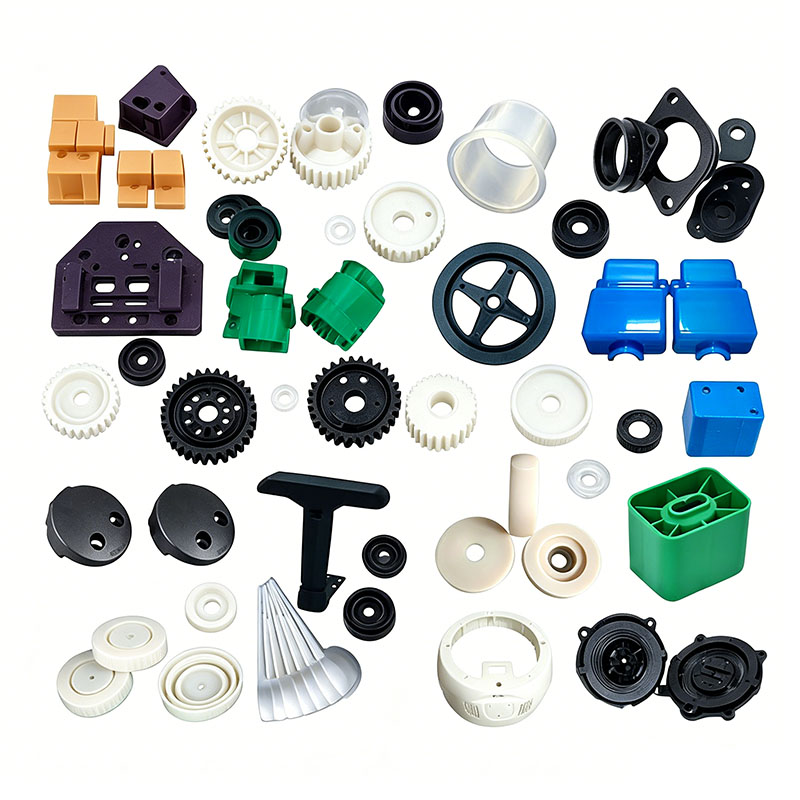
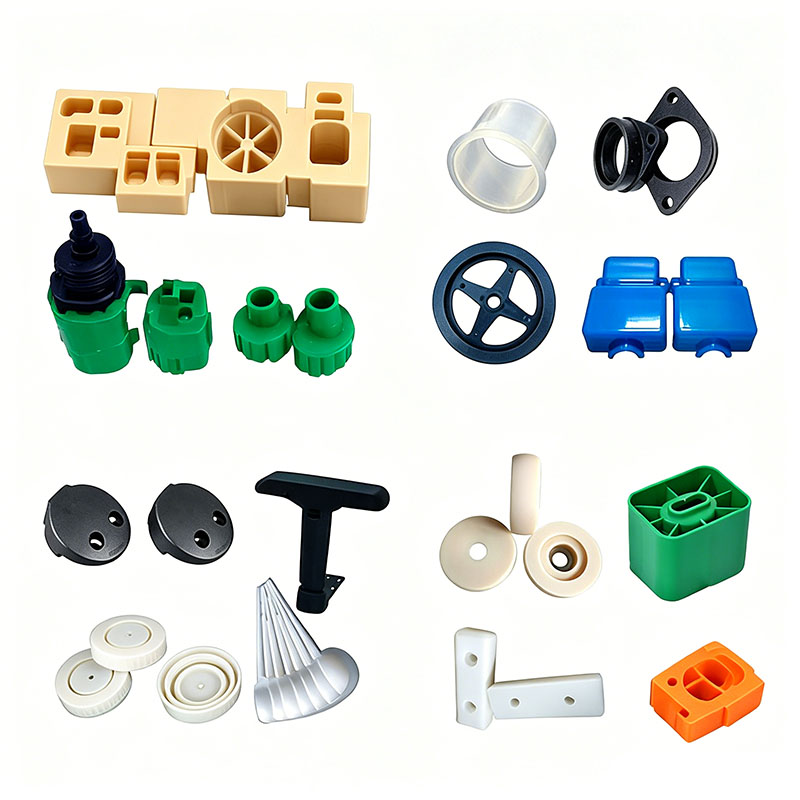
ส่วนประกอบร่มพลาสติก เช่น ขั้วต่อแบบซี่โครง ปลอกเพลากลาง ด้ามจับ ปุ่มปลด ฝาปิดปลาย ตัวยึดหลังคา ที่ยึดแบบพับได้ และปลอกสปริง แบ่งออกเป็นสามประเภท: ขั้วต่อรับน้ำหนักตามโครงสร้าง ส่วนประกอบด้านสุนทรียภาพ/ส่วนยึดจับ และชิ้นส่วนตกแต่งขนาดเล็ก ผลิตภัณฑ์เหล่านี้ต้องทนทานต่อการสัมผัสฝนและแสงแดดกลางแจ้งเป็นเวลานาน รวมถึงการเปิด ปิด และแรงดึงซ้ำๆ ต้องไม่เปราะหรือแตกร้าวในอุณหภูมิต่ำ การทำงานบ่อยครั้งต้องใช้ความเหนียวสูง ตัวยึดที่ทนทานต่อการสึกหรอ และความคลาดเคลื่อนของขนาดที่แม่นยำ เพื่อให้มั่นใจถึงการเคลื่อนไหวที่ราบรื่นโดยไม่ติดขัด วัสดุหลัก ได้แก่ PP ที่ผ่านการเสริมความแข็งแกร่ง/ดัดแปลง, ABS ที่รับแรงกระแทกสูง, POM ที่ทนทานต่อการสึกหรอ และสารประกอบการขึ้นรูปแบบ TPR แบบอ่อน กระบวนการขึ้นรูปและจุดควบคุมที่สำคัญมีดังต่อไปนี้
I. การแปรรูปวัตถุดิบก่อนการผลิต
การเลือกและการจำแนกประเภทวัสดุ
ที่จับและชิ้นส่วนสวยงาม/ตกแต่ง: ABS มันวาวสูง (สีสม่ำเสมอ สัมผัสเรียบลื่น);
ข้อต่อร่ม ขายึดเชื่อมต่อ และฝาครอบปลาย: Toughened PP (ทนต่ออุณหภูมิต่ำ ความต้านทานแรงดึง กันน้ำ และทนต่อการกัดกร่อน);
สวิตช์เลื่อนและตัวจับแบบเคลื่อนที่: POM (หล่อลื่นได้ในตัวและทนทานต่อการสึกหรอ ทนทานต่อรอบนับหมื่นโดยไม่ทำให้ขาวหรือสึกหรอ)
การขึ้นรูปที่ด้ามจับแบบนุ่ม: TPR (ให้ความรู้สึกไม่ลื่นและไม่ระคายเคืองต่อผิวหนัง; การฉีดขึ้นรูปแบบวัสดุสองสี/สองสี)
การจัดการการผสมและการบดซ้ำ
ข้อต่อรับน้ำหนักและแท่นยึดแบบพับได้: ห้ามเติมการลับคม (วัสดุบดรีไซเคิล) อย่างเคร่งครัด เนื่องจากการลับคมจะมีความเหนียวลดลง และมีแนวโน้มที่จะแตกหักระหว่างการทำงานซ้ำๆ เฉพาะชิ้นส่วนที่สวยงามขนาดเล็กเท่านั้นที่สามารถรวมสปรู/รันเนอร์ที่สะอาดได้ถึง 10% ที่ทำจากวัสดุเดียวกัน โดยจะต้องบดและกรองเพื่อขจัดอนุภาคหยาบ ผสมในมาสเตอร์แบทช์ที่ทนต่อไฮโดรไลซิสและทนต่อรังสียูวีเพื่อป้องกันการตกขาวหรือแก่จากการสัมผัสฝนกลางแจ้ง แยก POM, TPR และ ABS ไว้ระหว่างการผสม อย่าปนเปื้อนข้าม ใช้เครื่องผสมความเร็วต่ำเป็นเวลา 5-8 นาทีที่ความเร็วต่ำกว่า 300 รอบต่อนาที เพื่อหลีกเลี่ยงไม่ให้สารเติมแต่งที่แข็งตัวเสียหาย
การอบแห้งและลดความชื้น
ABS: แห้งที่ 80°C เป็นเวลา 3 ชั่วโมงเพื่อขจัดความชื้นและป้องกันฟองอากาศภายในหรือความล้มเหลวในการรับแรงดึง
POM: อุณหภูมิในการอบแห้งต้องไม่เกิน 75°C; อุณหภูมิสูงอาจทำให้เกิดการสลายตัวและปล่อยก๊าซฉุน
PP และ TPR ดัดแปลง: วัสดุเหล่านี้มีการดูดซึมน้ำต่ำมาก การอบแห้งด้วยอุณหภูมิต่ำในเวลาสั้นๆ ก็เพียงพอแล้ว โดยทั่วไปเฉพาะในช่วงฤดูฝนเท่านั้น หลังจากการอบแห้ง ให้เก็บวัตถุดิบไว้ในถังที่ปิดสนิทเพื่อป้องกันการดูดซึมความชื้นกลับคืน
การล้างถัง
ก่อนที่จะเปลี่ยนวัสดุหรือสี ให้ไล่วัสดุที่ตกค้างออกจากถังโดยใช้สารประกอบไล่เพื่อขจัดปัญหาต่างๆ เช่น การผสมวัสดุ การหลุดร่อน การเปราะ และความไม่สอดคล้องกันของสี
ครั้งที่สอง การติดตั้งแม่พิมพ์ การทดสอบการใช้งาน และจุดเด่นด้านโครงสร้าง
อุปกรณ์เสริมของร่มโดยทั่วไปจะใช้แม่พิมพ์หลายช่องที่มีขนาดเล็กและมีความแม่นยำสูง (แบบ 16 หรือ 32 ช่อง) แถบเลื่อนและตัวเชื่อมต่อมีความหนาของผนัง 1.2–2 มม. ส่วนที่บางเหล่านี้มีแนวโน้มที่จะเกิดการแตกร้าวจากความเครียด
การเลือกเหล็กแม่พิมพ์
สำหรับฟันผุที่ส่งผลต่อรูปลักษณ์ของชิ้นส่วน ABS และ TPR จะใช้เหล็กกล้าขัดเงาสำเร็จรูป 718H ช่องสำหรับชิ้นส่วนที่ทนต่อการสึกหรอ POM และชิ้นส่วนดัดแปลงใยแก้วผ่านกระบวนการไนไตรด์เพื่อเพิ่มความต้านทานการสึกหรอ มุมทั้งหมดมีรัศมีเล็กเพื่อขจัดความเข้มข้นของความเครียด ทำให้มั่นใจได้ว่าชิ้นส่วนจะไม่แตกร้าวในระหว่างการเปิดหรือปิดที่อุณหภูมิต่ำ พื้นผิวการแยกส่วนได้รับการตัดเฉือนอย่างแม่นยำเพื่อลดแสงวาบ ป้องกันการติดขัดหรือรอยขีดข่วนของผ้าร่มระหว่างการทำงาน
ระบบทำความเย็น
ช่องน้ำสำหรับหลายช่องถูกจัดเรียงให้มีความสมมาตรที่สมบูรณ์แบบ ช่องละเอียดอยู่ในตำแหน่งใกล้กับโพรงเพื่อปรับอัตราการทำความเย็นให้สมดุลในทุกส่วน การควบคุมอุณหภูมิแม่พิมพ์: ABS 50–60°C; พีพี 30–40°ซ; ปอม 80–90°C อุณหภูมิแม่พิมพ์ที่สูงสำหรับ POM จะเพิ่มความเป็นผลึก ซึ่งช่วยเพิ่มความต้านทานการสึกหรอได้อย่างมาก
การเพิ่มประสิทธิภาพการระบายอากาศและการดีดออก
ช่องระบายอากาศขนาดเล็ก (ลึก 0.010 มม.) ถูกตัดลงในแต่ละช่อง โดยจัดลำดับความสำคัญของการระบายอากาศที่แถบเลื่อนและแนวเชื่อม เพื่อป้องกันรอยเชื่อมที่อ่อนแอหรือการแตกหัก เนื่องจากชิ้นส่วนและหมุดตัวกระทุ้งมีขนาดเล็ก จึงมีการใช้กลยุทธ์การดีดออกแบบหลายจุด โดยใช้กระบวนการดีดออกด้วยความเร็วต่ำสองขั้นตอนเพื่อหลีกเลี่ยงเครื่องหมายความเค้น ("การทำให้ขาวขึ้น") การเจาะ หรือรอยแตกที่ซ่อนอยู่
การติดตั้งแม่พิมพ์และการทดลองใช้งาน
แม่พิมพ์ถูกติดตั้งบนเครื่องฉีดพลาสติกขนาดเล็ก (100T–250T) โดยมีแรงจับยึดสม่ำเสมอเพื่อป้องกันการเกิดประกายไฟ มีการตรวจสอบช่องจ่ายน้ำเพื่อหารอยรั่ว และเปิดใช้งานการป้องกันการหนีบแม่พิมพ์ด้วยแรงดันต่ำเพื่อป้องกันความเสียหายที่เกิดกับโพรงที่ละเอียดอ่อน หลังจากแช่ความร้อนเป็นเวลา 20 นาที จะทำการทดสอบช็อตด้วยแรงดันต่ำและความเร็วต่ำ ความดันและความเร็วจะค่อยๆ ปรับเพื่อสร้างบทความแรกที่เป็นไปตามข้อกำหนด การผลิตจำนวนมากจะเริ่มหลังจากการควบคุมคุณภาพยืนยันขนาด ความทนทาน และรูปลักษณ์แล้วเท่านั้น ที่สาม วงจรการฉีดขึ้นรูปมาตรฐาน
ขั้นตอนสำหรับวงจรแม่พิมพ์เดี่ยวที่สมบูรณ์: การปิดแม่พิมพ์ → การสะสมพลาสติก/วัสดุ → การฉีดหลายขั้นตอน → แรงกดค้างสองขั้นตอน → การทำความเย็น/การตั้งค่า → การเปิดแม่พิมพ์ → การดีดออกด้วยความเร็วต่ำ → การรวบรวมชิ้นส่วนอัตโนมัติ
การแบ่งเขตอุณหภูมิบาร์เรล
ABS: 170–200°C (หัวฉีดสูงสุด 205°C อุณหภูมิสูงทำให้สูญเสียความเหนียว)
PP แกร่ง: 190–220°C;
POM: 180–205°C (ต่ำกว่า 210°C อย่างเคร่งครัด อุณหภูมิสูงทำให้เกิดการสลายตัวและการกัดกร่อนของเชื้อรา)
TPR (ยางอ่อน):160–190°C
การบรรจุด้วยความเร็วหลายระดับหลายขั้นตอน
สำหรับชิ้นส่วนขนาดเล็กในแม่พิมพ์หลายช่องที่มีเส้นทางการไหลสั้น: การบัฟเฟอร์ความเร็วต่ำที่เกต การบรรจุอย่างรวดเร็วในส่วนตรงกลาง และลดความเร็วที่ปลายช่องเพื่ออำนวยความสะดวกในการระบายอากาศและปรับปรุงความแข็งแรงของรอยเชื่อม แรงดันฉีด: 70–95 บาร์; แรงดันที่มากเกินไปทำให้เกิดวาบไฟและความเครียดภายในสูง (นำไปสู่การแตกร้าวระหว่างการหมุนเวียนด้วยความร้อน) ในขณะที่แรงดันที่ไม่เพียงพอทำให้เกิดรอยเชื่อมที่อ่อนแอ
แรงกดดันในการถือครองระยะสั้นแบบมีฉาก
ชิ้นส่วนขนาดเล็กมีผนังบางและการหดตัวน้อยที่สุด ใช้แรงกดยึดต่ำสองขั้นตอนเป็นเวลา 3–8 วินาทีเพื่อชดเชยการหดตัวเล็กน้อย และป้องกันรอยยุบบนกระดุมแบบ snap-fit และเสายึด การซิงโครไนซ์แรงกดจับกับการสะสมวัสดุจะทำให้วงจรการขึ้นรูปสั้นลง และช่วยเพิ่มผลผลิตของแม่พิมพ์แบบหลายช่อง
การระบายความร้อนและการถอดชิ้นส่วน
เวลาในการทำความเย็นคำนวณที่ 2–3 วินาทีต่อความหนาของผนัง 1 มม. (เช่น 4–6 วินาทีสำหรับขั้วต่อมาตรฐาน 1.5 มม.) การระบายความร้อนที่ไม่เพียงพอทำให้เกิดการหดตัวอย่างต่อเนื่องหลังจากการถอดประกอบ ส่งผลให้ความพอดี/ความตึงของสวิตช์และสแนปฟิตไม่สอดคล้องกัน การเปิดและการดีดออกของแม่พิมพ์จะดำเนินการที่ความเร็วต่ำตลอด ชิ้นส่วนจะถูกรวบรวมโดยอัตโนมัติในถังใต้แม่พิมพ์ หลีกเลี่ยงการบดหรือซ้อนชิ้นส่วนพลาสติกที่ร้อนเพื่อป้องกันการเสียรูปของขั้วต่อที่บอบบาง
IV. การประมวลผลหลังการปั้น
การตัดขอบประตูและแฟลช
ประตูใต้น้ำและประตูพินพอยต์จะพังโดยอัตโนมัติระหว่างการเปิดแม่พิมพ์ ประตูขนาดใหญ่จะถูกถอดออกอย่างหมดจดโดยใช้เครื่องตัดลมขนาดเล็ก แสงวาบเล็กน้อยตามเส้นแยกจะถูกลบออกเป็นกลุ่มโดยการตกแต่งแบบสั่นสะเทือน พื้นผิวผสมพันธุ์แบบติดแน่นแบบเลื่อนต้องไม่มีเสี้ยนเพื่อให้การทำงานราบรื่นและไร้อุปสรรค การหลอมบรรเทาความเครียด
ด้ามจับ ABS และชิ้นส่วนตกแต่งผ่านการอบอ่อนที่อุณหภูมิต่ำที่ 60°C เป็นเวลาหนึ่งชั่วโมงก่อนการพ่นเคลือบเพื่อบรรเทาความเครียดภายใน มั่นใจได้ว่าจะไม่แตกร้าวในระหว่างการสัมผัสกับอุณหภูมิภายนอกที่ร้อนและเย็นสลับกัน ชิ้นส่วน PP และ POM ไม่ต้องการการอบอ่อนที่อุณหภูมิสูง แต่จะได้รับอนุญาตให้นั่งเป็นเวลา 12 ชั่วโมงหลังจากการปั้นเพื่อบรรเทาความเครียดหลังการหดตัวก่อนการประกอบ
การปั้นทับสองสี (ด้ามจับร่ม)
โครงกระดูกพลาสติกแข็งจะถูกฉีดขึ้นรูปก่อน จากนั้นจึงใส่ลงในแม่พิมพ์รองสำหรับการขึ้นรูปทับด้วยยาง TPR แบบอ่อน ช่วยให้มั่นใจได้ถึงการยึดเกาะที่ปลอดภัยระหว่างวัสดุแข็งและอ่อน ป้องกันการหลุดร่อนหรือหลุดออก
การรักษาพื้นผิว
ที่จับสามารถพิมพ์สกรีนพร้อมโลโก้และเคลือบด้วยสีด้านหรือเคลือบเงา ชิ้นส่วนที่เคลื่อนไหวได้จะถูกปล่อยทิ้งไว้โดยไม่เคลือบเพื่อป้องกันการสึกหรอของสีหรือการหลุดล่อนซึ่งอาจทำให้กลไกสวิตช์ติดขัด
V. การตรวจสอบคุณภาพแบบหลายขั้นตอน
การตรวจสอบบทความที่หนึ่ง: การวัดคาลิเปอร์ของช่องรูแบบ snap-fit และขนาดการประกอบข้อต่อ การตรวจสอบข้อบกพร่องด้วยสายตา เช่น ฟองอากาศ ริ้วสีเงิน รอยไหม้ และแฟลช
การตรวจสอบสายตรวจ: สุ่มตัวอย่างทุกๆ 30 นาที; การทดสอบการเปิด/ปิดซ้ำๆ ด้วยตนเองเพื่อตรวจสอบความราบรื่นของกลไกแบบ snap-fit
การตรวจสอบจุดที่เชื่อถือได้: การทดสอบการดึงซ้ำๆ หลังจากการแช่แข็งที่อุณหภูมิต่ำเพื่อประเมินความเหนียวของข้อต่อ การทดสอบการสัมผัสกับฝนและการต้านทานความชรา การทดสอบความต้านทานการสึกหรอแบบลูกสูบสำหรับตัวเลื่อน POM
การตรวจสอบและคัดแยกอย่างเต็มรูปแบบ: ชิ้นส่วนที่มีรอยแตก การเสียรูป หรือช็อตช็อตสั้นจะถูกแยกและทิ้งเป็นเศษ ข้อต่อรับน้ำหนักที่ชำรุดไม่ได้รับอนุญาตให้ทำการกราวด์และนำกลับมาใช้ใหม่สำหรับส่วนประกอบโครงสร้าง
เราคือผู้ผลิตแม่พิมพ์ฉีดชิ้นส่วนพลาสติก โดยให้บริการการผลิตแม่พิมพ์ฉีดพลาสติกคุณภาพสูง ตราบใดที่คุณต้องการปรับแต่ง/พัฒนาผลิตภัณฑ์ขึ้นรูปชิ้นส่วนพลาสติกทั่วไป คุณสามารถหาเราได้ เรามีการออกแบบแม่พิมพ์ฉีดแบบมืออาชีพและเทคโนโลยีการผลิตที่ครบวงจร โดยให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่งสินค้า เราสามารถช่วยคุณในทุกลิงค์ ตราบใดที่คุณมาหาเรา เราจะให้บริการที่ดีที่สุดแก่คุณและตอบสนองคุณในแง่ของคุณภาพผลิตภัณฑ์ เวลาในการผลิต การเจรจาข้อมูล ฯลฯ
|
ชื่อสินค้า |
การปั้นลู่วิ่งไฟฟ้า |
|
กรุณาให้ |
2D, 3D, ตัวอย่างหรือขนาดของ ภาพหลายมุม |
|
เวลาแม่พิมพ์ |
20-35 วัน |
|
เวลาสินค้า |
7-15 วัน |
|
ความแม่นยำของแม่พิมพ์ |
+/-0.01มม |
|
ชีวิตเชื้อรา |
50-100 ล้านช็อต |
|
กระบวนการผลิต |
แบบตรวจสอบ - การวิเคราะห์การไหลของแม่พิมพ์ - การตรวจสอบการออกแบบ - วัสดุที่กำหนดเอง - การแปรรูปแม่พิมพ์ - การประมวลผลหลัก - การตัดเฉือนอิเล็กโทรด - ระบบรันเนอร์ การประมวลผล - การประมวลผลชิ้นส่วนและการจัดหา - การยอมรับการตัดเฉือน - ช่อง กระบวนการปรับสภาพพื้นผิว - โหมดซับซ้อน ดาย - ทั้งหมด การเคลือบพื้นผิวแม่พิมพ์ - แผ่นยึด - ตัวอย่างแม่พิมพ์ - การทดสอบตัวอย่าง - การส่ง ตัวอย่าง |
|
ช่องแม่พิมพ์ |
หนึ่งช่อง หลายช่อง หรือเหมือนกัน ผลิตภัณฑ์ที่แตกต่างกันจะทำร่วมกัน |
|
วัสดุแม่พิมพ์ |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ระบบรันเนอร์ |
นักวิ่งที่ร้อนแรงและนักวิ่งที่เย็น |
|
วัสดุฐาน |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
เสร็จ |
เจาะคำ ขัดกระจก พื้นผิวด้าน, striae |
|
มาตรฐาน |
HASCO, DME หรือขึ้นอยู่กับ |
|
เทคโนโลยีหลัก |
งานกัด, งานเจียร, CNC, EDM, ลวด ตัด, แกะสลัก, EDM, เครื่องกลึง, พื้นผิว ฯลฯ |
|
ซอฟต์แวร์ |
CAD, PRO-E, UG เวลาออกแบบ: 1-3 วัน (สถานการณ์ปกติ) |
|
วัสดุของผลิตภัณฑ์ |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,สะโพก,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS |
|
ระบบคุณภาพ |
ISO9001:2008 |
|
กำหนดเวลา |
20 วัน |
|
อุปกรณ์ |
CNC, EDM, ตัด เครื่องจักร เครื่องจักรพลาสติก ฯลฯ แม่พิมพ์กระเป๋าเดินทางพลาสติกเจ้อเจียง |


การทำแม่พิมพ์ฉีดพลาสติก

ข้อกำหนดการขึ้นรูปพลาสติก

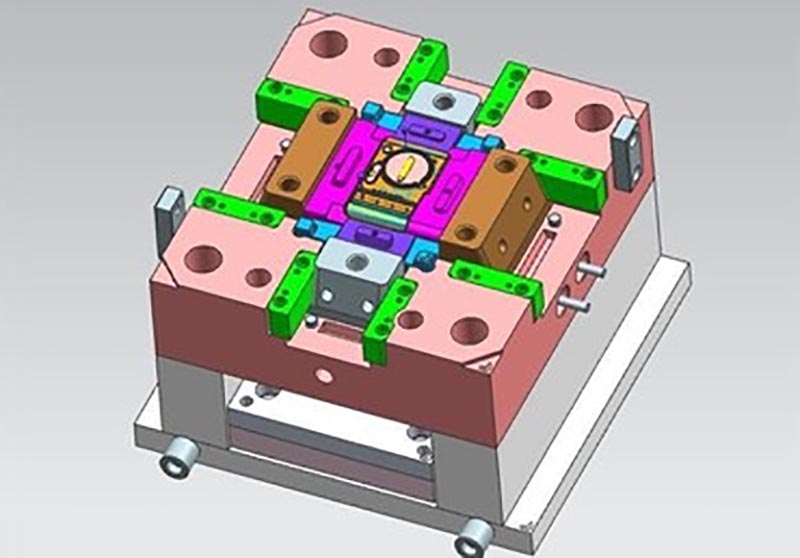
การออกแบบแม่พิมพ์:



ขั้นตอนการทำธุรกรรม:

การทดสอบแม่พิมพ์:


บรรจุภัณฑ์ของผลิตภัณฑ์

โรงงาน
เราเป็นโรงงานแม่พิมพ์พลาสติกแบบกำหนดเอง โรงงานของเราเป็นผู้ผลิตแม่พิมพ์ฉีดพลาสติก เรามีประสบการณ์ 17 ปีในแม่พิมพ์พลาสติกแบบกำหนดเองแบบมืออาชีพและประสบการณ์การค้าต่างประเทศ 10 ปี เราคือผู้จำหน่ายแม่พิมพ์พลาสติกแบบกำหนดเอง เราสามารถให้บริการแม่พิมพ์พลาสติกแบบกำหนดเองได้ โรงงานของเราสามารถผลิตชิ้นส่วนพลาสติกฉีดขึ้นรูป และคุณภาพของผลิตภัณฑ์จะตอบสนองคุณ
เรามีเครื่องจักรระดับไฮเอนด์มากกว่า 50 เครื่อง และวิศวกรและนักออกแบบหลายร้อยคน เราสามารถให้บริการแบบครบวงจรตั้งแต่การออกแบบผลิตภัณฑ์ - การทำแม่พิมพ์ - การผลิตผลิตภัณฑ์ - การบรรจุผลิตภัณฑ์ - การขนส่ง เรามีห่วงโซ่การผลิตที่สมบูรณ์ เราสามารถตอบสนองทุกความต้องการของคุณได้
บริการที่เรามีให้:
บริการแม่พิมพ์แบบกำหนดเองแบบมืออาชีพ การออกแบบและการผลิตแม่พิมพ์พลาสติก การผลิตผลิตภัณฑ์พลาสติก การออกแบบผลิตภัณฑ์ การออกแบบแม่พิมพ์ การปรับแต่งแม่พิมพ์เป่า การปรับแต่งแม่พิมพ์หมุน การปรับแต่งแม่พิมพ์หล่อ บริการการพิมพ์ 3 มิติ บริการการผลิต CNC บรรจุภัณฑ์ของผลิตภัณฑ์ บรรจุภัณฑ์ตามสั่ง บริการจัดส่ง










เรายึดมั่นในหลักการของคุณภาพก่อนและหลังเสมอ ในขณะที่มอบผลิตภัณฑ์คุณภาพสูงสุดแก่ลูกค้า พยายามเพิ่มประสิทธิภาพการผลิตให้สูงสุดและลดเวลาในการผลิตให้สั้นลง เราภูมิใจที่จะบอกลูกค้าทุกคนว่าบริษัทของเราไม่เคยสูญเสียลูกค้าเลยนับตั้งแต่ก่อตั้ง หากมีปัญหากับผลิตภัณฑ์ เราจะหาวิธีแก้ปัญหาอย่างแข็งขันและรับผิดชอบจนถึงที่สุด

คำถามที่พบบ่อย
Q1: คุณเป็น บริษัท การค้าหรือผู้ผลิตหรือไม่?
ตอบ: เราเป็นผู้ผลิต
ไตรมาสที่ 2 ฉันจะได้รับใบเสนอราคาได้เมื่อใด
ตอบ: โดยปกติแล้วเราจะเสนอราคาภายใน 2 วันหลังจากที่เราได้รับคำถามจากคุณ
หากคุณเร่งด่วนมาก โปรดโทรหาเราหรือแจ้งให้เราทราบทางอีเมลของคุณเพื่อให้เราสามารถเสนอราคาให้คุณได้ก่อน
ไตรมาสที่ 3 ระยะเวลารอคอยสำหรับแม่พิมพ์นานแค่ไหน?
ตอบ: ทุกอย่างขึ้นอยู่กับขนาดและความซับซ้อนของผลิตภัณฑ์ โดยปกติระยะเวลารอคอยคือ 25 วัน
ไตรมาสที่ 4 ฉันไม่มีการวาดภาพ 3 มิติ ฉันจะเริ่มโปรเจ็กต์ใหม่ได้อย่างไร
ตอบ: คุณสามารถจัดหาตัวอย่างการขึ้นรูปให้เราได้ เราจะช่วยคุณในการออกแบบภาพวาด 3 มิติให้เสร็จสิ้น
คำถามที่ 5 ก่อนจัดส่งจะตรวจสอบคุณภาพผลิตภัณฑ์ได้อย่างไร?
ตอบ: หากคุณไม่ได้มาที่โรงงานของเราและไม่มีบุคคลที่สามมาตรวจสอบ เราจะเป็นเจ้าหน้าที่ตรวจสอบของคุณ
เราจะจัดหาวิดีโอสำหรับรายละเอียดกระบวนการผลิตรวมถึงรายงานกระบวนการ โครงสร้างขนาดผลิตภัณฑ์และรายละเอียดพื้นผิว รายละเอียดการบรรจุและอื่นๆ
คำถามที่ 6 เงื่อนไขการชำระเงินของคุณคืออะไร?
A: การชำระเงินแม่พิมพ์: เงินมัดจำ 40% โดย T / T ล่วงหน้า 30% การชำระเงินแม่พิมพ์ครั้งที่สองก่อนที่จะส่งตัวอย่างทดลองครั้งแรก ยอดแม่พิมพ์ 30% หลังจากที่คุณยอมรับตัวอย่างสุดท้าย
B: การชำระเงินการผลิต: เงินมัดจำล่วงหน้า 50%, 50% ก่อนที่จะส่งสินค้าขั้นสุดท้าย
Q7: คุณทำให้ธุรกิจของเรามีความสัมพันธ์ที่ดีในระยะยาวได้อย่างไร?
ตอบ:1. เรารักษาคุณภาพที่ดีและราคาที่แข่งขันได้เพื่อให้มั่นใจว่าลูกค้าของเราจะได้รับประโยชน์จากผลิตภัณฑ์ที่มีคุณภาพดีที่สุด
2. เราเคารพลูกค้าทุกคนในฐานะเพื่อนของเรา และเราทำธุรกิจและเป็นเพื่อนกับพวกเขาอย่างจริงใจไม่ว่าพวกเขาจะมาจากไหนก็ตาม
แท็กยอดนิยม: การปั้นชิ้นส่วนพลาสติกร่ม, จีน, ผู้ผลิต, ผู้จัดจำหน่าย, โรงงาน, ปรับแต่ง, ขายส่ง, ซื้อ, คุณภาพ, ขายล่าสุด, ผลิตในประเทศจีน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
โปรดส่งคำถามของคุณในแบบฟอร์มด้านล่าง เราจะตอบกลับคุณภายใน 24 ชั่วโมง